La caída de ueno bank no es solo una crisis financiera: es una falla de gestión del riesgo. Y deja lecciones que cualquier organización puede aplicar desde mañana.
Qué pasó
El 2 de noviembre de 2026, el Directorio del Banco Central del Paraguay (BCP) resolvió por unanimidad iniciar el procedimiento de resolución de ueno bank. El motivo: su índice de solvencia cayó por debajo del 50% del mínimo exigido, tras ajustes a sus estados financieros (BCP).
No era un banco menor. A diciembre de 2025 era el quinto banco privado del país por cartera y por depósitos (FIX SCR). En marzo de 2026 había colocado US$ 350 millones en bonos, la mayor emisión corporativa de la historia del país (Bloomberg Línea).
En 24 horas, los clientes perdieron acceso a su app, tarjetas y transferencias. Trece fondos mutuos de cinco administradoras quedaron con rescates suspendidos (Revista Plus). Y quedaron inmovilizados fondos de jubilados, del Estado y de empresas que operaban con esa entidad.
Las señales que estaban a la vista
Las causas penales las definirá la Justicia: a la fecha no hay imputaciones formales. Pero desde la gestión del riesgo, varias señales eran públicas mucho antes del cierre.
Señal
Qué se sabía
Riesgo de gestión
Créditos a partes vinculadas
Fue lo primero que llamó la atención del BCP, que empezó a analizar el caso el 5 de junio (La Nación)
Decisiones de crédito sin independencia
Crecimiento muy rápido
Fusión con Visión Banco en 2024 y una estrategia agresiva para captar fondos públicos (Bloomberg Línea)
Controles que no crecen al ritmo del negocio
Concentración de fondos públicos
Se estiman unos US$ 850 millones de recursos públicos inmovilizados, incluidos los del IPS (ABC)
Dependencia de pocos depositantes grandes
Conflicto de interés percibido
El presidente del BCP dirigió ueno hasta 2023 (Bloomberg Línea)
Pérdida de confianza en la supervisión
Calificaciones que no anticiparon
Los fondos mutuos de ueno mantenían calificación AA el 28 de octubre (Revista Plus)
Confiar solo en una opinión externa
Ninguna de estas señales prueba un delito. Todas juntas describen un sistema de gestión con controles débiles frente a su tamaño.
Lo que las normas ISO ya enseñaban
Ninguna norma evita una crisis por sí sola. Pero casi todo lo que falló en este caso tiene un requisito ISO que lo cubre, dentro del banco y también en las empresas que dependían de él.
Norma
Qué pide
Lección del caso
ISO 37000 – Gobernanza de las organizaciones
Un órgano de gobierno independiente, que rinda cuentas y gestione los conflictos de interés
Las operaciones con partes vinculadas necesitan aprobación independiente y transparencia
ISO 31000 – Gestión del riesgo
Identificar, analizar y tratar los riesgos de forma continua, no una vez al año
El crecimiento acelerado es un riesgo en sí mismo y debe evaluarse como tal
ISO 37301 – Sistemas de gestión del compliance
Una función de cumplimiento con autoridad, independencia y acceso directo a la dirección
Las alertas internas tienen que llegar arriba y tener consecuencias
ISO 9001 – Gestión de la calidad (8.4)
Evaluar y hacer seguimiento a los proveedores externos críticos
Tu banco es un proveedor crítico: si cae, tu operación se detiene
ISO 22301 – Continuidad del negocio
Planes probados para seguir operando ante una interrupción
Una sola cuenta bancaria es un punto único de falla
La lección más dura es para las empresas clientes. Muchas descubrieron en un día que no podían pagar sueldos ni proveedores: los importadores y comerciantes advirtieron una «semiparalización» del comercio (ABC). Ese riesgo no estaba en sus matrices porque nadie trataba al banco como un proveedor que puede fallar.
Checklist para tu organización
Diez controles simples que cualquier empresa puede revisar esta semana.
Riesgo bancario
☐ Tener al menos dos bancos operativos, con firmas y accesos activos en ambos
☐ Ningún banco concentra más del límite que la dirección haya definido (por ejemplo, 50% de la liquidez)
☐ Conocer el tope de la garantía de depósitos (hoy 75 salarios mínimos por depositante y por entidad) y no superarlo sin una decisión consciente
☐ Revisar al menos una vez al año la solvencia, las noticias y las calificaciones de cada banco, como se evalúa a cualquier proveedor crítico
Inversiones
☐ Saber dónde invierte cada fondo mutuo y cuánto tiene en entidades del mismo grupo que la administradora
☐ Pedir y archivar extractos periódicos; si no llegan, reclamarlos por escrito
Continuidad
☐ Un plan escrito para pagar sueldos y proveedores si un banco cierra mañana
☐ Copias propias de saldos, contratos y comprobantes, fuera de la app del banco
Gobierno
☐ Una política de conflictos de interés que incluya la elección de bancos y proveedores financieros
☐ El riesgo financiero de terceros incluido en la matriz de riesgos y revisado en la revisión por la dirección
Para cerrar
La gestión del riesgo no es un documento para la auditoría: es la diferencia entre seguir operando o quedar paralizado de un día para otro. El caso ueno nos recuerda que el riesgo no siempre está dentro de la organización; a veces está en el proveedor en quien más confiamos.
Una buena gestión siempre comienza por entender el sistema completo. Y eso incluye dónde guardamos nuestro dinero.
Marcelo Carrillo Olivier
Ingeniero en Administración, MBA. Auditor líder ISO, docente universitario y autor de seis libros sobre gestión y calidad. Capitán de Altura. marcelocolivier.com
El liderazgo no se certifica: Plutarco y la Cláusula 5 de las normas ISO | Mundo Calidad
Gestión & Filosofía Clásica
El liderazgo no se certifica en el papel: se demuestra en los hechos
Dos mil años antes de que la Cláusula 5 exigiera el compromiso de la Alta Dirección, Plutarco ya había escrito que la autoridad genuina nace del carácter, no del cargo.
Por Marcelo Carrillo Olivier
Las normas ISO más recientes coinciden en algo que Grecia y Roma ya sabían: ningún manual sostiene a una organización si quien la dirige no la encarna primero.
Las organizaciones suelen destinar recursos considerables a documentar procesos, construir mapas de indicadores, redactar procedimientos operativos y preparar auditorías. Sin embargo, la causa raíz detrás del fracaso o del estancamiento de un sistema de gestión suele ser la misma: la falta de un liderazgo genuino. Aunque las normas ISO modernas asumieron hace tiempo que ninguna estructura documental sostiene por sí sola a una organización, la solución a esta carencia no proviene de la teoría administrativa contemporánea, sino de la filosofía clásica. Todas las normas fundamentadas en la Estructura Armonizada —como ISO 9001, ISO 14001, ISO 45001, ISO 27001 o ISO 21001— dedican su Cláusula 5 al liderazgo; curiosamente, la esencia de este requisito ya fue expuesta hace dos mil años por el historiador y filósofo griego Plutarco, quien sostenía que la autoridad auténtica jamás emana del cargo, sino del carácter.
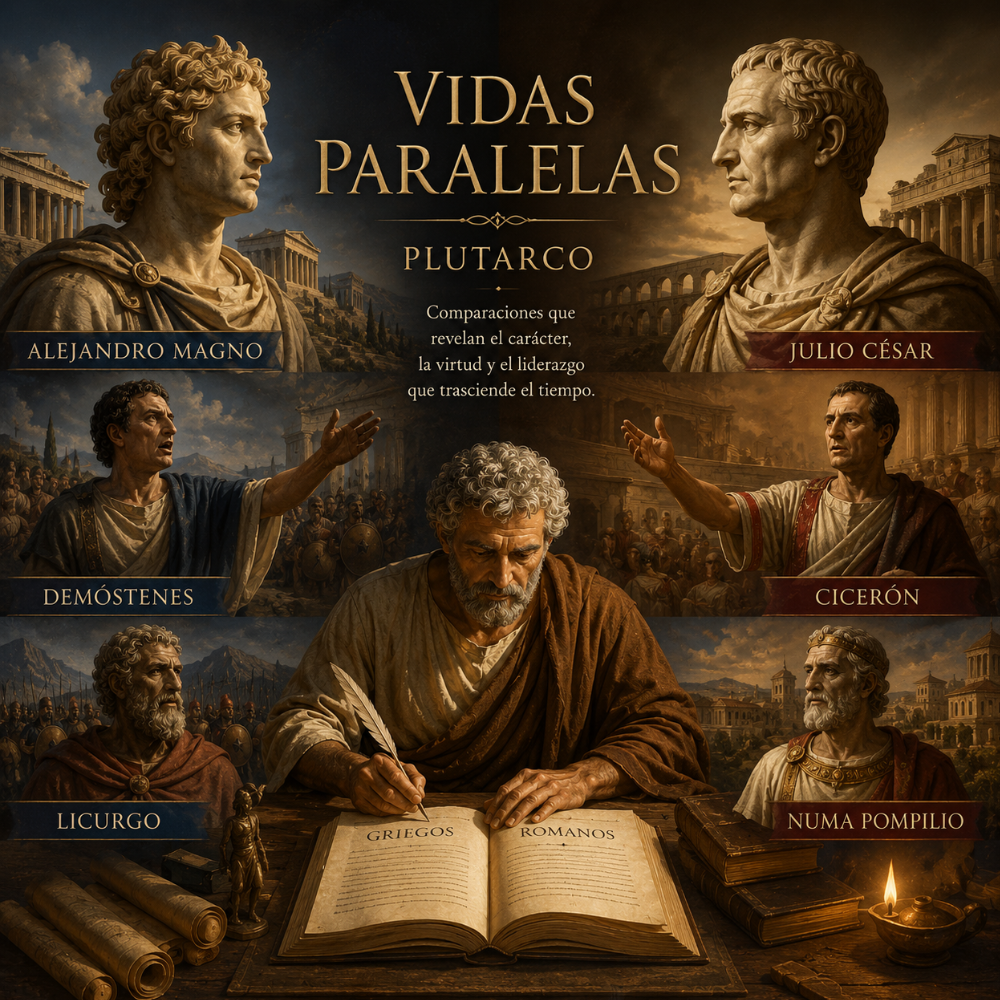
«Vidas Paralelas» — un tratado sobre el carácter que legitima el mando.
En Vidas Paralelas, Plutarco no pretendía elaborar meras biografías de grandes figuras griegas y romanas, sino analizar qué cualidades convertían a un individuo en un referente capaz de guiar a su comunidad. Su conclusión apunta a que las sociedades y las instituciones prosperan cuando sus dirigentes ejercen virtudes como la integridad, la prudencia, la justicia, el autocontrol y la responsabilidad personal hacia sus subordinados. Para el pensador queronense, la capacidad de dirigir a otros exige gobernar primero la propia conducta. En el ámbito corporativo, este principio traduce una verdad fundamental: el liderazgo se gesta en las convicciones del directivo mucho antes de manifestarse en la emisión de órdenes o en la firma de políticas institucionales.
Durante décadas prevaleció en el entorno industrial la noción de que el sistema de gestión era competencia exclusiva del «Representante de la Dirección» o del responsable de calidad. La revisión de las normas ISO rompió tajantemente con este enfoque al establecer en la Cláusula 5 que la Alta Dirección debe asumir la responsabilidad directa sobre la eficacia del sistema, una función indelegable que requiere demostración constante. Exigencias como alinear la política de calidad con la dirección estratégica, integrar el sistema en las operaciones del negocio, promover el pensamiento basado en riesgos o cultivar una cultura de mejora continua coinciden con el modelo de autoridad que Plutarco destacaba en figuras como Pericles o Licurgo: líderes cuya influencia radicaba en la coherencia de sus actos más que en la prerrogativa de su posición formal.
Las comunidades observan las acciones del gobernante con mayor detenimiento del que prestan a sus discursos.
Principio plutarquiano de liderazgo
En el contexto empresarial el fenómeno es idéntico. Cuando la dirección proclama el compromiso con la calidad pero tolera desviaciones en sus propios procesos, exige puntualidad pero margina las revisiones del sistema, o pide implicación pero se ausenta de las auditorías, el modelo colapsa por inconsistencia. Los colaboradores no alinean su desempeño con las políticas escritas, sino con las conductas que observan en sus mandos superiores. Por ello, la Cláusula 5 enfatiza la visibilidad del compromiso directivo: la alta dirección no debe limitarse a declarar el liderazgo, debe encarnarlo.
Dos vocabularios, una misma exigencia
Existe una tendencia recurrente a confundir la certificación con la acumulación de documentos. Sin embargo, los procedimientos solo resultan funcionales si están respaldados por una cultura organizacional sólida. Plutarco distinguía claramente entre la norma escrita y la virtud de quien la aplica, entendiendo que las leyes son inertes sin gobernantes que las vivifiquen. Aplicado a los estándares internacionales, las normas ISO proporcionan la estructura, pero son los directivos quienes determinan si dicha estructura será un artefacto burocrático o un motor de gestión real. Ninguna instrucción de trabajo puede suplir la falta de visión o la apatía en la cúpula directiva.
Plutarco, Vidas Paralelas
Cláusula 5 · Normas ISO
«La ley es inerte sin un gobernante que la vivifique.»
El sistema documentado no sustituye el compromiso demostrado de la Alta Dirección.
«Quien dirige a otros debe primero gobernar su propia conducta.»
La Alta Dirección debe asumir la responsabilidad de la eficacia del sistema.
«Las comunidades observan los actos, no los discursos.»
Se exige compromiso visible, no solo declaraciones de política.
«La autoridad emana del carácter, no del cargo.»
El liderazgo es una función indelegable, no un rol administrativo.
La auditoría también mira el carácter
En mercados competitivos y dinámicos, los sistemas de gestión han dejado de ser meros requisitos comerciales para convertirse en herramientas clave de sostenibilidad institucional. No obstante, este valor añadido solo se consolida cuando la dirección trasciende la administración de papeles y asume la conducción de personas. Durante un proceso de evaluación, un auditor experimentado no solo revisa registros, evidencias o indicadores; percibe con rapidez si existe una cultura de calidad arraigada o una simple simulación formal. La autenticidad del liderazgo se evidencia en la cohesión de los equipos, el criterio aplicado en la toma de decisiones y la congruencia entre el discurso corporativo y la práctica operativa diaria.
Resulta esclarecedor comprobar cómo reflexiones formuladas hace dos milenios conservan plena validez en el debate sobre la excelencia empresarial. Mientras la Cláusula 5 de las normas ISO exige responsabilidad, involucramiento y ejemplo por parte de la Alta Dirección, Plutarco nos recuerda que el verdadero dirigente es aquel que primero gobierna su propio carácter. En última instancia, los sistemas de gestión no nacen en un manual de procesos ni en un repositorio digital, sino en el comportamiento diario de quienes dirigen la organización.
Ayer como hoy, el liderazgo no se certifica sobre el papel: se demuestra en los hechos.
Sobre el autor
Marcelo Carrillo Olivier
Ingeniero en Administración · MBA · Capitán de Altura · Auditor Líder ISO · Docente universitario
Profesional con más de 25 años de trayectoria en América Latina y el Caribe, auditor líder certificado en 17 normas ISO y autor de seis libros sobre auditoría, planificación estratégica y gestión del riesgo. Su carrera conecta el mundo empresarial, la educación y la industria marítima bajo una misma convicción: toda buena gestión comienza por entender el sistema completo, no sus partes aisladas.
Historia Universal de la Calidad, la Conformidad y la Auditoría
Walter Shewhart y el nacimiento del control estadístico
Laboratorios Bell, Nueva York, 1924 · El día en que una hoja de papel cambió para siempre la relación entre la estadística y la calidad
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 13 de la serie · Temporada 4 Serie: De Hammurabi a la Inteligencia Artificial
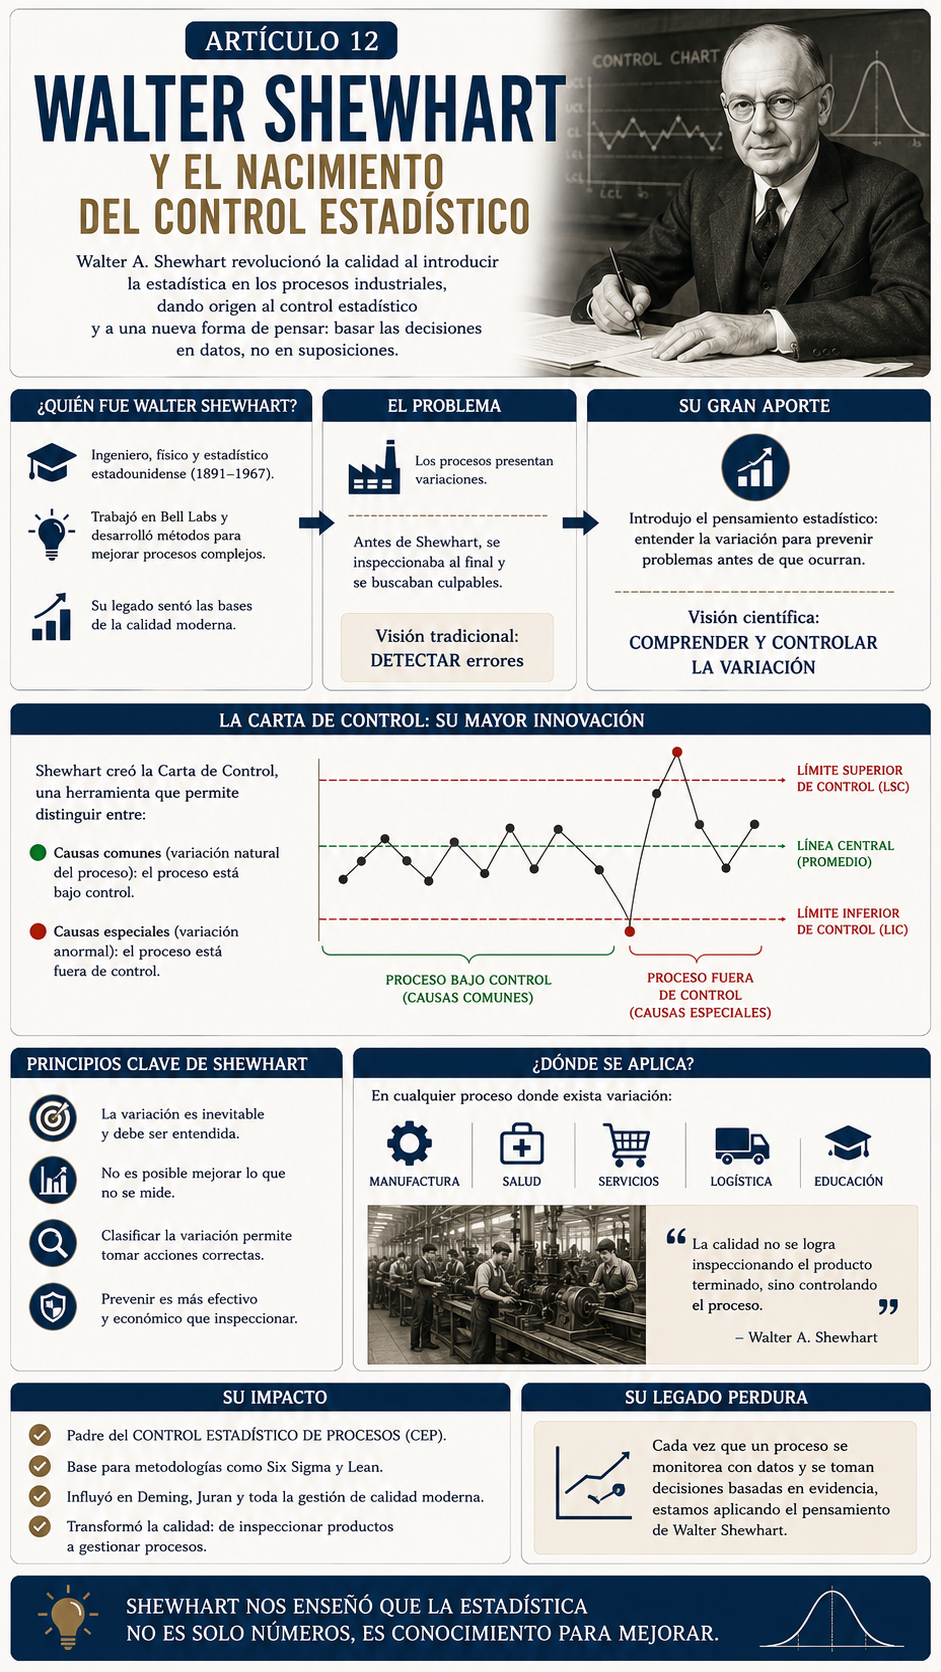
El 16 de mayo de 1924, Walter Andrew Shewhart, físico e ingeniero de los Laboratorios Bell de la Western Electric Company en Nueva York, envió a su supervisor un memorándum de una sola página. En esa página había un diagrama — un gráfico con una línea central, un límite superior y un límite inferior — que Shewhart llamó «gráfico de control.» Ese diagrama, concebido para resolver un problema práctico de fabricación de equipos telefónicos, contenía una idea que transformaría para siempre la manera en que la humanidad comprende y gestiona la variabilidad en cualquier proceso: la distinción entre variación normal e inherente al sistema, y variación anormal generada por causas identificables y corregibles. Era el nacimiento del control estadístico de calidad.
Los Laboratorios Bell: el entorno que hizo posible el descubrimiento
Walter Andrew Shewhart nació en 1891 en New Canton, Illinois. Obtuvo su doctorado en Física en la Universidad de California, Berkeley, en 1917 y se incorporó a los Laboratorios Bell — el centro de investigación de la Western Electric Company, subsidiaria de AT&T — en 1918. Los Laboratorios Bell eran, en las décadas de 1920 y 1930, probablemente el entorno de investigación aplicada más sofisticado del mundo: en sus instalaciones se desarrollaron, entre otros hitos, el transistor, el láser, los sistemas de radar, los satélites de comunicaciones y múltiples avances en estadística matemática, todos ellos con implicaciones tanto científicas como industriales.[1]
El problema que dio origen al gráfico de control era concreto y urgente. La Western Electric fabricaba equipos telefónicos — amplificadores, centrales, cables — que debían cumplir especificaciones de funcionamiento muy precisas para garantizar la calidad de las comunicaciones en la red de AT&T. La variabilidad en el proceso de fabricación producía equipos fuera de especificación con una frecuencia inaceptable. El departamento de inspección rechazaba un porcentaje significativo de la producción, pero la tasa de rechazo no mejoraba: detectar defectos no los prevenía. Shewhart fue encargado de desarrollar una solución estadística al problema.[2]
Su formación en física teórica le proporcionó el marco conceptual que los ingenieros de producción de la época no tenían: la comprensión de que la variabilidad es una propiedad inherente de cualquier sistema físico, no una anomalía que puede eliminarse simplemente inspeccionando más. La pregunta correcta no era «¿cómo detectamos más defectos?» sino «¿cómo distinguimos entre la variabilidad que es normal en el sistema y la variabilidad que indica que algo ha cambiado y debe corregirse?» Esa reformulación del problema fue el acto intelectual fundacional del control estadístico de calidad.[3]
Walter A. Shewhart — Economic Control of Quality of Manufactured Product, 1931[3]
«Un fenómeno se dirá que está bajo control cuando, a través del uso de experiencia pasada, podemos predecir, al menos dentro de límites, cómo se comportará el fenómeno en el futuro. Aquí se entiende que la predicción significa que podemos enunciar, al menos aproximadamente, la probabilidad de que el fenómeno observado caiga dentro de límites dados.»
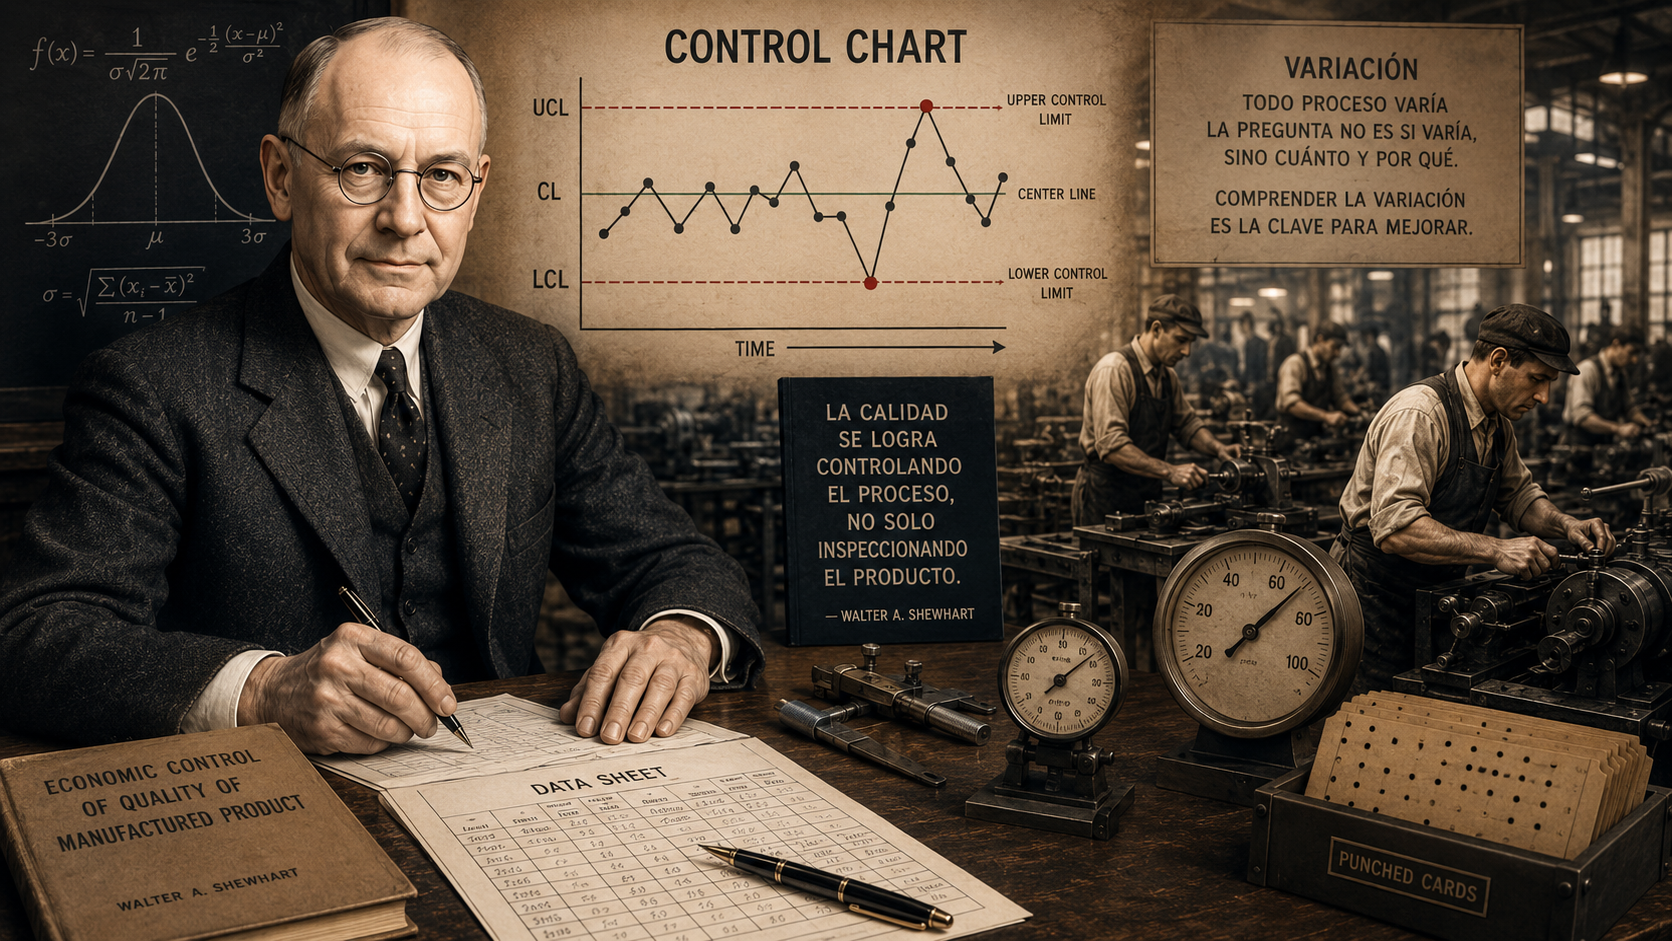
Walter Andrew Shewhart (1891–1967), físico de los Laboratorios Bell y padre del control estadístico de calidad. Su memorándum del 16 de mayo de 1924 y su obra Economic Control of Quality of Manufactured Product (1931) establecieron los fundamentos conceptuales que siguen siendo el núcleo de los sistemas modernos de control estadístico de procesos. Fuente ilustrativa: mundocalidad.com
El gráfico de control: arquitectura conceptual e interpretación
El gráfico de control de Shewhart es, en su apariencia, un instrumento de una sencillez engañosa: una secuencia de mediciones representadas cronológicamente, con una línea central que indica el valor medio del proceso y dos límites de control — superior e inferior — calculados estadísticamente a tres desviaciones estándar respecto de la media. Su profundidad, sin embargo, reside en la interpretación de lo que ocurre cuando un punto cae fuera de esos límites o cuando la secuencia de puntos dentro de los límites muestra patrones no aleatorios.[3]
La elección de tres desviaciones estándar como límites de control — en lugar de los límites de especificación del cliente o de los límites estadísticos al 95% de confianza habituales en la estadística académica — fue una decisión pragmática de extraordinaria profundidad. Shewhart argumentaba que los límites de control no son límites de probabilidad abstractos: son umbrales de acción práctica. A tres sigma, la probabilidad de que un punto caiga fuera de los límites por azar puro (sin que nada haya cambiado en el proceso) es de aproximadamente 0,27% — suficientemente baja como para justificar una investigación de causa, pero suficientemente alta como para evitar el sobreajuste de procesos que están funcionando bien.[4]
Esta distinción entre umbral estadístico y umbral de acción — entre lo que es estadísticamente improbable y lo que justifica intervención — es conceptualmente la misma que ISO 9001:2015 establece en su cláusula 9.1 cuando exige que la organización determine qué necesita seguimiento y medición, cómo analizará esos datos y cuándo los resultados requieren acción. El gráfico de control es, en términos normativos modernos, la herramienta que operacionaliza esa cláusula en los procesos de producción.
Arquitectura del gráfico de control de Shewhart — Elementos y función
Elemento
Definición técnica
Función en el control del proceso
Línea central (CL)
Media aritmética del proceso en estado de control
Referencia del comportamiento esperado del proceso estable
Límite de control superior (UCL)
CL + 3σ (tres desviaciones estándar sobre la media)
Umbral de acción: punto por encima indica posible causa especial
Límite de control inferior (LCL)
CL − 3σ (tres desviaciones estándar bajo la media)
Umbral de acción: punto por debajo indica posible causa especial
Puntos dentro de límites
Variación aleatoria esperada del proceso en control estadístico
No requieren acción correctiva — son inherentes al sistema
Puntos fuera de límites o patrones no aleatorios
Señal de causa especial o cambio en el proceso
Requieren investigación inmediata de causa y acción correctiva
Variación común y variación especial: la distinción más importante de la historia de la calidad
La contribución conceptual más profunda de Shewhart — más importante incluso que el gráfico de control como herramienta — fue la distinción entre dos tipos de variación fundamentalmente diferentes que coexisten en cualquier proceso productivo. Shewhart los llamó inicialmente «causas fortuitas» y «causas asignables.» Deming, que estudió directamente bajo la tutela de Shewhart en los años treinta, los renombraría como «causas comunes» y «causas especiales» — la terminología que ha prevalecido en la literatura moderna.[5]
Las causas comunes (o causas de sistema) son las fuentes de variación inherentes al diseño del proceso: las fluctuaciones normales de temperatura en el entorno de producción, las pequeñas variaciones en las propiedades de los materiales dentro de sus especificaciones, el desgaste gradual y predecible de las herramientas, las diferencias menores entre operarios entrenados en el mismo método. Esta variación está siempre presente, es estadísticamente predecible y solo puede reducirse modificando el sistema — lo cual es responsabilidad de la dirección, no del operario.[3]
Las causas especiales (o causas asignables) son fuentes de variación que no forman parte del diseño normal del proceso: un lote de material defectuoso de un proveedor, el fallo súbito de un componente de la maquinaria, un error en la configuración de un parámetro de proceso, la sustitución de un operario experto por uno en entrenamiento sin ajuste del método. Esta variación no es predecible, no es inherente al sistema y puede — y debe — identificarse, eliminarse y prevenirse mediante acción correctiva dirigida a su causa específica.[3]
«La distinción de Shewhart entre causas comunes y causas especiales es, sin exageración, la idea más importante en la historia de la gestión de la calidad. Todo lo que vino después — el control estadístico de procesos, el Six Sigma, la mejora continua, la cláusula 10.2 de ISO 9001 — es una consecuencia de esa distinción.»— Prof. Marcelo Carrillo Olivier
La razón por la que esta distinción es tan profunda desde el punto de vista de la gestión es que las dos clases de variación requieren respuestas radicalmente distintas. Intervenir sobre una causa común como si fuera una causa especial — ajustar el proceso cada vez que un resultado se desvía de la media, aunque la desviación esté dentro de los límites de control — es lo que Shewhart llamó «sobreajuste» o tampering. Deming demostraría con el experimento del embudo que el sobreajuste sistemático incrementa la variabilidad del proceso en lugar de reducirla: cada ajuste innecesario añade variación en lugar de eliminarla.[5]
Por el contrario, no intervenir sobre una causa especial — ignorar un punto fuera de los límites de control argumentando que «es solo variación normal» — permite que una desviación identificable y corregible se propague, genere defectos adicionales y eventualmente desestabilice el proceso completo. El gráfico de control proporciona exactamente la información necesaria para distinguir cuándo intervenir y cuándo no — la pregunta más práctica y más difícil de la gestión de cualquier proceso productivo.
Causas comunes vs. causas especiales — Características, responsabilidad y respuesta correcta
Dimensión
Causas comunes
Causas especiales
Origen
Inherente al diseño del sistema
Externa al sistema; evento específico
Predictibilidad
Estadísticamente predecible dentro de límites
Impredecible; genera señal detectable
Señal en el gráfico
Puntos dentro de los límites de control, distribución aleatoria
Punto fuera de límites o patrón no aleatorio dentro de límites
Responsabilidad de reducción
Dirección: solo puede reducirse cambiando el sistema
Operario / equipo de proceso: identificar y eliminar la causa
Respuesta correcta
No intervenir en el proceso; mejora sistémica planificada
Investigación inmediata de causa y acción correctiva
Error clásico
Sobreajuste (tampering): intervenir cuando no es necesario
No intervenir cuando sí es necesario; ignorar la señal
El ciclo PDCA: la mejora continua como proceso científico
En su segundo libro fundamental, Statistical Method from the Viewpoint of Quality Control (1939), Shewhart formalizó un ciclo de mejora continua basado en el método científico que Deming popularizaría globalmente en los años cincuenta bajo el nombre de ciclo PDCA (Plan–Do–Check–Act). En su formulación original, Shewhart lo describía como un proceso circular de tres pasos — especificación, producción e inspección — que se retroalimenta de manera continua.[6]
La versión de cuatro pasos que Deming desarrolló — y que el propio Deming insistía en llamar «el ciclo de Shewhart,» no «el ciclo de Deming» — es la base estructural de todos los sistemas de gestión ISO modernos. La estructura de ISO 9001:2015, ISO 14001:2015, ISO 45001:2018 e ISO 27001:2022 sigue explícitamente la lógica PDCA: el sistema de gestión se planifica (cláusulas 4–6), se implementa (cláusula 7–8), se verifica (cláusula 9) y se mejora (cláusula 10). Shewhart es, por tanto, no solo el padre del control estadístico de calidad sino el padre conceptual de la arquitectura de todos los sistemas de gestión ISO.[7]
El ciclo PDCA de Shewhart–Deming y su mapeo en la estructura de ISO 9001:2015
Fase
Descripción (Shewhart, 1939)
Aplicación en gestión de calidad
Cláusulas ISO 9001:2015
P
Plan: diseñar el cambio o el experimento, definir objetivos y métodos
Identificar el problema, analizar causas, planificar la mejora o el proceso
Cláusulas 4, 5 y 6: contexto, liderazgo y planificación
D
Do: ejecutar el cambio o el experimento, preferiblemente a pequeña escala
Implementar el proceso o la acción de mejora planificada
Cláusulas 7 y 8: soporte y operación
C
Check: estudiar los resultados, ¿qué aprendimos? ¿qué salió mal?
Medir, analizar y evaluar el desempeño del proceso o la eficacia de la mejora
Cláusula 9: evaluación del desempeño
A
Act: adoptar el cambio si fue exitoso, abandonarlo o repetir el ciclo
Estandarizar si fue exitoso; tomar acciones correctivas; iniciar nuevo ciclo
Cláusula 10: mejora
Una distinción conceptual importante que Shewhart introducía en su formulación del ciclo y que frecuentemente se pierde en las versiones simplificadas: el paso «Check» no es simplemente medir el resultado — es estudiar lo que se aprendió del experimento, incluyendo los resultados inesperados y las hipótesis que resultaron incorrectas. Shewhart concebía el ciclo PDCA como un proceso científico de aprendizaje, no como un procedimiento de verificación de conformidad. La diferencia es significativa: un proceso de verificación de conformidad confirma que las cosas ocurrieron como se esperaba; un proceso de aprendizaje extrae conocimiento tanto de los éxitos como de los fracasos.
De Shewhart al Six Sigma: la cadena intelectual del control estadístico
La influencia directa de Shewhart se extiende a través de una cadena intelectual extraordinariamente bien documentada. W. Edwards Deming estudió con Shewhart en los Bell Labs en los años treinta y llevó sus métodos a Japón en 1950, donde influyeron decisivamente en el desarrollo del Sistema de Producción Toyota y del movimiento de la calidad japonés. Joseph Juran, colega de Shewhart en Western Electric, desarrolló sus conceptos sobre la trilogía de la calidad (planificación, control y mejora) a partir de los fundamentos estadísticos shewharianos. Kaoru Ishikawa, que estudiό con Deming en Tokio, desarrolló el diagrama de causa y efecto como herramienta complementaria al gráfico de control para la investigación de causas especiales.[5]
El Six Sigma — metodología desarrollada por Mikel Harry y Bill Smith en Motorola en 1986 — es la versión más formalizada y estructurada de la herencia shewhariana. Su objetivo de reducir la variabilidad del proceso hasta un nivel en que solo 3,4 defectos por millón de oportunidades sean posibles es, directamente, la aplicación de los conceptos de distribución estadística y límites de control de Shewhart a un objetivo de desempeño cuantificado. La nomenclatura misma — «sigma» como medida de la variabilidad del proceso — es la herencia directa del lenguaje estadístico que Shewhart introdujo en la industria manufacturera en 1924.[8]
Relación con las normas ISO contemporáneas
La herencia de Shewhart en el ecosistema ISO es estructural en dos niveles: el nivel de las herramientas técnicas (el gráfico de control codificado en ISO 7870) y el nivel de la arquitectura conceptual (el ciclo PDCA como estructura de todos los sistemas de gestión ISO):
Norma ISO
Contenido / Principio
Herencia shewhariana directa
ISO 7870-2:2013
Gráficos de control de Shewhart: requisitos, tipos y aplicación
La norma codifica directamente el gráfico de control inventado por Shewhart en 1924: gráficos X̄-R, X̄-S, p, np, c y u con sus fórmulas de cálculo de límites de control a ±3σ. Es la formalización normativa literal del memorándum de 1924.
ISO 9001:2015 Cláusula 9.1
Seguimiento, medición, análisis y evaluación: determinación de qué, cómo y cuándo medir y analizar
La cláusula 9.1 operacionaliza el principio shewhariano de control estadístico: definir qué medir (variables del proceso), cómo medirlo (con instrumentos calibrados), cuándo actuar (cuando los datos señalan una causa especial) y cómo analizar (distinguiendo variación común de especial).
ISO 9000:2015 Principio 6
Toma de decisiones basada en la evidencia: las decisiones se fundamentan en el análisis y evaluación de datos e información
El principio 6 de ISO 9000 es la formalización normativa de la epistemología shewhariana: ninguna decisión sobre el proceso debe tomarse sin evidencia estadística que la justifique. El gráfico de control es el instrumento que proporciona esa evidencia de manera objetiva y en tiempo real.
ISO 9001:2015 Estructura PDCA
Arquitectura completa de la norma basada en el ciclo Plan–Do–Check–Act
La introducción de ISO 9001:2015 reconoce explícitamente que «esta Norma Internacional emplea el enfoque a procesos, que incorpora el ciclo PDCA» — atribuido en las notas a Shewhart y Deming. El ciclo de Shewhart de 1939 es la columna vertebral conceptual de la norma más implementada del mundo.
Shewhart en perspectiva: el físico que cambió la gestión
Walter Shewhart murió en 1967, relativamente desconocido para el gran público pero venerado en los círculos de la gestión de la calidad con una reverencia que pocos científicos aplicados han recibido. Deming, que lo conoció personalmente y estudió con él durante años, lo describía consistentemente como «el hombre más importante que he conocido» — una afirmación notable considerando que Deming conoció a Einstein, Von Neumann y a la mayoría de los grandes científicos americanos de la primera mitad del siglo XX.[5]
La razón de esa valoración no es difícil de entender. Shewhart realizó lo que pocos científicos logran: tomar una herramienta matemática abstracta — la estadística de la variabilidad — y convertirla en un instrumento de gestión práctica que cualquier supervisor de producción pudiera usar sin necesidad de entender su base matemática. El gráfico de control es al control de procesos lo que el termómetro es a la medicina: un instrumento que convierte una magnitud compleja e invisible (la temperatura del cuerpo, la estabilidad estadística del proceso) en una señal visual simple e inequívoca que cualquier persona puede interpretar y sobre la que puede actuar.
Cada vez que una organización traza un gráfico de control, cada vez que un auditor de calidad pregunta por la evidencia de seguimiento y medición de los procesos, cada vez que un sistema de gestión distingue entre una no conformidad que requiere acción correctiva (causa especial) y una oportunidad de mejora que requiere cambio sistémico (causa común), está operando dentro del marco conceptual que Shewhart construyó en una hoja de papel en los Laboratorios Bell en mayo de 1924. Cien años de práctica industrial no han encontrado una forma mejor de hacer esa distinción.
Notas y referencias
Gertner, J. (2012). The Idea Factory: Bell Labs and the Great Age of American Innovation. Penguin Press, Nueva York. Historia de los Laboratorios Bell y su papel como centro de investigación aplicada; capítulos 2–4 sobre el entorno intelectual en el que Shewhart desarrolló el control estadístico de calidad.
Tuchman, B. W. (1980). The Decline of Quality. The New York Times Magazine, 2 de noviembre de 1980. Descripción del problema de variabilidad en la fabricación de equipos telefónicos de Western Electric y su impacto sobre la red de AT&T — el contexto operativo que generó el encargo a Shewhart.
Shewhart, W. A. (1931). Economic Control of Quality of Manufactured Product. D. Van Nostrand Company, Nueva York. Reed. ASQ Quality Press (1980). La obra fundacional del control estadístico de calidad; la definición de «estado de control estadístico» citada en este artículo aparece en la página 6 de la edición original. Copia digital disponible en: ASQ Digital Library.
Montgomery, D. C. (2020). Introduction to Statistical Quality Control (8.ª ed.). Wiley, Hoboken NJ. El texto universitario de referencia en control estadístico de calidad; capítulo 5: fundamentos del gráfico de control de Shewhart, justificación estadística de los límites a ±3σ y tipos de gráficos de control.
Deming, W. E. (1986). Out of the Crisis. MIT Center for Advanced Engineering Study, Cambridge MA. Capítulo 11: «Common Causes and Special Causes of Improvement. Stable System.» La distinción entre causas comunes y especiales y el experimento del embudo (funnel experiment) que demuestra los efectos del sobreajuste se describen en las páginas 309–370. La referencia a Shewhart como «el hombre más importante que he conocido» aparece en la página 88.
Shewhart, W. A. (1939). Statistical Method from the Viewpoint of Quality Control. Graduate School of the Department of Agriculture, Washington DC. Reed. Dover Publications (1986). La formulación original del ciclo de tres pasos que Deming expandiría a cuatro; el ciclo aparece en las páginas 45–47 con el diagrama circular original.
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. La introducción de la norma (sección 0.3.2) describe explícitamente la base PDCA de su estructura y atribuye el ciclo a Shewhart y Deming.
Harry, M. J., & Schroeder, R. (2000). Six Sigma: The Breakthrough Management Strategy Revolutionizing the World’s Top Corporations. Currency/Doubleday, Nueva York. Capítulo 1: historia y fundamentos del Six Sigma — su relación con el control estadístico de Shewhart y la justificación estadística del objetivo de 3,4 defectos por millón de oportunidades (6σ con desplazamiento de 1,5σ).
Bibliografía complementaria
Wheeler, D. J., & Chambers, D. S. (1992). Understanding Statistical Process Control (2.ª ed.). SPC Press, Knoxville TN. El texto más accesible y completo sobre la aplicación práctica del control estadístico de procesos basado en el trabajo de Shewhart; especialmente el capítulo sobre la interpretación de patrones en los gráficos de control (reglas de Western Electric).
Western Electric Company. (1956). Statistical Quality Control Handbook. Western Electric Company, Indianapolis. El manual de control estadístico desarrollado por los ingenieros de Western Electric a partir del trabajo de Shewhart; establece las «reglas de Western Electric» para la detección de patrones no aleatorios en los gráficos de control.
Walton, M. (1986). The Deming Management Method. Dodd, Mead & Company, Nueva York. Descripción accesible del sistema de gestión de Deming — directamente basado en Shewhart — con especial atención a la distinción entre causas comunes y especiales y sus implicaciones para la responsabilidad directiva.
Juran, J. M. (1995). A History of Managing for Quality. ASQC Quality Press, Milwaukee. Capítulo 12: el nacimiento del control estadístico de calidad en los Laboratorios Bell y su difusión a través de los programas de formación de la Segunda Guerra Mundial.
International Organization for Standardization. (2013). ISO 7870-2:2013 — Control charts. Part 2: Shewhart control charts. ISO, Ginebra. La codificación normativa directa del trabajo de Shewhart.
International Organization for Standardization. (2015). ISO 9000:2015 — Sistemas de gestión de la calidad. Fundamentos y vocabulario. ISO, Ginebra. Principio 6: toma de decisiones basada en la evidencia.
Pyzdek, T., & Keller, P. (2018). The Six Sigma Handbook (5.ª ed.). McGraw-Hill, Nueva York. Referencia completa sobre Six Sigma con análisis de su herencia shewhariana y su relación con ISO 9001 y los sistemas de gestión de la calidad modernos.
Palabras clave: Walter Shewhart, control estadístico de calidad, gráfico de control, causas comunes, causas especiales, PDCA, variación, Laboratorios Bell, Western Electric, ISO 7870, ISO 9001, ISO 9000, Six Sigma, Deming, historia de la calidad, control estadístico de procesos, SPC, tampering.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Walter Shewhart y el nacimiento del control estadístico. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 4, Artículo 13. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Historia Universal de la Calidad, la Conformidad y la Auditoría
Henry Ford y la producción repetible
Detroit, Michigan, 1863–1947 · El hombre que convirtió la repetibilidad en sistema y el sistema en calidad
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 12 de la serie · Temporada 4 Serie: De Hammurabi a la Inteligencia Artificial
En 1908, un automóvil era un objeto de lujo fabricado artesanalmente que solo los ricos podían permitirse. En 1927, cuando se produjo el último Ford Modelo T, más de quince millones de unidades idénticas habían salido de las plantas de Ford Motor Company — cada una construida con las mismas piezas, mediante los mismos procesos, en el mismo tiempo de ciclo. Henry Ford no inventó el automóvil. Inventó algo más difícil y más duradero: el principio de que la calidad consistente es el resultado natural de procesos consistentemente diseñados, no de la habilidad variable de trabajadores variables. Esa idea transformó la manufactura mundial y sigue siendo el fundamento de los sistemas modernos de gestión de la calidad.
Contexto y antecedentes: de la artesanía al sistema
Henry Ford nació en 1863 en una granja de Dearborn, Michigan. A los dieciséis años se trasladó a Detroit, donde trabajó como aprendiz en un taller mecánico y más tarde como ingeniero en la Edison Illuminating Company — una trayectoria que, como la de Taylor, le proporcionó el conocimiento técnico desde adentro antes de convertirse en empresario. Su primera empresa automovilística fracasó en 1901. La segunda, en 1902. La Ford Motor Company, fundada en 1903, sería la tercera — y la que cambiaría la manufactura mundial.[1]
El mercado automovilístico de principios del siglo XX era un mercado artesanal. Cada automóvil era ensamblado por un equipo de mecánicos altamente calificados que ajustaban, limaban y adaptaban las piezas hasta que encajaban — exactamente como los artesanos medievales habían hecho con sus productos, pero con maquinaria más compleja. El resultado era un producto de calidad variable, un tiempo de producción de semanas por unidad y un precio que lo hacía inaccesible para la mayoría de la población. Ford vio esto no como una característica del mercado sino como un problema de ingeniería con solución.[2]
Henry Ford — My Life and Work, Capítulo 5, 1922[3]
«Voy a construir un automóvil para la gran multitud. Será lo suficientemente grande para la familia, pero lo suficientemente pequeño para que un individuo pueda conducirlo y cuidarlo. Estará construido con los mejores materiales, por los mejores hombres que se puedan contratar, y según los diseños más simples que la ingeniería moderna pueda concebir. Pero tendrá un precio tan bajo que ningún hombre que gane un buen salario no podrá permitirse tener uno.»
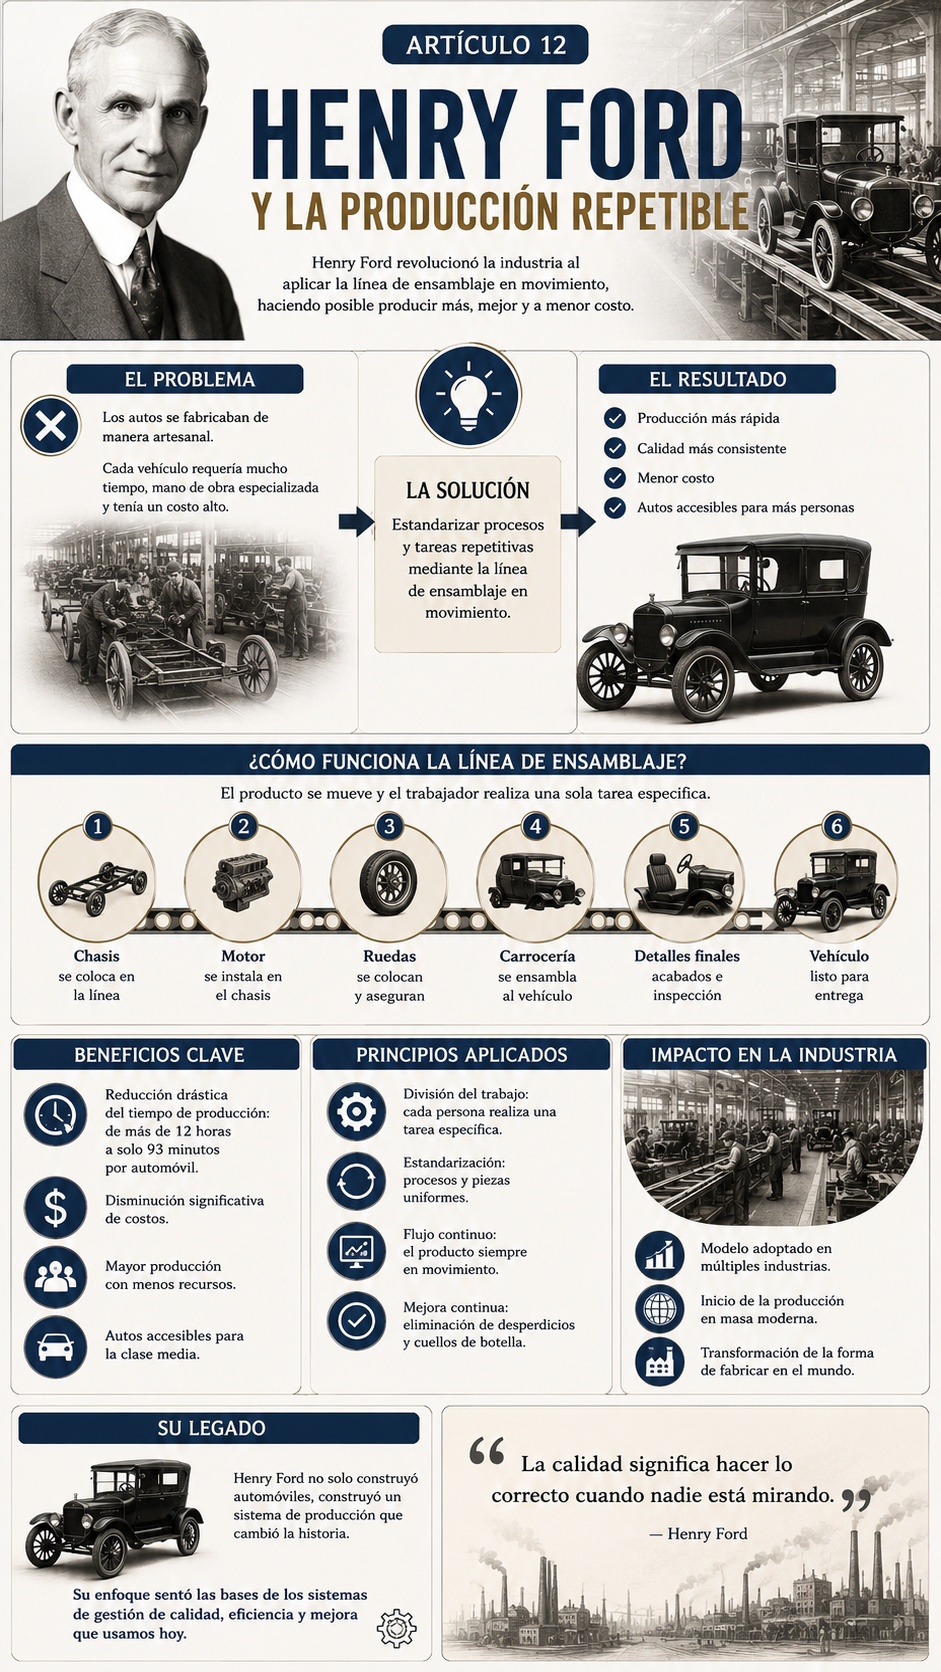
Esta declaración — formulada antes de que el Modelo T existiera — es extraordinariamente relevante desde la perspectiva de los sistemas de gestión de la calidad modernos. Ford estaba definiendo simultáneamente el requisito del cliente (accesibilidad para la mayoría), los requisitos de producto (calidad con materiales superiores y diseño simple), y la estrategia de proceso (ingeniería que hiciera posible el precio objetivo). Es, en los términos de ISO 9001:2015, la determinación simultánea de los requisitos del cliente (cláusula 8.2), el diseño y desarrollo del producto (cláusula 8.3) y la planificación de la realización del producto (cláusula 8.1) — décadas antes de que esas categorías existieran como requisitos normativos.
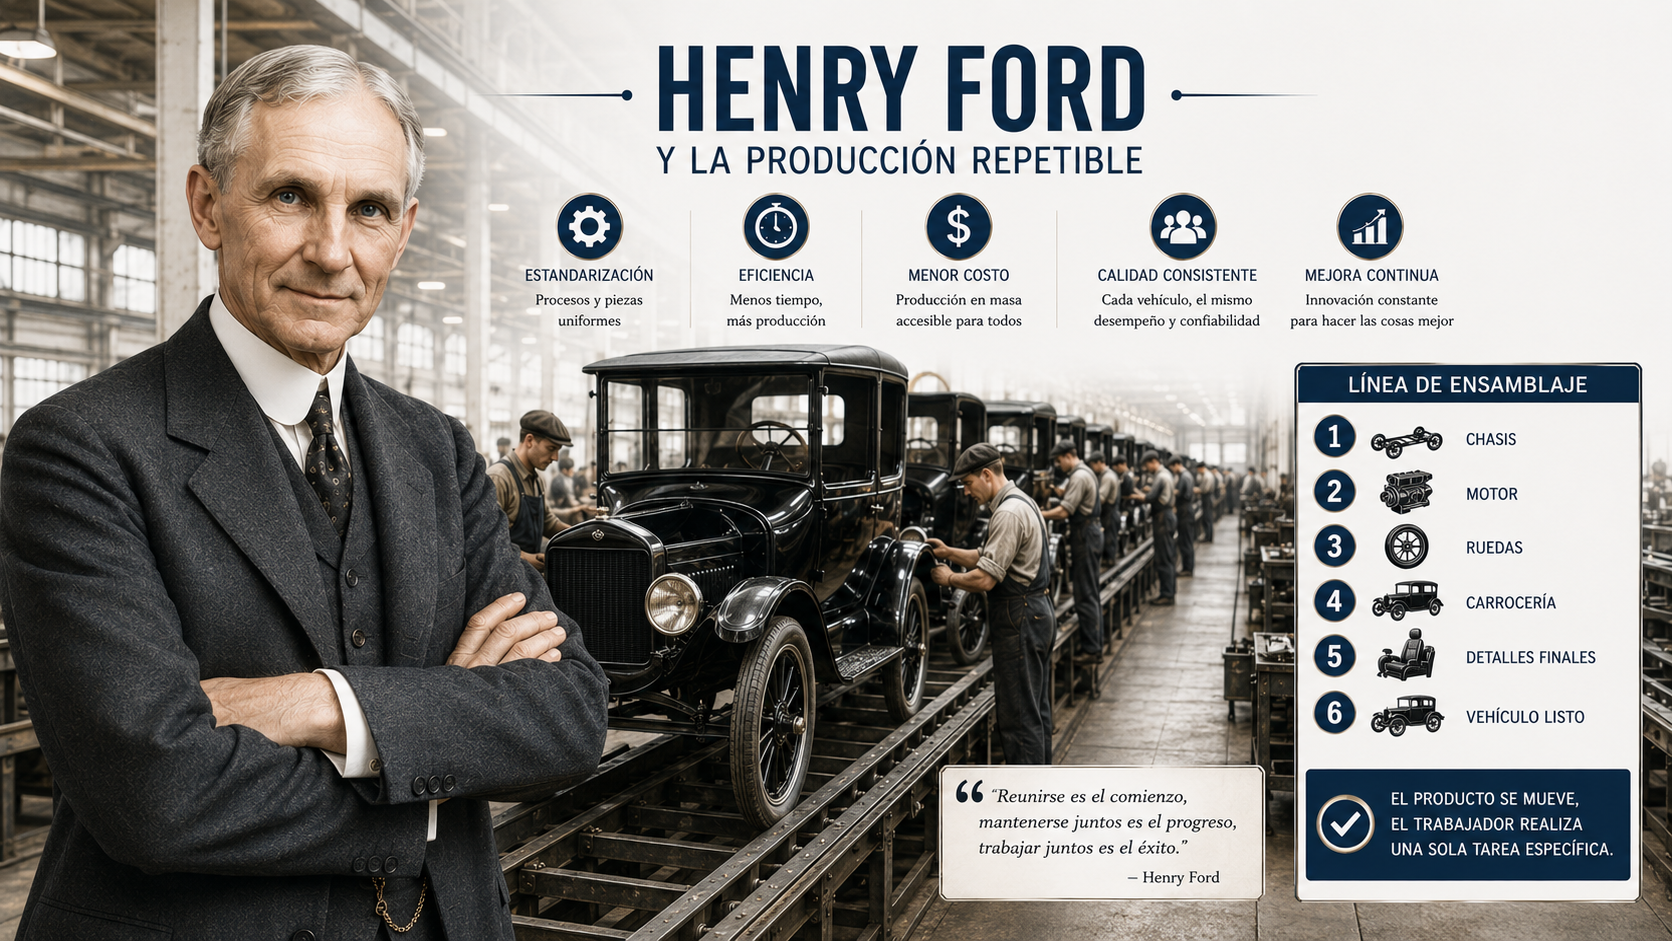
Henry Ford (1863–1947) y la planta de Highland Park, Detroit. La línea de ensamblaje móvil introduzida en 1913 redujo el tiempo de ensamblaje del Modelo T de 12,5 horas a 93 minutos, estableciendo el principio fundamental de que la repetibilidad del proceso es la base de la calidad consistente. Fuente ilustrativa: mundocalidad.com
La línea de ensamblaje: el proceso que se mueve, no el producto
La innovación central de Ford no fue la línea de ensamblaje como tal — la idea de mover el producto a través de estaciones de trabajo especializadas había sido aplicada antes en los mataderos de Cincinnati y en las conserveras de pescado de Nueva Inglaterra. La innovación de Ford fue más profunda: fue la decisión de diseñar el proceso como el objeto primario de ingeniería, con el producto como consecuencia del proceso, y no al revés.[2]
En la planta de Piquette Avenue (1904–1910), los automóviles aún se construían al estilo artesanal: grupos de mecánicos trabajaban alrededor de un chasis estacionario, moviéndose ellos hacia el trabajo. En la planta de Highland Park (1910–1927), Ford invirtió la lógica: el trabajo se movía hacia los operarios, que permanecían en posiciones fijas ejecutando operaciones especializadas de duración exactamente controlada. El resultado, cuando la línea de ensamblaje móvil se introdujo en octubre de 1913, fue espectacular: el tiempo de ensamblaje de un Modelo T cayó de 12 horas y 28 minutos a 93 minutos en menos de un año de ajuste del sistema.[4]
Pero el impacto sobre la calidad — frecuentemente ignorado en los análisis centrados en la productividad — fue igualmente significativo. Cuando el tiempo de ciclo de cada operación está exactamente definido y el proceso avanza a una cadencia fija, cualquier desviación del tiempo estándar se hace inmediatamente visible: la línea se detiene o la pieza no está lista cuando debe estarlo. El ritmo de la línea actúa como un mecanismo de detección de desviaciones en tiempo real — el equivalente funcional del gráfico de control de Shewhart, implementado de manera física y mecánica antes de que Shewhart formalizara el concepto estadístico.[5]
«Ford entendió antes que nadie que la calidad no es un atributo del producto — es un atributo del proceso que lo genera. Un proceso perfectamente diseñado y perfectamente ejecutado produce inevitablemente un producto conforme. Un proceso variable produce inevitablemente un output variable. La calidad se diseña, no se inspecciona.»— Prof. Marcelo Carrillo Olivier
Estandarización de partes y procesos: la intercambiabilidad como requisito del sistema
La línea de ensamblaje de Ford solo era posible sobre una condición previa no negociable: la perfecta intercambiabilidad de las piezas. Si cualquier pieza de cualquier lote debía encajar sin ajuste en cualquier posición del vehículo, las tolerancias dimensionales de cada componente debían ser lo suficientemente estrechas como para que la variabilidad residual fuera funcionalmente irrelevante. Ford llevó el sistema de piezas intercambiables — desarrollado en los arsenales militares americanos del siglo XIX — a una escala y una precisión sin precedentes en la industria civil.[4]
El sistema de producción de Ford en Highland Park controlaba más de cinco mil especificaciones de piezas distintas. Cada especificación incluía dimensiones nominales, tolerancias máximas y mínimas, especificaciones de material y criterios de inspección. El departamento de metrología de Highland Park operaba con instrumentos de medición de una precisión que en muchos casos superaba la de los laboratorios científicos contemporáneos. La trazabilidad de las especificaciones desde el diseño hasta el producto final — que ISO 9001:2015 exige en su cláusula 8.5.2 — era una necesidad operativa del sistema, no una exigencia regulatoria externa.[2]
La estandarización fordista fue también radical en la dimensión del diseño de producto. El Modelo T existía en una sola versión, un solo color (negro, desde 1914, porque era el que secaba más rápido) y una sola configuración básica. Esta reducción deliberada de la variedad — que Ford expresó con su célebre afirmación sobre el color — no era arrogancia comercial: era una decisión de ingeniería de sistemas. La variedad en el diseño del producto crea variedad en los procesos de producción, y la variedad en los procesos crea variabilidad en el output. La estandarización del producto era el prerequisito de la estandarización del proceso, y la estandarización del proceso era el prerequisito de la calidad consistente.[3]
Henry Ford — My Life and Work, Capítulo 4, 1922[3]
«Cualquier cliente puede tener el automóvil del color que quiera, siempre que quiera negro.»
Nota: La razón técnica era que la pintura negra Japan Black era la única que secaba lo suficientemente rápido para no interrumpir el flujo de la línea de producción. Era una decisión de ingeniería de procesos, no una imposición arbitraria.
Tiempos de ciclo y flujo continuo: la cadencia como mecanismo de control
El concepto de takt time — el tiempo de ciclo que establece el ritmo al que el proceso debe producir para satisfacer la demanda del cliente — es uno de los principios centrales del lean manufacturing moderno. Ford no usó ese término (es de origen alemán, adoptado por Toyota) pero implementó su lógica con una precisión que los ingenieros de Toyota estudiarían décadas después como punto de partida del Sistema de Producción Toyota.[6]
En Highland Park, la velocidad de la cadena de transporte de la línea de ensamblaje determinaba el tiempo de ciclo de cada operación. Ford ajustó esa velocidad meticulosamente a lo largo de 1913 y 1914 mediante experimentación sistemática — exactamente el método de Shewhart, aplicado físicamente antes de ser formalizado estadísticamente. Cada ajuste se medía en términos de output diario, tasa de defectos y número de detenciones de línea. El proceso de optimización del takt time en Highland Park es el primer ejemplo documentado de lo que hoy llamamos ajuste iterativo de parámetros de proceso mediante datos de desempeño.[4]
Planta de Highland Park — Evolución de los indicadores clave de proceso, 1908–1916[4]
Indicador
1908 (artesanal)
Oct. 1913 (línea fija)
1916 (línea móvil optimizada)
Tiempo de ensamblaje
12 h 28 min
5 h 50 min
93 minutos
Unidades/día
~25
~200
~1.000
Precio del Modelo T
USD 850
USD 550
USD 360
Trabajadores necesarios
Alta calificación artesanal
Semicalificados especializados
Operarios de ciclo corto con soporte técnico
El flujo continuo — la eliminación de las esperas entre operaciones — tuvo consecuencias sobre la calidad que Ford documentó con precisión. Cuando las piezas no esperan entre operaciones, no se oxidan, no se dañan por manipulación, no se mezclan con lotes anteriores y no se acumula trabajo en proceso que oculte problemas de calidad. El flujo continuo hace visibles los defectos de manera inmediata, en el punto en que se generan, mientras aún es posible intervenir sobre su causa. Este principio — que Toyota convertiría en el concepto de jidoka (autonomatización con toque humano) y en el sistema andon de detención de línea — tiene su origen directo en la línea de Highland Park.[6]
Calidad por diseño del sistema vs. calidad por inspección: el aporte conceptual más duradero
El aporte conceptual más importante de Ford a la historia de la gestión de la calidad no es ninguno de sus avances técnicos específicos — es la demostración empírica, a escala industrial masiva, de que la calidad consistente es el resultado inevitable de procesos consistentemente diseñados. Un Modelo T producido en Highland Park en 1916 era funcionalmente idéntico a uno producido en 1914 no porque los inspectores hubieran verificado que lo era, sino porque el proceso que lo producía era el mismo proceso, ejecutado de la misma manera, con las mismas piezas, al mismo ritmo.[3]
Esta demostración práctica — que el control del proceso es más eficaz que la inspección del producto — anticipó en dos décadas el argumento estadístico que Shewhart formalizaría en 1931 y que Deming llevaría a Japón en los años cincuenta. Ford llegó a la misma conclusión que Deming — «la inspección no mejora la calidad, ni la garantiza» — no mediante razonamiento estadístico sino mediante experiencia directa de gestión de sistemas de producción a escala. Que ambos caminos llevaran a la misma conclusión es uno de los argumentos más poderosos de la historia de la calidad.[5]
Ford también fue pionero en la integración vertical como estrategia de control de calidad en la cadena de suministro. En su planta de River Rouge — construida entre 1917 y 1928 y considerada la instalación industrial más completa jamás construida — Ford controlaba desde la extracción de mineral de hierro y carbón hasta la entrega del automóvil terminado. Más de 100.000 trabajadores producían el noventa por ciento de los componentes del vehículo en la misma instalación. La lógica era explícitamente de calidad: si controlas el proceso de producción de cada componente, controlas la calidad de cada componente, y si controlas la calidad de cada componente, controlas la calidad del producto final. Es el principio de control de proveedores de ISO 9001:2015 cláusula 8.4 llevado a su expresión más radical.[1]
Ford y la eficiencia de recursos: el precursor de ISO 50001
Un aspecto menos conocido pero documentado del fordismo es la obsesión de Ford por la eliminación del desperdicio de recursos — una preocupación que precede en ochenta años al movimiento lean y en noventa al nacimiento de ISO 50001. En su autobiografía, Ford dedica capítulos enteros al análisis del desperdicio en la producción: madera desperdiciada en el embalaje, calor desperdiciado en los procesos de fundición, movimientos desperdiciados en el transporte interno de materiales.[3]
En River Rouge, los residuos de madera del proceso de fabricación de carrocerías se usaban como combustible para las calderas de vapor. Los gases de los altos hornos se recuperaban y se usaban para precalentar el aire de combustión. El agua de refrigeración de los motores se recirculaba en lugar de descargarse. Estas prácticas — que Ford implementó por razones de eficiencia económica, no de responsabilidad ambiental — son el precedente exacto de lo que ISO 50001:2018 formaliza como gestión sistemática de la energía: medición del consumo, identificación de oportunidades de mejora, implementación de controles operacionales y seguimiento del desempeño energético.[3]
Relación con las normas ISO contemporáneas
La herencia de Ford en el ecosistema ISO de gestión de la calidad es tan profunda que resulta difícil encontrar una cláusula de ISO 9001 que no tenga algún antecedente en la práctica fordista. Los más directos y documentados son:
Norma / Cláusula ISO
Principio moderno
Precedente fordista documentado
ISO 9001:2015 Cláusula 8.5
Control de la producción: condiciones controladas, tiempo de ciclo definido, criterios de aceptación en proceso
La línea de ensamblaje de Highland Park es el primer sistema industrial de control de producción con tiempo de ciclo definido mecánicamente, piezas intercambiables con tolerancias controladas y detección inmediata de desviaciones por interrupción del flujo.
ISO 9001:2015 Cláusula 8.4
Control de los procesos, productos y servicios suministrados externamente
La integración vertical de River Rouge — control del proceso de producción de cada componente desde la materia prima — es la expresión más radical del principio de control de proveedores: si no puedes auditar al proveedor, internaliza su proceso. ISO 8.4 es la versión normalizada de esa misma lógica.
ISO 9004:2018
Gestión para el éxito sostenido: estabilidad y repetibilidad de los procesos como base del desempeño sostenible
Ford demostró empíricamente durante dos décadas que la estabilidad del proceso — mismo método, mismas piezas, mismo ritmo — produce la misma calidad de output de manera predecible y sostenible. Es la demostración práctica del principio de «proceso estable» que ISO 9004 formaliza como condición del éxito sostenido.
ISO 50001:2018
Gestión de la energía: medición del consumo, identificación de oportunidades, controles operacionales
Las prácticas de recuperación y reutilización de energía en River Rouge — gases de alto horno, agua de refrigeración, residuos de madera — son el precedente histórico más completo de la gestión sistemática de eficiencia energética en la producción industrial.
Ford en perspectiva: la repetibilidad como acto de democratización
Existe una dimensión del aporte fordista que los análisis técnicos frecuentemente pasan por alto: la producción repetible de calidad consistente fue, en el contexto histórico de Ford, un acto de democratización. Cuando la calidad dependía de la habilidad artesanal, era inevitablemente escasa y cara — accesible solo para quienes podían pagar el precio de la habilidad. Cuando la calidad se convierte en una propiedad del sistema de producción, puede ser reproducida ilimitadamente a un coste que cae cada vez que el proceso se optimiza. El Modelo T de 1916 (360 dólares) no era peor que el de 1908 (850 dólares): era igual de bueno, producido de manera más eficiente por un sistema más maduro.
Esta lógica — que la mejora del proceso beneficia simultáneamente al productor (menor coste) y al cliente (menor precio o mayor valor) — es el principio que ISO 9001:2015 expresa en su enfoque al cliente y en su principio de mejora continua. Ford lo demostró con datos antes de que existiera el lenguaje normativo para describirlo.
Su legado, sin embargo, no es sin sombras. La misma rigidez que hacía tan eficiente el sistema fordista — un solo modelo, un solo color, un solo método — se convirtió en su vulnerabilidad cuando el mercado evolucionó hacia la diversidad. General Motors, bajo Alfred Sloan, respondió a la demanda de variedad que Ford ignoró y superó a Ford en participación de mercado en 1927 — el mismo año en que se dejó de producir el Modelo T. El sistema más eficiente del mundo había sido diseñado para un mundo sin variedad, y el mundo no cooperó.
Toyota, estudiando a Ford en la posguerra, aprendió ambas lecciones: la repetibilidad y la estandarización de los procesos son la base de la calidad; pero el sistema debe ser capaz de producir variedad sin sacrificar esa repetibilidad. El Sistema de Producción Toyota — que es el fundamento del lean manufacturing moderno y una de las fuentes intelectuales de ISO 9001 — es, en esencia, Ford más flexibilidad. El siguiente capítulo de esta historia se escribe en Japón.
Notas y referencias
Watts, S. (2005). The People’s Tycoon: Henry Ford and the American Century. Alfred A. Knopf, Nueva York. La biografía académica más completa de Ford publicada en el siglo XXI; capítulos 3–7 sobre su formación técnica, los fracasos de las primeras empresas y la fundación de Ford Motor Company. Premio del National Book Critics Circle, 2006.
Hounshell, D. A. (1984). From the American System to Mass Production, 1800–1932. Johns Hopkins University Press, Baltimore. Capítulos 6–8: análisis técnico detallado de la evolución del sistema de producción de Ford desde Piquette Avenue hasta Highland Park y River Rouge, con datos de ingeniería sobre tolerancias dimensionales, tiempos de ciclo y tasas de producción.
Ford, H., & Crowther, S. (1922). My Life and Work. Doubleday, Page & Company, Nueva York. La autobiografía de Ford escrita en colaboración con Samuel Crowther; fuente primaria fundamental para las citas directas y para el análisis de las motivaciones detrás de las decisiones de diseño del sistema de producción. Texto completo disponible en Project Gutenberg: www.gutenberg.org/ebooks/7213
Womack, J. P., Jones, D. T., & Roos, D. (1990). The Machine That Changed the World: The Story of Lean Production. Rawson Associates, Nueva York. Capítulo 2: análisis de la planta de Highland Park con datos cuantitativos de la evolución del tiempo de ensamblaje entre 1908 y 1916; fuente de los datos de la tabla de indicadores incluida en este artículo.
Deming, W. E. (1986). Out of the Crisis. MIT Center for Advanced Engineering Study, Cambridge MA. Capítulo 3: «Introduction to a System.» El argumento de que la inspección no mejora la calidad — «You cannot inspect quality into a product» — y su relación con el principio fordista de calidad por diseño del proceso se analiza en las páginas 28–31.
Ohno, T. (1988). Toyota Production System: Beyond Large-Scale Production. Productivity Press, Cambridge MA. (Edición original japonesa: 1978). Capítulo 1: Ohno documenta explícitamente la deuda conceptual del Sistema de Producción Toyota con el fordismo y las dos lecciones que Toyota extrajo — la repetibilidad del proceso como base de la calidad y la necesidad de añadir flexibilidad que Ford no tenía.
Bibliografía complementaria
Ford, H., & Crowther, S. (1926). Today and Tomorrow. Doubleday, Page & Company, Nueva York. Reed. Productivity Press (1988). El análisis más completo de Ford sobre la eliminación del desperdicio en la producción y la eficiencia de recursos en River Rouge — el texto que influyó directamente en Taiichi Ohno al desarrollar el Sistema de Producción Toyota.
Sloan, A. P. (1963). My Years with General Motors. Doubleday, Nueva York. La perspectiva del competidor: Sloan documenta cómo General Motors respondió a la rigidez del sistema fordista con la estrategia de «un coche para cada bolsillo y cada propósito» que superó a Ford en 1927.
Liker, J. K. (2004). The Toyota Way: 14 Management Principles from the World’s Greatest Manufacturer. McGraw-Hill, Nueva York. Capítulos 4–6: la herencia fordista en el Sistema de Producción Toyota — flujo continuo, takt time, estandarización — y las innovaciones que Toyota añadió.
Shingo, S. (1989). A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press, Cambridge MA. Análisis técnico del jidoka y el sistema andon como evoluciones del principio fordista de detección inmediata de defectos por interrupción del flujo.
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. Cláusulas 8.1, 8.2, 8.3, 8.4 y 8.5.
International Organization for Standardization. (2018). ISO 9004:2018 — Gestión de la calidad. Calidad de una organización. Orientación para lograr el éxito sostenido. ISO, Ginebra.
International Organization for Standardization. (2018). ISO 50001:2018 — Sistemas de gestión de la energía. Requisitos con orientación para su uso. ISO, Ginebra. Para la gestión sistemática de la eficiencia energética — formalización normativa de prácticas que Ford implementó empíricamente en River Rouge.
Palabras clave: Henry Ford, producción repetible, línea de ensamblaje, Highland Park, River Rouge, Modelo T, takt time, flujo continuo, piezas intercambiables, estandarización, ISO 9001, ISO 9004, ISO 50001, lean manufacturing, Toyota, historia de la calidad, fordismo, eficiencia de recursos.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Henry Ford y la producción repetible. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 4, Artículo 12. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Historia Universal de la Calidad, la Conformidad y la Auditoría
Adam Smith y la división del trabajo
Kirkcaldy–Glasgow–Edimburgo, 1723–1790 · El filósofo que descubrió el principio organizativo de la economía moderna
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 11 de la serie · Temporada 4 Serie: De Hammurabi a la Inteligencia Artificial
En 1776 — el mismo año en que las colonias americanas declaraban su independencia — un profesor de filosofía moral escocés publicó en Londres un libro de más de novecientas páginas que transformaría para siempre la comprensión del trabajo, la organización y la riqueza. La Riqueza de las Naciones de Adam Smith no es un texto de gestión de la calidad. Es algo más ambicioso: es el primer análisis sistemático de los principios que determinan por qué algunas organizaciones producen más y mejor que otras. Y en su primer capítulo, con el ejemplo de una fábrica de alfileres, Smith formuló el principio que toda la teoría organizacional posterior no ha hecho sino desarrollar, refinar y, en algunos casos, corregir: la división del trabajo.
Contexto biográfico e intelectual: el filósofo moral que observó la economía
Adam Smith nació en Kirkcaldy, Escocia, en 1723. Estudió filosofía moral en Glasgow bajo la tutela de Francis Hutcheson — uno de los pilares del movimiento ilustrado escocés — y completó su formación en Oxford, donde su insatisfacción con la calidad de la enseñanza en Balliol College le llevaría a convertirse en uno de los críticos más agudos de las instituciones educativas monopolísticas en La Riqueza de las Naciones.[1]
Lo que distingue a Smith de los economistas que vendrían después no es solo la agudeza de su análisis, sino la amplitud de su método. Smith era, ante todo, un filósofo moral que observaba la realidad con la mirada del científico social. Sus diez años como profesor de Filosofía Moral en Glasgow (1751–1764) y los dos años que pasó en Francia como tutor del joven Duque de Buccleuch — donde conoció a los fisiócratas y visitó manufacturas — le proporcionaron la combinación de rigor teórico y observación empírica directa que haría de La Riqueza de las Naciones un texto de una relevancia que no ha disminuido en dos siglos y medio.[2]
Es crucial, para una lectura correcta de Smith en el contexto de esta serie, recordar que no era un apologista ingenuo del libre mercado ni un defensor acrítico de los intereses de los manufactureros. Su obra contiene advertencias explícitas sobre los efectos negativos de la división excesiva del trabajo sobre el trabajador — un aspecto frecuentemente ignorado por quienes lo citan — y una preocupación genuina por las condiciones en las que el trabajo se realiza. Esta complejidad hace su pensamiento significativamente más relevante para la gestión moderna de lo que su reputación habitual sugiere.
Especialización: la fuente de la destreza y el conocimiento
El primer beneficio que Smith atribuye a la división del trabajo es el incremento de la destreza individual que resulta de la repetición especializada. Cuando un trabajador ejecuta una única operación de manera continua en lugar de alternar entre múltiples tareas, su velocidad, precisión y comprensión profunda de esa operación aumentan de manera que ningún trabajador generalista puede igualar. Smith describe este fenómeno con una precisión que anticipa directamente la investigación moderna sobre la expertise:[3]
Adam Smith — La Riqueza de las Naciones, Libro I, Capítulo 1, 1776[3]
«El incremento en la cantidad de trabajo que, como consecuencia de la división del trabajo, el mismo número de personas es capaz de realizar, se debe a tres circunstancias diferentes: primero, al incremento de la destreza en cada trabajador individual; segundo, al ahorro del tiempo que comúnmente se pierde al pasar de una especie de trabajo a otra; y, tercero, a la invención de un gran número de máquinas que facilitan y abrevian el trabajo, y permiten a un hombre hacer el trabajo de muchos.»
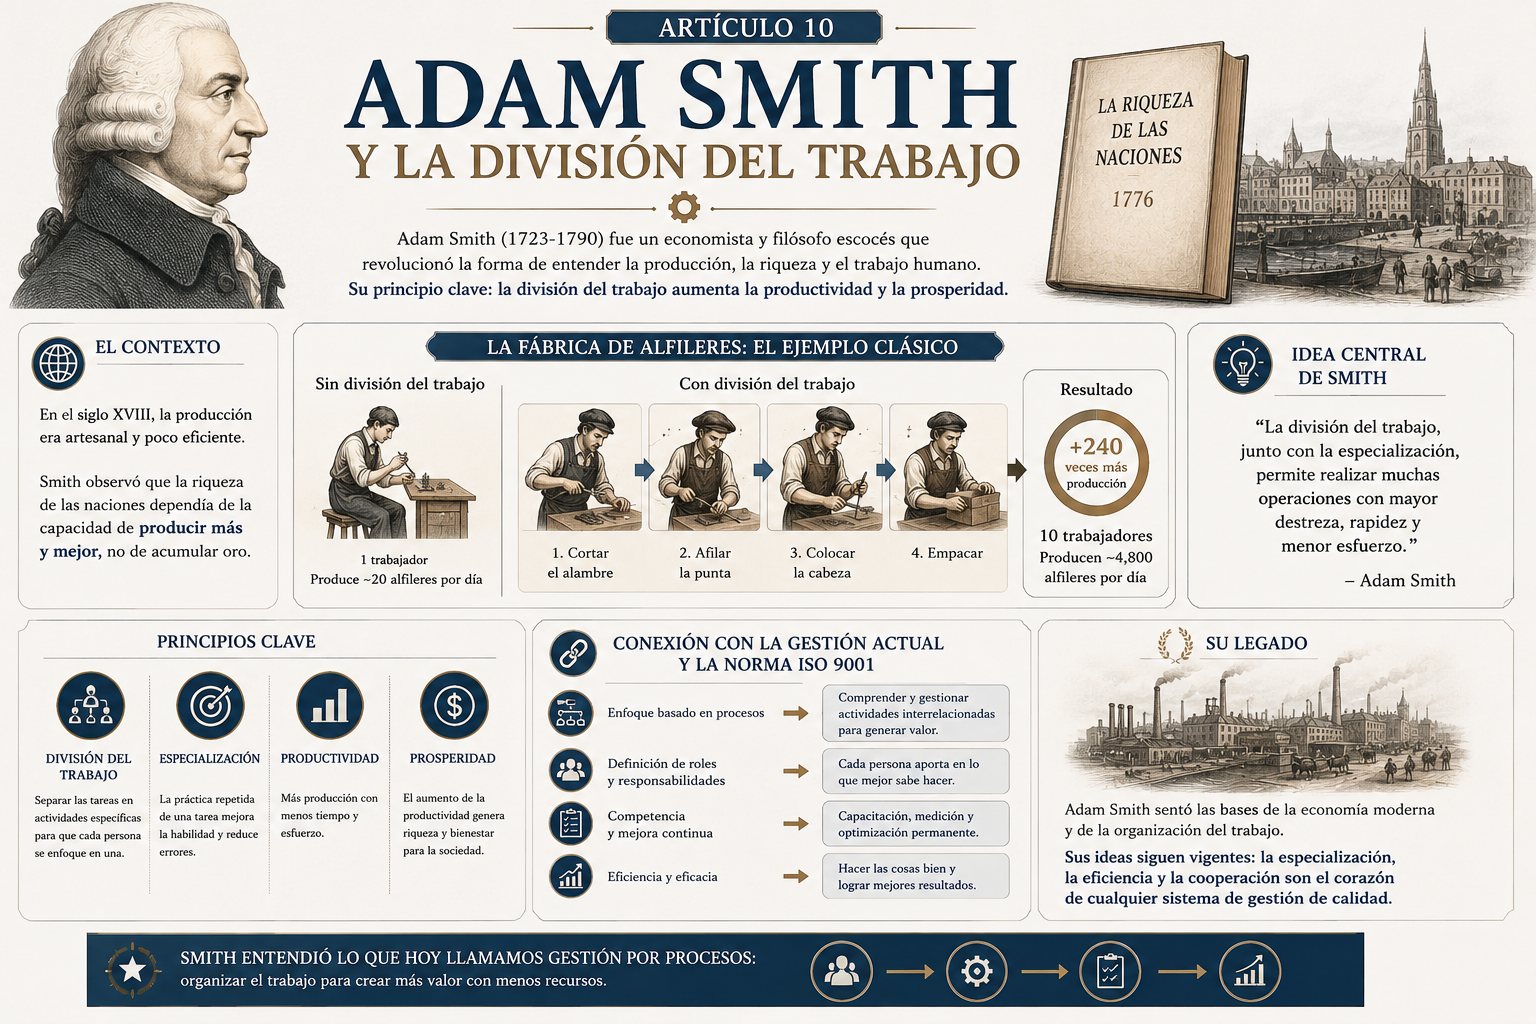
La primera circunstancia — el incremento de la destreza por especialización — tiene una traducción directa en el lenguaje de los sistemas de gestión modernos. ISO 9001:2015, en su cláusula 7.2, exige que la organización determine la competencia necesaria para cada función y que se adopten acciones para adquirirla. La lógica subyacente es smithiana: la competencia profunda en una función específica produce resultados cualitativamente superiores a la competencia superficial en múltiples funciones. La especialización no es solo una estrategia de productividad — es una estrategia de calidad.
La investigación contemporánea sobre la expertise valida empíricamente la intuición de Smith. El trabajo de K. Anders Ericsson sobre la práctica deliberada — que documenta que la expertise en cualquier dominio requiere típicamente alrededor de diez años de práctica intensiva y estructurada — es la versión psicológica moderna del principio smithiano: la destreza no es innata, sino el resultado acumulado de la repetición especializada en condiciones que permiten el aprendizaje y la corrección.[4]
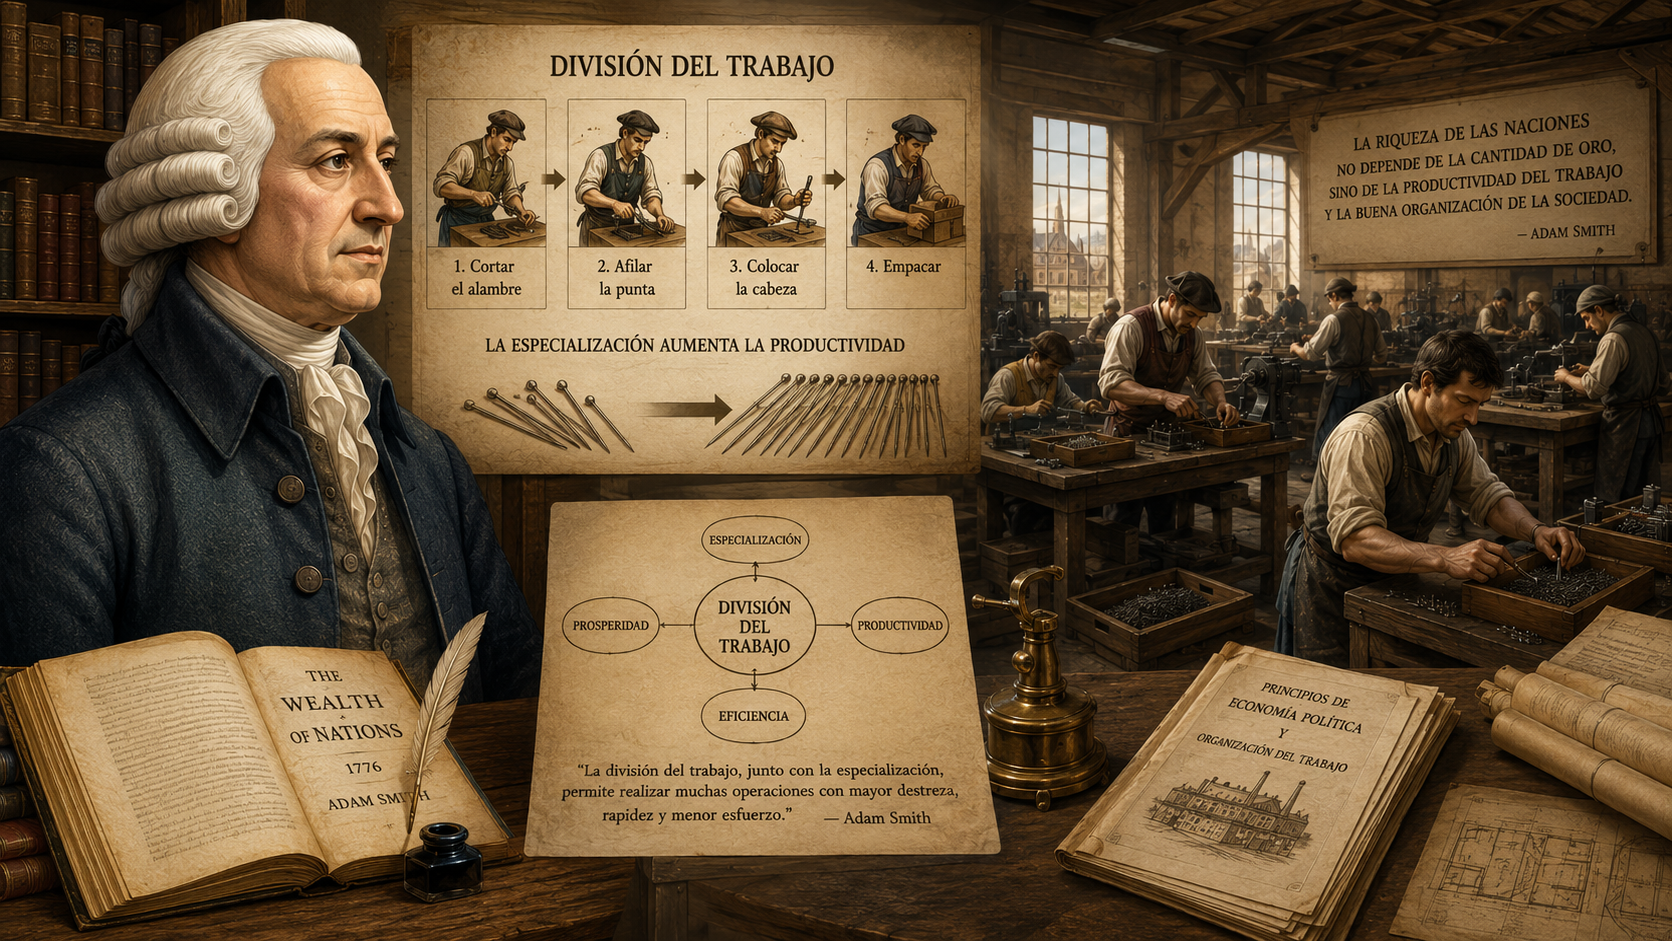
Adam Smith (1723–1790), autor de La Riqueza de las Naciones (1776). Su análisis de la división del trabajo como fuente de especialización, productividad y eficiencia sigue siendo el fundamento conceptual del enfoque basado en procesos de los sistemas modernos de gestión de la calidad. Fuente ilustrativa: mundocalidad.com
Productividad: el ejemplo de la fábrica de alfileres y su legado cuantitativo
El ejemplo más célebre de La Riqueza de las Naciones — la fábrica de alfileres — es uno de los pasajes más citados en la historia del pensamiento económico y, al mismo tiempo, uno de los más malentendidos. Smith no lo inventó para ilustrar una teoría abstracta: lo observó directamente, con toda probabilidad en la fábrica de alfileres de la ciudad escocesa de Kirkcaldy durante la redacción de su obra. La descripción es concreta, cuantitativa y verificable.[2]
Smith describe dieciocho operaciones distintas necesarias para fabricar un alfiler: estirar el alambre, enderezarlo, cortarlo, afilarlo, preparar la cabeza, colocarla, estañarla, embalar el producto. Un solo operario que realizara todas las operaciones podría, en el mejor de los casos, producir un alfiler al día — quizás veinte si era excepcionalmente hábil. Diez hombres especializados, cada uno ejecutando una o dos operaciones, producían más de 48.000 alfileres diarios: 4.800 por persona, un incremento de productividad de entre 240 y 4.800 veces respecto del trabajador no especializado.[3]
«Smith no describía una utopía industrial. Describía una observación empírica con implicaciones que él mismo reconoció como ambivalentes: la especialización multiplica la productividad de manera espectacular y, al mismo tiempo, puede reducir al trabajador a una operación tan estrecha que embota su inteligencia y destruye su capacidad de desarrollo. Esa tensión no ha sido resuelta en dos siglos y medio.»— Prof. Marcelo Carrillo Olivier
El análisis cuantitativo de Smith sobre la productividad de la especialización tiene una consecuencia directa para la gestión de la calidad que raramente se señala: la especialización no solo aumenta la velocidad de producción sino que, cuando está bien diseñada, también mejora la calidad del output. El operario que realiza la misma operación miles de veces desarrolla no solo velocidad sino también la sensibilidad perceptiva que le permite detectar desviaciones del estándar que un operario generalista no notaría. La especialización profunda es una fuente de capacidad de detección de defectos — exactamente el principio que sustenta la formación especializada de los inspectores de calidad en la industria moderna.
La segunda circunstancia identificada por Smith — el ahorro del tiempo perdido al cambiar de tarea — tiene su traducción moderna en el concepto de setup time o tiempo de preparación de cambio de referencia. La minimización del tiempo de cambio entre operaciones es uno de los principios centrales del Sistema de Producción Toyota y del movimiento SMED (Single Minute Exchange of Die), desarrollado por Shigeo Shingo en la década de 1950. Smith identificó el problema 175 años antes de que la industria japonesa desarrollara la solución sistemática.[5]
Eficiencia: la tercera circunstancia y el origen de la innovación tecnológica
La tercera circunstancia identificada por Smith — la invención de máquinas que facilitan y abrevian el trabajo — es quizás la más sorprendente desde el punto de vista epistemológico. Smith observó que la especialización profunda en una operación no solo aumenta la destreza del trabajador para ejecutarla: también aumenta su capacidad de imaginar mecanismos que la ejecuten mejor o más rápidamente. Muchas de las innovaciones mecánicas de la Revolución Industrial provenían, según Smith, no de inventores externos sino de los propios trabajadores especializados que ejecutaban la operación y veían oportunidades de mejora que nadie más podía ver.[3]
Este principio — que el conocimiento más valioso para la mejora del proceso reside en quien ejecuta el proceso — es exactamente el que el movimiento de la calidad japonés recuperaría dos siglos después bajo el nombre de kaizen: la mejora continua impulsada por el conocimiento de los trabajadores de primera línea. ISO 9001:2015, en su cláusula 7.3 y 10.1, exige que las personas sean conscientes de su contribución a la eficacia del sistema y que participen en la mejora continua. La cadena intelectual desde Smith hasta el kaizen y desde el kaizen hasta ISO 9001 es directa y documentable.[6]
Las tres circunstancias de Smith (1776) y su equivalente en la gestión de calidad moderna
N.°
Circunstancia (Smith, 1776)
Concepto moderno equivalente
Referencia ISO
1
Incremento de la destreza individual por especialización
Gestión de competencias; práctica deliberada; expertise
ISO 9001:2015 cláusula 7.2
2
Ahorro del tiempo perdido en el cambio de tarea
Reducción de setup time; SMED; flujo continuo (lean)
ISO 9001:2015 cláusula 8.5; ISO 50001 (eficiencia)
3
Invención de máquinas por los propios trabajadores especializados
Kaizen; sugerencias de mejora; innovación bottom-up
ISO 9001:2015 cláusulas 7.3 y 10.1
Los límites de la división del trabajo: la advertencia que Smith mismo formuló
Lo que hace de Smith un pensador de una honestidad intelectual excepcional es que, habiendo desarrollado el argumento más poderoso a favor de la división del trabajo en el Libro I de La Riqueza de las Naciones, dedica el Libro V a señalar sus consecuencias negativas con una franqueza que la mayoría de sus posteriores seguidores prefirieron ignorar. El pasaje es extraordinario en su lucidez autocrítica:[3]
Adam Smith — La Riqueza de las Naciones, Libro V, Capítulo 1, 1776[3]
«El hombre cuya vida entera se gasta en la ejecución de unas pocas operaciones simples… no tiene ocasión de ejercitar su entendimiento, o de ejercitar su inventiva… y, en general, se vuelve tan estúpido e ignorante como es posible que llegue a serlo una criatura humana.»
Esta advertencia — formulada por el propio fundador del principio que criticaba — se anticipó en dos siglos al debate que el movimiento de la calidad japonés, los círculos de calidad, el job enrichment y finalmente los sistemas de gestión ISO han intentado resolver: cómo obtener los beneficios de la especialización sin incurrir en sus costes humanos e intelectuales. La respuesta moderna — rotación de puestos, equipos autogestionados, participación del trabajador en la mejora continua, desarrollo de competencias múltiples — es exactamente el antídoto que Smith reclamaba sin poder formular.
ISO 9001:2015 aborda esta tensión de manera implícita pero reconocible. La cláusula 7.1.4 — sobre el entorno para la operación de los procesos — exige que la organización determine, proporcione y mantenga el entorno necesario para la operación eficaz de sus procesos, incluyendo los factores humanos. La cláusula 7.3 sobre toma de conciencia y la cláusula 7.2 sobre competencia no solo buscan la eficiencia operativa: buscan que las personas comprendan el sistema del que forman parte, exactamente lo que la especialización excesiva destruye según Smith.
El enfoque basado en procesos: Smith como fundamento conceptual
El principio de la división del trabajo de Smith es, en su formulación más abstracta, idéntico al enfoque basado en procesos que ISO 9001:2015 establece como uno de sus fundamentos en la cláusula 4.4. Un proceso — en el lenguaje ISO — es un conjunto de actividades interrelacionadas que transforma entradas en salidas. La cadena de procesos especializados de la fábrica de alfileres de Smith transforma alambre en alfileres mediante dieciocho transformaciones discretas, cada una a cargo de un especialista. Es un sistema de procesos interrelacionados en el sentido más literal.
La diferencia entre la formulación de Smith y el enfoque basado en procesos de ISO 9001 reside en el foco de análisis. Smith observa la cadena de procesos desde la perspectiva de la productividad agregada: ¿cuánto produce el sistema en total? ISO 9001 exige además que se analicen las entradas y salidas de cada proceso, sus criterios de aceptación, los riesgos de cada etapa y la interacción entre procesos — una visión sistémica que Smith intuyó pero no sistematizó. El puente intelectual entre ambos es Walter Shewhart, que en 1931 introdujo el diagrama de flujo de procesos como herramienta de análisis de la variabilidad — tomando la intuición de Smith y añadiéndole el rigor estadístico.[7]
División del trabajo (Smith, 1776) vs. Enfoque basado en procesos (ISO 9001:2015)
Dimensión
Adam Smith (1776)
ISO 9001:2015 (cláusula 4.4)
Unidad de análisis
La operación individual especializada
El proceso como transformación de entradas en salidas
Objetivo principal
Maximizar la productividad mediante especialización
Asegurar la conformidad y la mejora continua
Foco en el trabajador
Desarrollo de destreza especializada por repetición
Competencia, conciencia y participación en la mejora
Gestión de la variabilidad
Implícita en la destreza del especialista
Explícita: criterios y métodos de seguimiento (cláusula 4.4.c)
Interacción entre etapas
Observada descriptivamente (cadena de operaciones)
Determinada y gestionada explícitamente (cláusula 4.4.b)
Mejora
Emerge de la especialización (innovación bottom-up)
Planificada y sistemática (cláusula 10.3)
Relación con las normas ISO contemporáneas
La influencia de Smith en el ecosistema ISO es estructural, no solo conceptual. Sus tres circunstancias están incorporadas en los requisitos de tres ámbitos normativos distintos:
Norma ISO
Principio moderno
Fundamento en Smith
ISO 9001:2015 Cláusulas 4.4, 7.2 y 7.3
Enfoque basado en procesos; determinación de competencias necesarias por función; toma de conciencia de la contribución individual al sistema
La cadena de procesos especializados de la fábrica de alfileres es el modelo empírico del enfoque basado en procesos. La primera circunstancia (destreza por especialización) fundamenta la gestión de competencias. La tercera circunstancia (innovación por especialistas) fundamenta la participación en la mejora continua.
ISO 9000:2015 Principios de gestión
Definición formal de proceso, procedimiento y competencia organizacional como vocabulario normalizado del sistema de gestión de la calidad
Smith proporcionó el lenguaje conceptual — especialización, división, operación, eficiencia — que la normalización ISO formalizó dos siglos después. El «enfoque basado en procesos» como uno de los siete principios de ISO 9000:2015 es la versión normalizada del principio smithiano de división del trabajo.
ISO 30401:2018
Sistemas de gestión del conocimiento: captura, retención y transferencia del conocimiento organizacional
La advertencia de Smith sobre el embrutecimiento intelectual del trabajador excesivamente especializado identifica el riesgo de pérdida de conocimiento organizacional que ISO 30401 aborda sistemáticamente: cuando el trabajador solo sabe hacer una cosa, la organización pierde la capacidad de entender el sistema completo.
Smith en el siglo XXI: la división del trabajo en la era del conocimiento
La paradoja más fascinante de la herencia intelectual de Adam Smith es que sus principios se han probado igualmente válidos — y sus advertencias igualmente relevantes — en contextos que él no podía imaginar. La economía del conocimiento del siglo XXI opera con una división del trabajo más extrema que cualquier fábrica victoriana: un equipo de desarrollo de software puede incluir arquitectos de sistemas, desarrolladores frontend y backend, especialistas en seguridad, diseñadores UX, ingenieros de QA y expertos en DevOps, cada uno con un dominio de conocimiento tan especializado que difícilmente comprende el trabajo de los demás.
Los beneficios de productividad son enormes — exactamente como Smith predijo. Y los riesgos también: la hiperespecialización crea silos de conocimiento, reduce la capacidad de innovación sistémica y hace frágiles a los equipos ante la pérdida de cualquier especialista crítico. Las organizaciones más avanzadas del siglo XXI están desarrollando respuestas a estos riesgos — los T-shaped professionals, el pair programming, la rotación deliberada de roles — que son, en esencia, las mismas respuestas que Smith reclamaba en 1776: cultivar la especialización profunda sin sacrificar la comprensión del sistema.
Dos siglos y medio después de su publicación, La Riqueza de las Naciones sigue siendo el texto fundacional de la discusión sobre cómo organizar el trabajo para obtener los mejores resultados posibles. No porque sus respuestas sean definitivas — Smith mismo señalaba sus límites — sino porque formuló las preguntas correctas con una precisión que el tiempo no ha erosionado: ¿Qué hace que algunos sistemas produzcan más y mejor que otros? ¿Cómo diseñar el trabajo para desarrollar la capacidad de las personas en lugar de agotarla? ¿Cómo aprovechar el conocimiento de quienes ejecutan para mejorar los sistemas que ejecutan? Esas preguntas siguen siendo el corazón de los sistemas de gestión de la calidad modernos.
Notas y referencias
Ross, I. S. (1995). The Life of Adam Smith. Oxford University Press. La biografía académica más completa de Smith; capítulos 3–5 sobre su formación en Glasgow y Oxford y el impacto de Hutcheson sobre su método filosófico.
Phillipson, N. (2010). Adam Smith: An Enlightened Life. Allen Lane, Londres. Análisis biográfico e intelectual con especial atención al período francés (1764–1766) y las visitas a manufacturas que influyeron en la concepción de La Riqueza de las Naciones. El debate sobre la fuente del ejemplo de la fábrica de alfileres (posible visita a Kirkcaldy) se analiza en las páginas 187–192.
Smith, A. (1776). An Inquiry into the Nature and Causes of the Wealth of Nations (2 vols.). W. Strahan & T. Cadell, Londres. Ed. crítica de referencia: Campbell, R. H., Skinner, A. S., & Todd, W. B. (eds.) (1976). Oxford University Press (Glasgow Edition of the Works of Adam Smith, Vol. II). Las citas del Libro I, Capítulo 1 corresponden a las páginas 14–16 de esta edición; la cita del Libro V, Capítulo 1 corresponde a las páginas 781–782. Edición española: García Alonso, C. (trad.) (2011). Alianza Editorial, Madrid.
Ericsson, K. A., Krampe, R. T., & Tesch-Römer, C. (1993). The Role of Deliberate Practice in the Acquisition of Expert Performance. Psychological Review, 100(3), 363–406. El estudio fundacional sobre la práctica deliberada como mecanismo de adquisición de expertise; la estimación de los diez años requeridos para alcanzar el nivel de experto en cualquier dominio se basa en datos de músicos, ajedrecistas y deportistas.
Shingo, S. (1985). A Revolution in Manufacturing: The SMED System. Productivity Press, Cambridge MA. (Edición original japonesa: 1983). El sistema SMED (Single Minute Exchange of Die) como respuesta sistemática al problema del tiempo de cambio entre operaciones identificado por Smith; su aplicación en Toyota redujo tiempos de cambio de horas a minutos.
Imai, M. (1986). Kaizen: The Key to Japan’s Competitive Success. McGraw-Hill, Nueva York. El texto fundacional del movimiento kaizen; la conexión entre la participación del trabajador de primera línea en la mejora y el principio smithiano de la innovación emergente de la especialización se analiza en el capítulo 2.
Shewhart, W. A. (1931). Economic Control of Quality of Manufactured Product. Van Nostrand, Nueva York. Reed. ASQ Quality Press (1980). La introducción del diagrama de flujo de proceso como herramienta de análisis de la variabilidad — puente intelectual entre la intuición de Smith y el análisis estadístico moderno — aparece en los capítulos 4–6.
Bibliografía complementaria
Heilbroner, R. L. (1953). The Worldly Philosophers: The Lives, Times and Ideas of the Great Economic Thinkers. Simon & Schuster, Nueva York. (7.ª ed., 1999). Capítulo 3: Adam Smith — el análisis más accesible del pensamiento de Smith para lectores no economistas, con especial atención a la fábrica de alfileres y sus implicaciones.
Marx, K. (1867). Das Kapital: Kritik der politischen Ökonomie, Band I. Verlag von Otto Meissner, Hamburgo. Capítulo 14: «División del trabajo y manufactura.» La crítica más influyente al principio de Smith desde la perspectiva del trabajador — complementaria e indispensable para una comprensión completa del debate.
Landes, D. S. (1969). The Unbound Prometheus. Cambridge University Press. Análisis histórico de la aplicación del principio de la división del trabajo en las manufacturas de la Revolución Industrial y sus consecuencias sobre la calidad del output y las condiciones de trabajo.
Womack, J. P., Jones, D. T., & Roos, D. (1990). The Machine That Changed the World. Rawson Associates, Nueva York. La convergencia entre el principio smithiano de especialización y el pensamiento lean de Toyota — la división del trabajo reinterpretada en clave de eliminación de desperdicio y flujo continuo.
International Organization for Standardization. (2015). ISO 9000:2015 — Sistemas de gestión de la calidad. Fundamentos y vocabulario. ISO, Ginebra. Especialmente el principio 4 del Anexo B: «Enfoque a los procesos.»
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. Cláusulas 4.4, 7.1.4, 7.2, 7.3 y 10.1.
International Organization for Standardization. (2018). ISO 30401:2018 — Knowledge management systems. Requirements. ISO, Ginebra. Para la gestión del conocimiento organizacional como respuesta al riesgo de pérdida de comprensión sistémica que la hiperespecialización genera.
Palabras clave: Adam Smith, división del trabajo, especialización, productividad, eficiencia, La Riqueza de las Naciones, fábrica de alfileres, enfoque basado en procesos, ISO 9001, ISO 9000, ISO 30401, kaizen, SMED, competencia organizacional, historia de la calidad, Ilustración escocesa.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Adam Smith y la división del trabajo. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 4, Artículo 11. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Historia Universal de la Calidad, la Conformidad y la Auditoría
Frederick Taylor: el padre de la estandarización moderna
Filadelfia–Bethlehem, 1856–1915 · El hombre que convirtió el trabajo en ciencia y la ciencia en estándar
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 10 de la serie · Temporada 4 Serie: De Hammurabi a la Inteligencia Artificial
Pocos nombres generan reacciones tan encontradas en la historia de la gestión como el de Frederick Winslow Taylor. Para sus admiradores, fue el hombre que transformó la administración del trabajo en una disciplina científica rigurosa, multiplicó la productividad industrial por factores hasta entonces inimaginables y sentó las bases conceptuales de la estandarización moderna. Para sus críticos, fue el arquitecto de un sistema que redujo al trabajador a un engranaje intercambiable, destruyó el conocimiento artesanal acumulado durante siglos y creó las condiciones culturales que harían a la calidad dependiente del inspector en lugar del productor. Ambas lecturas son correctas. Y juntas definen con exactitud la herencia ambigua pero ineludible del taylorismo en la historia de los sistemas de gestión de la calidad.
Contexto biográfico e intelectual: el ingeniero que observó el trabajo
Frederick Winslow Taylor nació en Germantown, Filadelfia, en 1856, en el seno de una familia cuáquera acomodada. Abandonó sus estudios de Derecho en Harvard por problemas de visión y comenzó en 1875 como aprendiz en la Enterprise Hydraulic Works de Filadelfia — una decisión que lo sitúa como uno de los pocos pensadores de gestión de su época con experiencia directa de trabajo en taller. En 1878 ingresó como obrero en la Midvale Steel Company, donde ascendería en doce años desde operario hasta ingeniero jefe, recorriendo cada nivel de la jerarquía fabril desde adentro.[1]
Esta trayectoria — inusual entre los pensadores de gestión de su época, que provenían mayoritariamente de la dirección o la academia — explica la especificidad concreta de su pensamiento. Taylor no teorizaba sobre el trabajo desde fuera: lo había observado desde adentro, con la mirada del ingeniero formado en el taller. Sus primeras investigaciones sistemáticas en Midvale Steel — sobre la velocidad óptima de corte de metales, los tiempos estándar de operación y la organización de los talleres — comenzaron en 1880 y se extendieron durante más de veintiséis años de experimentación metódica.[2]
En 1898, Taylor fue contratado por la Bethlehem Steel Company — en ese momento una de las mayores siderúrgicas del mundo — con mandato explícito de aplicar sus métodos a escala industrial. Los experimentos de Bethlehem Steel, particularmente el famoso estudio sobre el manejo de lingotes de hierro con el trabajador Schmidt, producirían los datos que Taylor utilizaría como evidencia central de su teoría en The Principles of Scientific Management (1911).[3]
Frederick W. Taylor — The Principles of Scientific Management, 1911[3]
«El objetivo principal de la administración debe ser asegurar la máxima prosperidad para el empleador, unida a la máxima prosperidad para cada empleado. Las palabras ‘máxima prosperidad’ se usan en su sentido más amplio para significar no solo grandes dividendos para la empresa o el propietario, sino el desarrollo de cada rama del negocio hasta su más alto estado de excelencia, de modo que la prosperidad pueda ser permanente.»
Frederick Winslow Taylor (1856–1915), padre de la administración científica del trabajo. Su sistema de estandarización de procesos, tiempos y métodos transformó la producción industrial y sentó las bases conceptuales de los sistemas modernos de gestión de la calidad. Fuente ilustrativa: mundocalidad.com
La administración científica: los cuatro principios fundacionales
The Principles of Scientific Management, publicado en 1911, sintetiza en cuatro principios fundamentales el sistema que Taylor había desarrollado durante más de tres décadas de experimentación industrial. Su influencia sobre la organización del trabajo en el siglo XX fue tan profunda que el historiador Robert Kanigel lo calificó como «el hombre más influyente que la mayoría de la gente nunca ha oído nombrar.»[4] Los cuatro principios, analizados desde la perspectiva de la gestión de la calidad moderna, son los siguientes:
Primer principio: desarrollo de una ciencia para cada elemento del trabajo. Taylor propuso sustituir el conocimiento empírico del trabajador — el «rule of thumb» o regla del pulgar — por métodos científicamente determinados. Esto implicaba cronometrar cada operación, identificar el método más eficiente para ejecutarla y documentarlo como estándar obligatorio. Es el origen directo de lo que ISO 9001:2015 denomina «información documentada» necesaria para la operación de los procesos (cláusula 7.5).[3]
Segundo principio: selección científica y desarrollo progresivo del trabajador. Taylor sostenía que cada trabajador debía ser científicamente seleccionado para las tareas para las que sus capacidades físicas e intelectuales lo hacían más apto, y luego entrenado en el método estándar hasta alcanzar el rendimiento óptimo. Anticipa la cláusula 7.2 de ISO 9001:2015 sobre determinación y adquisición de competencias.[3]
Tercer principio: cooperación sincera entre dirección y trabajadores. La dirección debía colaborar con los trabajadores para asegurar que todo el trabajo se realizara de acuerdo con los principios científicos establecidos. En la práctica, este principio tendió a implementarse como supervisión estrecha más que como cooperación genuina — la tensión entre ambas interpretaciones recorre toda la historia posterior del taylorismo.[3]
Cuarto principio: división casi igual del trabajo y la responsabilidad entre la dirección y los trabajadores. La dirección asume toda la planificación y el diseño del método; los trabajadores ejecutan. Esta separación radical entre pensar y hacer es, simultáneamente, el aporte más influyente de Taylor y su legado más problemático para la calidad.
Tiempos y movimientos: el primer análisis sistemático de procesos
El estudio de tiempos y movimientos — desarrollado por Taylor en Midvale Steel y perfeccionado por Frank y Lillian Gilbreth en las décadas siguientes — es la primera metodología sistemática de análisis de procesos de la historia industrial. Su lógica es de una claridad que cualquier ingeniero de procesos moderno reconocería: si se descompone una operación en sus elementos constitutivos, se mide el tiempo óptimo para ejecutar cada elemento en condiciones normales, y se suman los tiempos elementales, se obtiene el tiempo estándar de la operación completa.[5]
Los Gilbreth refinaron el método de Taylor introduciendo el concepto de therbligs — unidades elementales de movimiento que no pueden descomponerse más — y la filmación de operaciones para su análisis fotograma a fotograma. Frank Gilbreth aplicó el método con resultados notables en la industria de la construcción, reduciendo los movimientos necesarios para colocar un ladrillo de dieciocho a cinco mediante la reorganización sistemática del método de trabajo.[6]
Desde la perspectiva de la gestión de la calidad, el estudio de tiempos y movimientos introdujo tres conceptos de enorme trascendencia posterior. Primero, la noción de que existe un mejor método para ejecutar cualquier operación — el one best way — que puede ser identificado empíricamente y documentado como estándar. Segundo, que la variabilidad en el tiempo de ejecución es una señal de que el método no está suficientemente estandarizado. Tercero, que el método estándar debe ser diseñado por expertos e implementado de manera uniforme por todos los ejecutores — anticipando el concepto moderno de procedimiento operativo estándar (POE).[5]
Administración científica de Taylor vs. Requisitos de ISO 9001:2015 — Mapeo conceptual
Concepto taylorista
Formulación de Taylor
Equivalente ISO 9001:2015
Método estándar
One best way determinado científicamente
Procedimiento operativo estándar (cláusula 7.5)
Tiempo estándar
Tiempo óptimo determinado por estudio cronométrico
Criterios de aceptación del proceso (cláusula 8.1)
Selección científica
Asignación del trabajador más apto a cada tarea
Determinación de competencias (cláusula 7.2)
Herramientas estándar
Diseño y provisión de las herramientas óptimas para cada operación
Recursos de seguimiento y medición (cláusula 7.1.5)
Supervisión funcional
Capataces especializados por función técnica
Roles, responsabilidades y autoridades (cláusula 5.3)
Control de producción
Verificación de que el trabajo se ejecuta según el método estándar
Control de la producción y provisión del servicio (cláusula 8.5)
Estandarización de herramientas y métodos: la contribución técnica más duradera
Antes de Taylor, la selección de herramientas en los talleres industriales era una prerrogativa del trabajador: cada operario llegaba con sus propias herramientas, desarrolladas o adquiridas a lo largo de años de experiencia personal. La variabilidad resultante era enorme y su impacto sobre la calidad del output, directo. Taylor cambió esto de raíz: la dirección diseñaría y proporcionaría las herramientas óptimas para cada operación, y los trabajadores las usarían exactamente como se les indicara.[3]
Su investigación más célebre sobre estandarización técnica fue el estudio de las palas en Bethlehem Steel. Taylor observó que los trabajadores usaban la misma pala para materiales tan distintos como carbón, mineral de hierro y ceniza, a pesar de que el peso óptimo de la carga por palada variaba considerablemente según el material. Mediante experimentación sistemática, determinó que el peso óptimo de palada que maximizaba la productividad sin agotar al trabajador era de 9,5 kilogramos — independientemente del material. Diseñó a continuación una familia de palas estandarizadas, una para cada material, que producían ese peso óptimo con la cantidad correcta de material. El resultado fue un incremento de la productividad de los paleros de 16 toneladas diarias por persona a 59 toneladas, con una reducción del número de trabajadores necesarios de 500 a 140.[3]
Menos conocida pero igualmente influyente fue la investigación de Taylor sobre velocidades de corte de metales en Midvale Steel, publicada en 1906 como On the Art of Cutting Metals — un trabajo de 248 páginas basado en más de 30.000 experimentos realizados a lo largo de 26 años. Sus resultados — las tablas de velocidades, avances y profundidades de corte óptimas para distintos materiales y herramientas — fueron la primera base de datos empírica de parámetros de proceso de la historia de la ingeniería de manufactura, y el antecedente directo de lo que hoy llamamos «condiciones controladas de proceso» en la cláusula 8.5 de ISO 9001:2015.[2]
«Taylor no inventó la estandarización — los gremios medievales, los arsenales romanos y los constructores egipcios la habían practicado antes. Lo que Taylor inventó fue la metodología científica para determinar cuál debía ser el estándar: la observación sistemática, la experimentación controlada y la medición como fundamento de la norma. En eso reside su aportación irreductible a la historia de la gestión de la calidad.»— Prof. Marcelo Carrillo Olivier
La separación planificación/ejecución: el legado más debatido
El cuarto principio de Taylor — la separación radical entre quienes planifican y quienes ejecutan — fue su decisión más influyente y, a la vez, la más criticada desde la perspectiva de la calidad sistémica. Taylor argumentaba que el trabajador promedio no tenía ni el tiempo ni la formación para determinar el método óptimo de trabajo: esa era la función de los ingenieros de la dirección. El trabajador debía limitarse a ejecutar el método determinado con la máxima fidelidad posible.[3]
Las consecuencias de esta separación para la gestión de la calidad fueron profundas y duraderas. Al despojar al trabajador de responsabilidad sobre el método, el sistema taylorista creó una cultura en la que la calidad era función exclusiva de la inspección externa al proceso — no de quienes ejecutaban el proceso. Cuando el operario no es responsable de la calidad de su output, no tiene incentivo para señalar deficiencias en el método o en los materiales: su tarea es seguir las instrucciones, no mejorar el sistema.[7]
W. Edwards Deming identificó esta herencia taylorista como uno de los «siete males mortales» de la gestión occidental: la evaluación del desempeño individual como sustituto de la mejora del sistema. Deming argumentaba — con base empírica robusta — que la variabilidad en el output de los trabajadores era responsable en un 94% de causas sistémicas bajo control de la dirección, y solo en un 6% de causas bajo control individual del trabajador. La solución taylorista — presionar al trabajador para que rindiera más — atacaba el 6% mientras dejaba intacto el 94%.[8]
La respuesta de la norma ISO 9001:2015 a esta limitación es explícita y deliberada. La cláusula 5.1 exige que la alta dirección demuestre liderazgo promoviendo el enfoque al cliente y la mejora continua en toda la organización. La cláusula 7.3 requiere que las personas sean conscientes de su contribución a la eficacia del sistema. La cláusula 10.1 establece la mejora como responsabilidad de toda la organización, no de un departamento especializado. ISO 9001 es, en parte, una respuesta sistemática a cien años de taylorismo mal aplicado.
Taylor e ISO 45001: el impacto sobre la seguridad y salud en el trabajo
La relación de Taylor con la seguridad laboral es compleja y frecuentemente malinterpretada. Por un lado, sus estudios de tiempos y movimientos introdujeron el concepto de fatiga como variable técnica a gestionar — no como consecuencia inevitable del trabajo duro sino como parámetro de ingeniería que afectaba directamente a la productividad. Taylor argumentaba que el rendimiento máximo sostenible requería períodos de descanso calculados científicamente: el trabajador que se fatigaba en exceso producía menos, con mayor tasa de errores y mayor riesgo de accidente.[3]
Esta instrumentalización de la salud del trabajador — gestionada como factor de producción, no como derecho — es la limitación ética fundamental del sistema taylorista desde la perspectiva de ISO 45001:2018. La norma moderna exige que la organización proporcione condiciones de trabajo seguras y saludables como objetivo en sí mismo, no como medio para maximizar la productividad. La diferencia no es semántica: determina si el trabajador es el sujeto de protección del sistema o uno de sus insumos optimizables.
Relación con las normas ISO contemporáneas
La herencia de Taylor en el ecosistema ISO es omnipresente pero raramente reconocida de manera explícita. Sus conceptos fundamentales — método estándar, tiempo estándar, especificación de herramientas, roles funcionales, control de producción — están incorporados en el ADN de las normas de gestión modernas, con las correcciones que un siglo de práctica y los aportes de Deming, Juran y el movimiento de la calidad japonés hicieron necesarias:
Norma ISO
Herencia taylorista incorporada
Corrección o superación del taylorismo
ISO 9001:2015 Cláusulas 7.5 y 8.5
La información documentada necesaria para la operación (procedimientos, instrucciones de trabajo, especificaciones) y el control de las condiciones de producción son herederos directos del sistema de instrucciones escritas y métodos estándar de Taylor.
ISO 9001 exige además que las personas sean conscientes de su contribución (cláusula 7.3) y que la organización promueva la mejora continua participativa (cláusula 10.1) — superando la separación taylorista entre pensar y hacer.
ISO 9000:2015 Vocabulario
La definición formal de «proceso» (conjunto de actividades interrelacionadas que transforma entradas en salidas) y «procedimiento» (forma especificada de llevar a cabo una actividad) son codificaciones de los conceptos que Taylor operacionalizó empíricamente sin formalizarlos.
ISO 9000 añade los conceptos de «contexto de la organización» y «partes interesadas» que el taylorismo ignoraba: el proceso no existe en el vacío sino en un entorno social, regulatorio y de mercado que también debe gestionarse.
ISO 45001:2018
El análisis de la fatiga, los movimientos repetitivos y las condiciones ergonómicas del puesto de trabajo — desarrollado por Taylor y los Gilbreth como optimización de productividad — es el fundamento técnico de la evaluación de riesgos ergonómicos que ISO 45001 requiere.
ISO 45001 reencuadra el objetivo: las condiciones de trabajo se gestionan para proteger la salud y seguridad del trabajador como fin en sí mismo, no como medio para maximizar el output. La participación del trabajador en la identificación de peligros (cláusula 5.4) es la antítesis del taylorismo.
Taylor en perspectiva: lo que sobrevivió y lo que fue superado
Un siglo después de su publicación, los Principios de la Administración Científica siguen siendo el texto de gestión más influyente jamás escrito — no porque sus prescripciones sean universalmente válidas, sino porque definió los términos del debate que la gestión de la calidad ha sostenido durante cien años. Cada sistema de gestión moderno es, en alguna medida, una respuesta a Taylor: ya sea incorporando sus insights sobre estandarización y método, ya sea corrigiéndolo con el enfoque sistémico, la participación del trabajador y la mejora continua.
Lo que definitivamente sobrevive de Taylor en los sistemas modernos de gestión es la convicción de que el trabajo puede y debe ser analizado sistemáticamente, que existe un método mejor que puede ser identificado mediante experimentación y documentado como estándar, y que la gestión es responsable de proporcionar a las personas las condiciones, herramientas e instrucciones necesarias para ejecutar bien su trabajo. Estos principios, depurados de su contexto histórico y de las limitaciones éticas de su formulación original, son el núcleo permanente de la contribución taylorista.
Lo que fue superado es igualmente claro: la separación radical entre quienes piensan y quienes hacen, la concepción del trabajador como variable de optimización más que como agente de mejora, y la confianza en la inspección externa como mecanismo suficiente para garantizar la calidad. El mundo tuvo que esperar a Shewhart, Deming y la revolución de la calidad japonesa para entender que la calidad no puede inspeccionarse — solo puede construirse. Y construirse requiere que quienes ejecutan el proceso sean también responsables de mejorarlo.
Notas y referencias
Kanigel, R. (1997). The One Best Way: Frederick Winslow Taylor and the Enigma of Efficiency. Viking, Nueva York. La biografía académica más completa de Taylor; detalla su formación como aprendiz en Enterprise Hydraulic Works (1875) y su incorporación a Midvale Steel (1878). Premio del Hagley Museum and Library para el mejor libro sobre historia empresarial, 1998.
Taylor, F. W. (1906). On the Art of Cutting Metals. Transactions of the American Society of Mechanical Engineers, Vol. 28, 31–350. El resultado de 26 años y más de 30.000 experimentos sobre velocidades de corte en Midvale Steel y Bethlehem Steel; la primera base de datos empírica de parámetros de proceso de la historia de la ingeniería de manufactura.
Taylor, F. W. (1911). The Principles of Scientific Management. Harper & Brothers, Nueva York. Reed. Dover Publications (1998). La obra fundacional de la administración científica. Texto completo disponible en: Project Gutenberg, www.gutenberg.org/ebooks/6435. El estudio del manejo de lingotes (Schmidt) y el estudio de las palas en Bethlehem Steel se describen en las páginas 41–62 y 63–86 respectivamente de la edición original.
Kanigel, R. (1997), op. cit., p. 7. La calificación de Taylor como «el hombre más influyente que la mayoría de la gente nunca ha oído nombrar» aparece en la introducción de la obra.
Niebel, B. W., & Freivalds, A. (2009). Methods, Standards, and Work Design (12.ª ed.). McGraw-Hill, Nueva York. Texto de referencia en ingeniería industrial sobre estudio de tiempos y movimientos; capítulos 1–3 sobre historia y fundamentos metodológicos del análisis de tiempos taylorista.
Gilbreth, F. B. (1911). Motion Study: A Method for Increasing the Efficiency of the Workman. Van Nostrand, Nueva York. La obra fundacional del estudio de movimientos de Gilbreth, complementaria y en tensión simultánea con el estudio de tiempos de Taylor. El experimento de la colocación de ladrillos (reducción de 18 a 5 movimientos) se describe en las páginas 87–102.
Braverman, H. (1974). Labor and Monopoly Capital: The Degradation of Work in the Twentieth Century. Monthly Review Press, Nueva York. La crítica más influyente del taylorismo desde la perspectiva de la sociología del trabajo: análisis del impacto de la separación planificación/ejecución sobre el conocimiento artesanal y la autonomía del trabajador.
Deming, W. E. (1986). Out of the Crisis. MIT Center for Advanced Engineering Study, Cambridge MA. Capítulo 2: «Principles for Transformation of Western Management.» La estimación del 94%/6% sobre causas sistémicas vs. causas individuales de la variabilidad aparece en la página 315 de la edición original.
Bibliografía complementaria
Wren, D. A., & Bedeian, A. G. (2009). The Evolution of Management Thought (6.ª ed.). Wiley, Nueva York. Capítulos 6–8: contexto histórico del taylorismo, sus contemporáneos y su impacto sobre el desarrollo posterior de la teoría de la organización.
Nelson, D. (1980). Frederick W. Taylor and the Rise of Scientific Management. University of Wisconsin Press, Madison. Análisis histórico de la difusión del taylorismo en la industria americana y sus transformaciones al ser aplicado en contextos distintos del taller siderúrgico original.
Haber, S. (1964). Efficiency and Uplift: Scientific Management in the Progressive Era, 1890–1920. University of Chicago Press. El impacto del taylorismo sobre la cultura institucional americana — su adopción en hospitales, escuelas y administración pública — y las reacciones que generó.
Juran, J. M. (1995). A History of Managing for Quality. ASQC Quality Press, Milwaukee. Capítulo 9: análisis del taylorismo desde la perspectiva de la calidad — lo que aportó y lo que limitó el desarrollo posterior del movimiento de la calidad.
International Organization for Standardization. (2015). ISO 9000:2015 — Sistemas de gestión de la calidad. Fundamentos y vocabulario. ISO, Ginebra. Definiciones de proceso, procedimiento, sistema de gestión y mejora continua.
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. Cláusulas 5.1, 7.2, 7.3, 7.5, 8.1, 8.5 y 10.1.
International Organization for Standardization. (2018). ISO 45001:2018 — Sistemas de gestión de la seguridad y salud en el trabajo. Requisitos con orientación para su uso. ISO, Ginebra. Cláusulas 5.4 (participación y consulta de los trabajadores) y 6.1 (evaluación de riesgos y oportunidades).
Palabras clave: Frederick Taylor, taylorismo, administración científica, estandarización, tiempos y movimientos, método estándar, Gilbreth, Bethlehem Steel, Midvale Steel, ISO 9001, ISO 9000, ISO 45001, historia de la calidad, estandarización de procesos, gestión industrial, Deming, planificación vs ejecución.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Frederick Taylor: el padre de la estandarización moderna. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 4, Artículo 10. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Temporada 3 · Artesanos, Gremios y Revolución Industrial
Historia Universal de la Calidad, la Conformidad y la Auditoría
La Revolución Industrial y el nacimiento del control de calidad
Gran Bretaña–Europa–Estados Unidos, circa 1760–1900 · Cuando la escala destruyó la artesanía y obligó a inventar la inspección
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 9 de la serie · Temporada 3 Serie: De Hammurabi a la Inteligencia Artificial
Durante mil años, la calidad había sido personal. El maestro artesano conocía a sus clientes, controlaba cada etapa de producción con sus propias manos y ponía su nombre — literalmente, su marca — en cada pieza que salía de su taller. La Revolución Industrial destruyó ese modelo en cincuenta años. Cuando una fábrica de Manchester producía diez mil piezas diarias ejecutadas por trabajadores que nunca habían visto el producto terminado, la calidad personal del maestro artesano era físicamente imposible. El mundo necesitaba un nuevo sistema. Lo que inventó se llamó control de calidad — y cambiaría para siempre la relación entre la producción y la conformidad.
Producción masiva: cuando la escala creó el problema de la calidad moderna
La Revolución Industrial transformó la producción en un proceso radicalmente nuevo. La fábrica de alfileres que Adam Smith describió en 1776 en La Riqueza de las Naciones — donde dieciocho operarios especializados producían 48.000 alfileres diarios que un solo artesano no podría haber producido en meses — ilustra la magnitud del cambio: la división extrema del trabajo multiplicó la productividad por factores de cientos, pero al mismo tiempo hizo invisible la responsabilidad individual sobre el resultado final.[1]
El problema de la intercambiabilidad de piezas — resuelto antes por los gremios mediante la habilidad del maestro — se convirtió en la crisis técnica central de la producción industrial. Si un fusil militar estaba compuesto por cincuenta piezas fabricadas por cincuenta operarios distintos en distintas secciones de la fábrica, esas piezas debían encajar con precisión suficiente para que el arma funcionara. La variabilidad inherente al proceso manual hacía que muchas no encajaran — y que no hubiera manera de saberlo hasta el ensamblaje final.[2]
Adam Smith — La Riqueza de las Naciones, Libro I, Capítulo 1, 1776[1]
«Un hombre estira el alambre, otro lo endereza, un tercero lo corta, un cuarto lo afila, un quinto lo prepara para recibir la cabeza… La importante empresa de hacer un alfiler se divide así en dieciocho operaciones distintas… Diez hombres podrían hacer entre todos más de cuarenta y ocho mil alfileres en un día.»
El sistema estadounidense de manufactura — desarrollado en los arsenales de Springfield y Harpers Ferry en la primera mitad del siglo XIX — fue la primera respuesta sistemática al problema de la variabilidad en la producción masiva. El concepto de piezas intercambiables, promovido por Eli Whitney y perfeccionado en los arsenales militares, requería que cada pieza fabricada cumpliera tolerancias dimensionales tan precisas que cualquier pieza de un tipo pudiera sustituir a cualquier otra del mismo tipo sin ajuste manual. Para garantizarlo, se introdujeron las primeras plantillas de verificación dimensional — los go/no-go gauges — que son el antecedente directo de los instrumentos de control dimensional modernos.[2]
La producción masiva de la Revolución Industrial destruyó el modelo artesanal de calidad personal y obligó a desarrollar los primeros sistemas formales de inspección, tolerancias dimensionales y control de no conformidades. Fuente ilustrativa: mundocalidad.com
Inspección: el primer sistema formal de verificación industrial
La inspección industrial — la verificación sistemática de las piezas producidas contra especificaciones predefinidas — nació como respuesta directa a la crisis de la producción masiva. En su forma inicial, era 100% de inspección: cada pieza producida era verificada individualmente antes de pasar a la siguiente etapa del proceso. Era el único método disponible cuando no se disponía de herramientas estadísticas para inferir la calidad de un lote a partir de una muestra.[3]
El Departamento de Guerra de los Estados Unidos fue el primer organismo en desarrollar un sistema formal de inspección con criterios documentados, instrumentos calibrados y personal dedicado exclusivamente a la función inspectora. En los arsenales de mediados del siglo XIX, los inspectores militares operaban con plantillas de verificación (gauges) fabricadas con mayor precisión que las piezas que verificaban — el primer ejemplo documentado del principio de incertidumbre de medición que hoy regula ISO/IEC 17025.[2]
En Gran Bretaña, el sistema ferroviario — la infraestructura crítica de la Revolución Industrial — generó los primeros sistemas de inspección de seguridad con carácter legal. La Ley de Regulación de Ferrocarriles de 1840 estableció la figura del Inspector de Ferrocarriles del Gobierno, con autoridad para inspeccionar nuevas líneas antes de su apertura al público, investigar accidentes y emitir recomendaciones vinculantes. Es el primer organismo gubernamental de inspección de seguridad industrial de la historia — el precursor directo de las agencias reguladoras modernas y de los organismos de inspección acreditados bajo ISO/IEC 17020.[4]
«La Revolución Industrial no inventó los defectos. Inventó algo peor: los defectos en masa. Y con ellos, la necesidad urgente de un sistema que los detectara antes de que llegaran al cliente — o, peor aún, antes de que causaran un accidente ferroviario.»— Prof. Marcelo Carrillo Olivier
La inspección industrial del siglo XIX tenía, sin embargo, una limitación estructural que sus practicantes tardaron décadas en reconocer explícitamente: la inspección al final del proceso no mejora la calidad — solo la clasifica. Una pieza defectuosa detectada en la inspección final ya ha consumido todos los recursos de producción necesarios para fabricarla. El coste del defecto en ese punto es máximo. La inspección era necesaria, pero insuficiente: lo que la industria necesitaba no era solo detectar defectos, sino prevenirlos.
Defectos: del rechazo individual al análisis estadístico
El manejo de los defectos en la industria del siglo XIX siguió durante décadas el modelo más simple: la pieza defectuosa se rechazaba, se desechaba o se reparaba, y el proceso continuaba. No existía el concepto de análisis de causa raíz, ni el de tendencia estadística, ni el de proceso fuera de control. Cada defecto era un evento individual, no la evidencia de un patrón sistemático en el proceso que lo había generado.[3]
El cambio conceptual decisivo llegó desde un lugar inesperado: la industria textil y la estadística matemática. Francis Galton, Karl Pearson y sus contemporáneos desarrollaron en las últimas décadas del siglo XIX las herramientas estadísticas de descripción de la variabilidad — la distribución normal, la desviación estándar, la correlación — que permitirían, por primera vez, tratar los defectos no como eventos individuales sino como manifestaciones cuantificables de la variabilidad inherente a los procesos de producción.[5]
La síntesis entre la inspección industrial y la estadística matemática no se produciría hasta el siglo XX — con Walter Shewhart en los Laboratorios Bell en 1924. Pero sus fundamentos se construyeron en la segunda mitad del siglo XIX, en la intersección entre la demanda de la producción masiva de gestionar la variabilidad a escala y las herramientas matemáticas que por primera vez hacían eso posible. La Revolución Industrial no creó el control estadístico de calidad — pero creó la necesidad urgente que lo haría inevitable.
Evolución del tratamiento de defectos — De la artesanía al control estadístico
Período
Modelo de tratamiento del defecto
Limitación principal
Hasta s. XVIII
Calidad personal del maestro; el defecto es una falla individual corregida en el momento
No escalable; depende del individuo, no del sistema
1760–1850
Inspección 100% al final del proceso; rechazo o reparación pieza a pieza
Detecta defectos pero no los previene; coste máximo en el momento del rechazo
1850–1900
Introducción de tolerancias dimensionales y go/no-go gauges; primeros registros de tasas de rechazo
Mide la variabilidad pero no la analiza; no existe aún el concepto de proceso fuera de control
1900–1924
Aplicación de estadística descriptiva a los datos de inspección; primeras curvas de distribución de defectos
Análisis retrospectivo; aún no existe control en tiempo real del proceso
1924 →
Shewhart introduce el gráfico de control: primer instrumento de control estadístico del proceso en tiempo real
Requiere formación estadística que la mayoría de los operarios no tenían aún
Taylor y la separación entre planificación y ejecución: el error que ISO 9001 tardó un siglo en corregir
Frederick Winslow Taylor publicó en 1911 los Principios de la Administración Científica — el documento fundacional de la gestión industrial moderna. Su sistema de organización del trabajo separaba explícitamente la planificación (responsabilidad de la dirección y los ingenieros) de la ejecución (responsabilidad del operario). El operario debía seguir las instrucciones con exactitud, sin necesidad de comprender el sistema del que formaba parte. La calidad era responsabilidad del inspector, no del trabajador que producía.[6]
Esta separación fue extraordinariamente eficiente para la producción masiva de su época. Y fue también el origen del problema más profundo de la calidad industrial del siglo XX: cuando el trabajador que produce no es responsable de la calidad de lo que produce, y cuando el inspector que controla no forma parte del proceso que controla, el sistema inevitablemente genera una cultura de cumplimiento mínimo y ocultamiento de defectos. La calidad se convierte en una función de control externo — no en un valor del proceso.
ISO 9001:2015 resuelve este problema explícitamente en su cláusula 5.1, cuando requiere que la alta dirección demuestre liderazgo respecto al enfoque al cliente y la mejora continua, y en la cláusula 7.3, cuando exige que las personas sean conscientes de su contribución a la eficacia del sistema de gestión de la calidad. Son, exactamente, los antídotos conceptuales al taylorismo: la calidad no es responsabilidad del inspector — es responsabilidad de todos los que participan en el proceso.
Relación con las normas ISO contemporáneas
Los problemas que la Revolución Industrial generó y las soluciones parciales que desarrolló son el origen directo de algunos de los requisitos más específicos de las normas ISO de gestión de la calidad:
Norma / Cláusula
Requisito moderno
Origen en la Revolución Industrial
ISO 9001:2015 Cláusula 8.5
Control de la producción y de la provisión del servicio: especificaciones, instrucciones documentadas, uso de equipos adecuados y verificación en proceso
Las tolerancias dimensionales, los go/no-go gauges y las instrucciones de operación de los arsenales militares estadounidenses del siglo XIX son el primer sistema industrial de control de producción con especificaciones verificables — el antecedente directo de la cláusula 8.5.
ISO 9001:2015 Cláusula 8.7
Control de las salidas no conformes: identificación, segregación, disposición y registro de los productos no conformes
El sistema de inspección final con rechazo, reparación o desecho de piezas no conformes en la industria del siglo XIX es el origen directo del concepto de «salida no conforme.» La cláusula 8.7 formaliza y sistematiza una práctica que las fábricas victorianas desarrollaron empíricamente.
ISO 2859-1:1999
Procedimientos de muestreo para inspección por atributos: niveles de calidad aceptable (NCA) y planes de muestreo
La imposibilidad práctica de inspección 100% en lotes de producción masiva generó la necesidad del muestreo estadístico. ISO 2859 codifica la respuesta matemática al problema que las fábricas del siglo XIX identificaron empíricamente: no es posible ni necesario inspeccionar cada pieza si se puede inferir la calidad del lote a partir de una muestra representativa.
La herencia ambigua de la Revolución Industrial
La Revolución Industrial legó a la gestión de la calidad dos herencias simultáneas y contradictorias. Por un lado, creó las condiciones que harían necesario e inevitable el desarrollo del control estadístico de calidad, los sistemas de inspección formal, las tolerancias dimensionales estandarizadas y los primeros organismos de inspección con carácter legal. Todo lo que hoy llamamos control de calidad tiene sus raíces en los problemas que la producción masiva generó entre 1760 y 1900.
Por otro lado, el modelo taylorista de separación entre planificación y ejecución — entre los que piensan y los que hacen — creó una cultura organizacional en la que la calidad era responsabilidad de un departamento especializado, no de cada persona en el proceso. Esa cultura generaría décadas de ineficiencia, ocultamiento de defectos y conflicto entre producción y calidad que el mundo industrial no comenzaría a superar hasta que Deming y Juran llevaran sus ideas a Japón en los años cincuenta.
El siglo XX de la calidad — Shewhart, Deming, Juran, Crosby, las normas BS e ISO — es en gran medida la historia de cómo la humanidad tardó cien años en resolver los problemas que la Revolución Industrial había creado. El siguiente artículo de esta serie comienza exactamente ahí: en los Laboratorios Bell de Nueva York, en 1924, cuando Walter Shewhart dibujó el primer gráfico de control y cambió para siempre la relación entre la estadística y la calidad.
Notas y referencias
Smith, A. (1776). An Inquiry into the Nature and Causes of the Wealth of Nations. W. Strahan & T. Cadell, Londres. Libro I, Capítulo 1: «De la división del trabajo.» El ejemplo de la fábrica de alfileres es el pasaje más citado en la historia de la economía industrial. Edición española de referencia: García Alonso, C. (trad.) (1994). Alianza Editorial, Madrid.
Hounshell, D. A. (1984). From the American System to Mass Production, 1800–1932: The Development of Manufacturing Technology in the United States. Johns Hopkins University Press, Baltimore. Capítulos 1–3: el sistema americano de manufactura, las piezas intercambiables y el desarrollo de los instrumentos de verificación dimensional en los arsenales militares.
Juran, J. M. (1995). A History of Managing for Quality. ASQC Quality Press, Milwaukee. Capítulo 8: la inspección industrial en la Revolución Industrial — origen, evolución y limitaciones del modelo de inspección 100% al final del proceso.
Rolt, L. T. C. (1955). Red for Danger: A History of Railway Accidents and Railway Safety. John Lane–The Bodley Head, Londres. Historia de los accidentes ferroviarios victorianos y el desarrollo del sistema de inspección gubernamental de ferrocarriles bajo la Railway Regulation Act de 1840.
Porter, T. M. (1986). The Rise of Statistical Thinking, 1820–1900. Princeton University Press. Análisis del desarrollo de las herramientas estadísticas de Galton y Pearson y su gradual aplicación a los problemas de variabilidad en la producción industrial de finales del siglo XIX.
Taylor, F. W. (1911). The Principles of Scientific Management. Harper & Brothers, Nueva York. Reed. Norton (1967). El texto fundacional de la administración científica del trabajo; especialmente el capítulo II sobre la separación entre planificación y ejecución como principio organizativo de la fábrica industrial.
Bibliografía complementaria
Landes, D. S. (1969). The Unbound Prometheus: Technological Change and Industrial Development in Western Europe from 1750 to the Present. Cambridge University Press. Historia técnica y económica de la Revolución Industrial europea con análisis de los sistemas de producción y control de calidad emergentes.
Chandler, A. D. (1977). The Visible Hand: The Managerial Revolution in American Business. Harvard University Press, Cambridge MA. Premio Pulitzer 1978. Análisis de la emergencia de la gestión profesional en la industria americana del siglo XIX como respuesta a los problemas de coordinación de la producción masiva.
Garvin, D. A. (1988). Managing Quality: The Strategic and Competitive Edge. Free Press, Nueva York. Capítulo 2: evolución histórica del concepto de calidad desde la artesanía hasta el control estadístico — análisis de la transición crítica de la Revolución Industrial.
Shewhart, W. A. (1931). Economic Control of Quality of Manufactured Product. Van Nostrand, Nueva York. Reed. ASQ Quality Press (1980). La obra fundacional del control estadístico de calidad — directamente heredera de los problemas de variabilidad que la producción industrial masiva había generado en el siglo anterior.
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. Cláusulas 8.5 y 8.7.
International Organization for Standardization. (1999). ISO 2859-1:1999 — Sampling procedures for inspection by attributes. Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO, Ginebra.
Palabras clave: Revolución Industrial, control de calidad, producción masiva, inspección, defectos, tolerancias dimensionales, go/no-go gauge, Adam Smith, Taylor, taylorismo, ISO 9001, ISO 2859, historia de la calidad, inspección industrial, piezas intercambiables, sistema americano de manufactura.
Cómo citar este artículo: Carrillo Olivier, M. (2025). La Revolución Industrial y el nacimiento del control de calidad. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 3, Artículo 9. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Temporada 3 · Artesanos, Gremios y Revolución Industrial
Historia Universal de la Calidad, la Conformidad y la Auditoría
Leonardo da Vinci y el pensamiento basado en procesos
Florencia–Milán–Roma, 1452–1519 · El primer ingeniero de procesos de la historia moderna
✍ Prof. Marcelo Carrillo Olivier, Eng. MBA📚 Artículo N.° 8 de la serie · Temporada 3🏛 Serie: De Hammurabi a la Inteligencia Artificial
Existe una tentación historiográfica de reducir a Leonardo da Vinci a su condición de genio singular — el hombre que pintó la Mona Lisa y diseñó máquinas voladoras cinco siglos antes de que existieran los motores. Es una reducción que lo honra y lo distorsiona al mismo tiempo. Lo que hace a Leonardo verdaderamente extraordinario desde la perspectiva de la gestión de la calidad no es la amplitud de su talento, sino la metodología que desarrolló para convertir ese talento en resultado: la observación sistemática, la documentación exhaustiva, la experimentación estructurada y la mejora continua como hábito mental. Leonardo no fue solo un artista de genio. Fue el primer ingeniero de procesos de la historia moderna.
Diseño: la observación sistemática como método de calidad
El proceso de diseño de Leonardo comenzaba siempre en el mismo lugar: la observación. No la observación casual del artista inspirado, sino la observación metódica, repetida y documentada del científico. Sus estudios de anatomía — realizados mediante la disección de más de treinta cadáveres en el Hospital de Santa María Nuova de Florencia — no eran preparación para la pintura: eran investigación sistemática de la estructura y el funcionamiento del sistema que pretendía representar.[1]
Este principio — entender el proceso antes de intentar mejorarlo o reproducirlo — es exactamente lo que ISO 9001:2015 establece en la cláusula 4.4 como requisito del enfoque basado en procesos: determinar las entradas y salidas de cada proceso, identificar la secuencia e interacción entre procesos, y comprender los criterios y métodos necesarios para asegurar la operación eficaz. Leonardo hacía esto de manera instintiva y metódica décadas antes de que existiera el concepto de proceso tal como lo entendemos hoy.
Sus diseños de máquinas — la grúa giratoria, la máquina de escavar canales, el torno de hilar mejorado, el helicóptero de tornillo aéreo — no eran bocetos especulativos. Eran especificaciones de ingeniería: incluían vistas en planta y en alzado, secciones transversales, detalle de los mecanismos de transmisión, anotaciones sobre materiales y, de manera extraordinariamente moderna, análisis de las condiciones de fallo previstas. Leonardo no solo diseñaba cómo debía funcionar una máquina — documentaba también cómo podía fallar.[2]
Leonardo da Vinci — Codex Atlanticus, c. 1490[3]
«La experiencia no falla nunca; solo fallan nuestros juicios, que esperan de ella cosas que no están en su poder. Los hombres se quejan injustamente de la experiencia, acusándola de ser engañosa. Dejad la experiencia en paz y dirijid vuestras quejas a vuestra propia ignorancia.»
Esta declaración metodológica — que el error no reside en la realidad sino en la comprensión insuficiente de la realidad — es la base epistemológica del enfoque basado en hechos que ISO 9001:2015 establece como uno de sus siete principios de gestión de la calidad. Cinco siglos antes de Deming, Leonardo entendía que la mejora requiere primero comprensión, y la comprensión requiere primero observación sistemática libre de prejuicios.
Leonardo da Vinci desarrolló en sus cuadernos una metodología de observación, documentación y mejora continua que anticipa con precisión el enfoque basado en procesos de los sistemas modernos de gestión de la calidad. Fuente ilustrativa: mundocalidad.com
Documentación: los cuadernos como primer sistema de información del conocimiento
Los cuadernos de Leonardo — aproximadamente 7.200 páginas supervivientes de un total estimado en 13.000 — son el sistema de gestión del conocimiento más extraordinario del Renacimiento. No son diarios íntimos ni bocetos artísticos: son registros de trabajo sistemático. Cada página combina dibujos técnicos con anotaciones explicativas, cálculos, referencias a observaciones previas y preguntas pendientes de investigación. Son, en términos modernos, una combinación de cuaderno de laboratorio, especificación técnica, informe de no conformidad y plan de acciones correctivas.[3]
La escritura especular de Leonardo — de derecha a izquierda, legible solo en espejo — ha generado especulaciones sobre su intención de ocultar el contenido. La interpretación más plausible, sin embargo, es puramente funcional: Leonardo era zurdo, y escribir de derecha a izquierda evitaba que la mano arrastrara la tinta fresca. Es un ajuste de proceso para resolver un problema operativo — exactamente la clase de modificación pragmática que un ingeniero de procesos realizaría hoy.
Lo que hace a los cuadernos de Leonardo un hito en la historia de la documentación técnica es su estructura implícita: Leonardo documentaba no solo los resultados sino los procesos que los generaban. Sus notas sobre la preparación de pigmentos para la pintura, por ejemplo, incluyen la secuencia de operaciones, las proporciones de los ingredientes, los tiempos de secado y los defectos observados en pruebas anteriores con sus causas identificadas. Es, palabra por palabra, la estructura de un procedimiento operativo estándar con registro de no conformidades históricas.[4]
«Los cuadernos de Leonardo no son el diario de un genio. Son el sistema de gestión del conocimiento de un ingeniero de procesos que documentaba cada observación, cada experimento y cada fallo porque entendía que el conocimiento no documentado es conocimiento perdido.»— Prof. Marcelo Carrillo Olivier
Los cuadernos de Leonardo como sistema documental — Correspondencia con ISO/TR 10013
Tipo de documento ISO/TR 10013
Equivalente en los cuadernos de Leonardo
Política y objetivos
Declaraciones metodológicas sobre la primacía de la experiencia y la observación sobre la autoridad
Procedimientos operativos
Instrucciones de preparación de pigmentos, técnicas de mezcla, secuencias de barnizado y tiempos de secado
Especificaciones técnicas
Diseños de máquinas con vistas múltiples, secciones, materiales y análisis de mecanismos de transmisión
Registros de no conformidad
Anotaciones sobre experimentos fallidos con análisis de causa y modificaciones propuestas
Planes de mejora
Listas de preguntas pendientes, hipótesis por verificar y diseños alternativos a explorar
Mejora: el ciclo de Leonardo y el origen del pensamiento iterativo
El ciclo de trabajo de Leonardo sigue una lógica que cualquier practicante de mejora continua reconocería de inmediato. Observa un fenómeno natural o un problema técnico. Formula una hipótesis sobre su funcionamiento. Diseña un experimento o un artefacto para verificarla. Ejecuta, documenta el resultado, identifica la discrepancia entre lo esperado y lo obtenido, y modifica el diseño. Repite. Es, con 500 años de antelación, el ciclo PDCA que Walter Shewhart formalizaría en 1939 y W. Edwards Deming popularizaría en Japón en la década de 1950.[5]
El caso más ilustrativo de este ciclo iterativo en acción es el desarrollo de su técnica del sfumato — el difuminado gradual de contornos que caracteriza la Mona Lisa y la Virgen de las Rocas. Los cuadernos documentan años de experimentación con distintas formulaciones de pigmentos, diferentes proporciones de aceite de linaza, técnicas de aplicación en capas ultradelgadas y análisis de los efectos obtenidos. Cada versión de la técnica es una mejora documentada sobre la anterior, con identificación explícita de qué cambió y por qué.[4]
Este enfoque iterativo no se limitaba a la técnica pictórica. Los diseños de ingeniería de Leonardo muestran el mismo patrón: versiones sucesivas del mismo artefacto con modificaciones progresivas, cada una respondiendo a un problema identificado en la versión anterior. Su grúa giratoria, por ejemplo, aparece en al menos seis versiones en el Codex Atlanticus, cada una con una modificación del mecanismo de transmisión de fuerza o del sistema de contrapeso. Es un proceso de diseño iterativo documentado de una sofisticación que la ingeniería moderna no sistematizaría formalmente hasta el siglo XX.[2]
El ciclo de trabajo de Leonardo vs. el ciclo PDCA de Shewhart–Deming
Fase PDCA
Práctica de Shewhart–Deming (s. XX)
Equivalente en Leonardo (s. XV–XVI)
Plan
Identificar el problema, analizar causas, planificar la mejora
Observación sistemática del fenómeno, formulación de hipótesis, diseño del experimento o artefacto
Do
Ejecutar el plan a pequeña escala
Ejecución del experimento, construcción del prototipo o aplicación de la técnica pictórica
Check
Verificar resultados contra objetivos planificados
Documentación del resultado obtenido, identificación de discrepancias respecto de lo esperado, análisis de causas
Act
Estandarizar si fue exitoso, o reiniciar el ciclo
Modificación del diseño o la técnica, documentación del cambio, inicio de la siguiente iteración
Hay una diferencia significativa, sin embargo, entre el ciclo de Leonardo y el PDCA moderno: Leonardo raramente llegaba a la fase de estandarización. Sus cuadernos están llenos de procesos y diseños en distintas etapas de desarrollo que nunca alcanzaron una versión definitiva. La Mona Lisa fue retocada durante al menos quince años sin que Leonardo la considerara terminada. Esta incapacidad para declarar un proceso «suficientemente bueno» y estandarizarlo es, paradójicamente, tanto su mayor virtud intelectual — la búsqueda permanente de la mejora — como su mayor limitación práctica desde la perspectiva de la gestión de la calidad.
Relación con las normas ISO contemporáneas
La metodología de Leonardo anticipa tres de los fundamentos conceptuales más importantes del ecosistema ISO moderno de gestión de la calidad:
Norma / Referencia ISO
Principio moderno
Precedente en Leonardo
ISO 9001:2015 Cláusulas 4.4 y 10.3
Enfoque basado en procesos y mejora continua como principio fundamental del sistema de gestión
El ciclo observación–hipótesis–experimento–documentación–modificación de Leonardo es el primer modelo explícito de mejora continua basada en hechos de la historia occidental. Su declaración sobre la primacía de la experiencia anticipa el principio de «toma de decisiones basada en la evidencia» de ISO 9001.
ISO 9004:2018
Gestión para el éxito sostenido: aprendizaje organizacional, innovación y excelencia más allá del cumplimiento de requisitos
La metodología de Leonardo va más allá de la conformidad — aspira a la excelencia a través del aprendizaje permanente y la innovación sistemática. Su enfoque integrado que cruza disciplinas (anatomía, hidráulica, óptica, mecánica) anticipa el pensamiento sistémico que ISO 9004 promueve como modelo de excelencia organizacional.
ISO/TR 10013:2021
Directrices para la gestión de la información documentada en sistemas de gestión de la calidad
Los cuadernos de Leonardo son el sistema de información documentada más complejo y sofisticado del Renacimiento: combinan políticas implícitas, procedimientos, especificaciones técnicas, registros de resultados y planes de mejora en un formato coherente y sistemático que anticipa la pirámide documental de ISO/TR 10013.
La lección que Leonardo no pudo terminar
Existe una ironía profunda en la vida de Leonardo que ningún libro de gestión debería ignorar: el hombre que desarrolló los principios metodológicos más avanzados de su época dejó la mayoría de sus proyectos inconclusos. El Gran Cavallo — la monumental estatua ecuestre de Francesco Sforza — nunca se fundió. El Trattato della Pittura nunca fue publicado en vida. Decenas de máquinas quedaron en fase de diseño. La Mona Lisa nunca fue entregada al comitente.
Esta tensión entre la perfección del proceso y la entrega del resultado es una de las paradojas más instructivas de la historia de la calidad. Los sistemas modernos de gestión resuelven esa tensión explícitamente: ISO 9001 requiere tanto la mejora continua como la entrega de productos y servicios conformes a los requisitos del cliente. La excelencia metodológica sin resultado entregado no es calidad — es genialidad frustrada.
Leonardo nos enseña dos cosas simultáneas y aparentemente contradictorias: que el pensamiento basado en procesos, la documentación sistemática y la mejora continua son los fundamentos de cualquier trabajo de calidad; y que ningún proceso, por sofisticado que sea, tiene valor si no termina en un resultado que satisfaga las necesidades de quien lo necesita. El genio sin entrega es solo potencial. La calidad, en cambio, es potencial realizado.
Notas y referencias
Clayton, M., & Philo, R. (2010). Leonardo da Vinci: Anatomist. Royal Collection Publications, Londres. Análisis de los estudios anatómicos de Leonardo con base en los dibujos originales conservados en la Royal Collection de Windsor. Documenta más de 30 disecciones realizadas en el Hospital de Santa María Nuova de Florencia y en el Hospital de Santo Spirito de Roma.
Reti, L. (ed.) (1974). The Unknown Leonardo. McGraw-Hill, Nueva York. Análisis de los diseños de ingeniería de Leonardo con especial atención a las versiones sucesivas de cada artefacto y la lógica de las modificaciones iterativas documentadas en el Codex Atlanticus y el Codex Madrid.
Da Vinci, L. (c. 1478–1519). Codex Atlanticus. Biblioteca Ambrosiana, Milán. 1.119 páginas que constituyen la mayor colección de escritos y dibujos de Leonardo. Edición facsímil: Pedretti, C. (ed.) (1973–1975). Giunti-Barbèra, Florencia. Digitalización completa disponible en: www.ambrosiana.it
Bambach, C. C. (2019). Leonardo da Vinci Rediscovered (4 vols.). Yale University Press. La monografía académica más completa y reciente sobre Leonardo, con análisis exhaustivo de sus cuadernos como sistema de documentación técnica y registro de procesos experimentales. Premio del College Art Association 2020.
Shewhart, W. A. (1939). Statistical Method from the Viewpoint of Quality Control. Graduate School of the Department of Agriculture, Washington DC. Reed. Dover Publications (1986). Formulación original del ciclo de mejora continua que Deming popularizaría como PDCA; el paralelismo con la metodología iterativa de Leonardo fue señalado por Deming en sus seminarios japoneses de 1950.
Bibliografía complementaria
Isaacson, W. (2017). Leonardo da Vinci. Simon & Schuster, Nueva York. Biografía de referencia con análisis detallado de la metodología de trabajo de Leonardo y el papel de los cuadernos en su proceso creativo e investigador.
Keele, K. D. (1983). Leonardo da Vinci’s Elements of the Science of Man. Academic Press, Nueva York. Análisis de la metodología científica de Leonardo: observación, hipótesis, experimento y documentación como ciclo explícito de investigación.
Nicholl, C. (2004). Leonardo da Vinci: The Flights of the Mind. Viking, Londres. Análisis biográfico con especial atención a las tensiones entre la perfección metodológica de Leonardo y su dificultad para completar y entregar los proyectos encargados.
Deming, W. E. (1986). Out of the Crisis. MIT Press, Cambridge MA. Formulación del ciclo PDCA como herramienta central de la mejora continua en los sistemas de gestión de la calidad modernos.
International Organization for Standardization. (2015). ISO 9001:2015 — Sistemas de gestión de la calidad. Requisitos. ISO, Ginebra. Cláusulas 4.4 (enfoque basado en procesos) y 10.3 (mejora continua).
International Organization for Standardization. (2018). ISO 9004:2018 — Gestión de la calidad. Calidad de una organización. Orientación para lograr el éxito sostenido. ISO, Ginebra.
International Organization for Standardization. (2021). ISO/TR 10013:2021 — Directrices para la gestión de la información documentada. ISO, Ginebra.
Palabras clave: Leonardo da Vinci, pensamiento basado en procesos, mejora continua, PDCA, documentación, diseño, Codex Atlanticus, cuadernos, ISO 9001, ISO 9004, ISO/TR 10013, Renacimiento, historia de la calidad, innovación, ingeniería de procesos.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Leonardo da Vinci y el pensamiento basado en procesos. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 3, Artículo 8. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Temporada 3 · Artesanos, Gremios y Revolución Industrial
Historia Universal de la Calidad, la Conformidad y la Auditoría
Los gremios medievales y las primeras certificaciones
Europa, circa 1100–1500 d.C. · Cuando la comunidad se convirtió en el organismo certificador
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 7 de la serie · Temporada 3 Serie: De Hammurabi a la Inteligencia Artificial
Tras la caída del Imperio Romano, Europa perdió durante siglos los mecanismos de estandarización y control que Roma había construido. No fue un retroceso permanente: fue una reorganización. Donde el Estado imperial había fallado, la comunidad de oficio tomó el relevo. Los gremios medievales no son una curiosidad histórica pintoresca — son el sistema de gestión de la calidad y la competencia más sofisticado que el mundo conoció entre el siglo V y el XVIII, y el antecedente directo de todo lo que hoy llamamos certificación profesional.
La estructura Maestro–Oficial–Aprendiz: el primer sistema de desarrollo de competencias por niveles
Los gremios medievales — las corporaciones de oficio que regulaban la producción artesanal en las ciudades europeas desde el siglo XI — organizaron el desarrollo de la competencia en una estructura de tres niveles que sigue siendo, con distintos nombres, el modelo de cualquier sistema moderno de certificación progresiva por niveles.[1]
El aprendiz ingresaba al oficio mediante un contrato formal entre su familia y un maestro, con una duración que variaba entre tres y siete años según el gremio. Durante ese período vivía en casa del maestro, no recibía salario sino sustento y alojamiento, y su aprendizaje seguía un programa implícito que comenzaba por las tareas más simples y avanzaba gradualmente hacia las más complejas. Al final del período de aprendizaje, el aprendiz no obtenía automáticamente el rango superior: debía ser evaluado por el gremio.[2]
El oficial — del francés compagnon, de donde deriva la palabra «compañía» — era el artesano que había superado la evaluación de aprendizaje pero aún no alcanzaba el nivel de maestro. Trabajaba por un salario diario (journée, de donde deriva «jornada») para distintos maestros, acumulando experiencia en diferentes talleres y contextos. Muchos gremios requerían que el oficial realizara el tour de compagnonnage — un período de viaje obligatorio por distintas ciudades para aprender técnicas de distintos maestros antes de poder aspirar al rango de maestro.[3]
El maestro era el nivel de certificación máximo del sistema. Para acceder a él, el oficial debía producir la obra maestra — un objeto o construcción que demostrara dominio completo del oficio — y someterla al juicio de un panel de maestros del gremio. El panel evaluaba la pieza contra criterios explícitos de calidad, complejidad técnica y originalidad. Si la obra superaba el umbral, el oficial recibía el título de maestro y quedaba habilitado para abrir su propio taller, contratar aprendices y participar en el gobierno del gremio.[2]
Estatutos del Gremio de Orfebres de París — Le Livre des Métiers, c. 1268[4]
«Ningún orfebre puede tener más de un aprendiz a la vez, salvo que sea su propio hijo. El aprendizaje no puede durar menos de diez años. Nadie puede ejercer el oficio de orfebre en París si no ha sido aprobado por los maestros juradores del gremio, quienes verificarán que su obra es buena y leal.»
Los gremios medievales desarrollaron el primer sistema formal de certificación progresiva por niveles de competencia: aprendiz, oficial y maestro. El modelo sigue vigente en los esquemas modernos de certificación profesional. Fuente ilustrativa: mundocalidad.com
Las marcas de calidad: el primer sistema de trazabilidad del producto
Los gremios medievales desarrollaron un sistema de marcado de productos que es el antecedente directo de las marcas de conformidad modernas. Cada pieza producida por un maestro certificado llevaba su marca personal — el poinçon en la orfebrería francesa, el maker’s mark en la platería inglesa — que identificaba inequívocamente al artesano responsable de su fabricación. No era decorativa: era un mecanismo de trazabilidad y responsabilidad.[5]
Junto a la marca del maestro, muchos gremios añadían una segunda marca: la del gremio o la ciudad, que certificaba que el producto había sido inspeccionado y aprobado por los maestros juradores — los inspectores internos del gremio. Esta combinación de marca del fabricante y marca del organismo certificador es exactamente la estructura que encontramos hoy en los productos certificados: la marca del fabricante más el sello del organismo de certificación (Bureau Veritas, SGS, TÜV, etc.).[5]
La orfebrería inglesa ofrece el ejemplo más completo y mejor documentado de este sistema. El hallmark — la marca de garantía de la platería británica — combinaba hasta cuatro sellos distintos: la marca del fabricante, la marca del ensayador (que certificaba el contenido de metal precioso), la marca de la ciudad y la marca del año. El sistema, establecido formalmente en 1300 bajo el reinado de Eduardo I, sigue vigente hoy en el Reino Unido sin modificaciones estructurales — es el sistema de certificación más antiguo del mundo aún en funcionamiento.[6]
«El hallmark inglés de 1300 y el certificado ISO 9001 de hoy responden al mismo problema con la misma lógica: alguien fabricó algo, alguien independiente verificó que cumple el estándar, y una marca visible lo comunica al mercado. Setecientos años de distancia, idéntica arquitectura.»— Prof. Marcelo Carrillo Olivier
El gremio como organismo certificador: control de acceso, inspección y sanción
La función del gremio medieval iba mucho más allá de la organización del trabajo artesanal. Actuaba simultáneamente como organismo de acreditación (decidía quién podía ejercer el oficio), organismo de certificación (evaluaba y marcaba los productos), organismo de inspección (realizaba controles periódicos en los talleres) y tribunal disciplinario (sancionaba las desviaciones del estándar). Es la primera institución de la historia que integra en un solo cuerpo todas las funciones que hoy distribuimos entre el Estado regulador, el organismo de acreditación, el organismo de certificación y el organismo de inspección.[1]
Los maestros juradores — elegidos anualmente entre los maestros del gremio — tenían autoridad para entrar en cualquier taller de la ciudad, inspeccionar los productos en proceso, decomisar las piezas no conformes y multar al maestro responsable. Sus visitas no eran anunciadas con antelación. El sistema de inspección sin previo aviso — que los auditores modernos conocen como unannounced audit — tiene, por tanto, al menos setecientos años de práctica documentada.[2]
El gremio medieval como sistema de gestión de la calidad integrado
Función gremial
Mecanismo medieval
Equivalente moderno
Control de acceso
Evaluación de la obra maestra por panel de maestros
Certificación / habilitación profesional
Trazabilidad
Marca personal del maestro en cada pieza
ISO 9001:2015 cláusula 8.5.2 — trazabilidad
Certificación de producto
Marca del gremio / ciudad sobre la pieza aprobada
Sello de organismo certificador (Bureau Veritas, TÜV)
Inspección no anunciada
Visita sorpresa de maestros juradores al taller
Auditoría no anunciada / inspección sorpresa
Sanción por no conformidad
Decomiso, multa, expulsión del gremio
No conformidad mayor, suspensión de certificado
Estándar de referencia
Estatutos gremiales aprobados por la ciudad
Norma ISO / reglamento técnico aplicable
La obra maestra como examen de certificación: evaluación basada en evidencia
El concepto de obra maestra — del alemán Meisterstück, literalmente «pieza de maestro» — es probablemente la contribución conceptual más duradera de los gremios medievales a la historia de la evaluación de competencias. La lógica subyacente es de una sencillez radical: no basta declarar que se sabe hacer algo — hay que demostrarlo produciendo evidencia objetiva y evaluable por pares independientes.[7]
El proceso de evaluación de la obra maestra tenía características que los diseñadores de sistemas de certificación modernos reconocerían como buenas prácticas. El candidato ejecutaba la pieza bajo condiciones controladas — a menudo en los locales del gremio, con materiales proporcionados por el propio gremio, para eliminar la posibilidad de que hubiera sido elaborada previamente. El panel evaluador estaba compuesto por varios maestros, no por uno solo, para garantizar la objetividad del juicio. Los criterios de evaluación estaban definidos de antemano en los estatutos. Y la decisión era colegiada: la aprobación o el rechazo resultaban del consenso del panel.[2]
Este modelo — evaluación basada en evidencia producida en condiciones controladas, por panel independiente, contra criterios predefinidos — es exactamente el que sustenta los exámenes de certificación profesional modernos, desde el CPA de los contadores hasta el examen de certificación de auditores líderes de ISO 9001. El gremio medieval lo desarrolló cinco siglos antes de que existiera el concepto formal de «certificación.»
Relación con los sistemas ISO de certificación y competencia
La herencia conceptual de los gremios medievales se reconoce con claridad en tres ámbitos del ecosistema de normalización moderno:
Marco / Norma
Principio moderno
Precedente gremial documentado
ISO/IEC 17024:2012
Requisitos para organismos que realizan certificación de personas
El gremio medieval cumplía exactamente la función de un organismo de certificación de personas: definía los criterios de competencia, evaluaba a los candidatos mediante la obra maestra, emitía la habilitación (título de maestro) y la podía retirar por incumplimiento. ISO/IEC 17024 es la versión normalizada de un modelo de ochocientos años de antigüedad.
ISO 9001:2015 Cláusula 7.2
Competencia: determinación, adquisición, evaluación y registro
La estructura aprendiz–oficial–maestro define tres niveles de competencia con criterios de acceso explícitos entre niveles — exactamente lo que la cláusula 7.2 requiere. Los contratos de aprendizaje y los registros de la obra maestra son los primeros registros formales de competencia de la historia.
ISO/IEC 17020:2012
Requisitos para organismos de inspección
Los maestros juradores del gremio eran un organismo de inspección avant la lettre: independientes del taller inspeccionado (dentro del marco del gremio), con criterios de inspección predefinidos (los estatutos), con autoridad para emitir juicio vinculante y con la potestad de aplicar sanciones. Las visitas no anunciadas son el precedente directo de los unannounced audits que ISO/IEC 17020 contempla.
La obra maestra que nunca dejó de existir
La Revolución Industrial destruyó los gremios medievales. La producción en serie, la división extrema del trabajo y la aparición de la fábrica como unidad productiva hicieron obsoleto el modelo del maestro artesano individual. Pero no destruyó las ideas que los gremios habían desarrollado. Las trasladó, con distintos formatos institucionales, a los nuevos contextos de la economía industrial.
Los colegios profesionales de ingenieros, médicos y abogados son gremios medievales con otro nombre. Los organismos de certificación de personas son los maestros juradores del siglo XXI. El examen de certificación de auditor líder es la obra maestra del oficial que aspira a maestro. El hallmark de la platería inglesa — que sigue estampándose hoy exactamente como en 1300 — es la prueba de que algunas ideas son tan buenas que ni siete siglos de cambio tecnológico logran mejorarlas.
La próxima vez que un auditor de calidad muestre su certificado de auditor líder, está, sin saberlo, reproduciendo el gesto del oficial medieval que presentaba su obra maestra ante el panel de maestros del gremio. Cambió el material de la pieza. Cambió el formato del certificado. La lógica — demostrar competencia ante pares independientes para obtener habilitación verificable por el mercado — lleva ochocientos años sin cambiar.
Notas y referencias
Epstein, S. R. (1998). Craft Guilds, Apprenticeship, and Technological Change in Preindustrial Europe. The Journal of Economic History, 58(3), 684–713. Análisis de la estructura, función y mecanismos de control de calidad de los gremios medievales europeos con base en fuentes primarias de archivos municipales.
Rosser, G. (2015). The Art of Solidarity in the Middle Ages: Guilds in England 1250–1550. Oxford University Press. Estudio del sistema de aprendizaje, evaluación de la obra maestra y certificación de maestros en los gremios ingleses medievales.
Truant, C. M. (1994). The Rites of Labor: Brotherhoods of Compagnonnage in Old and New Regime France. Cornell University Press, Ithaca. Historia del compagnonnage francés y el tour de France obligatorio como mecanismo de desarrollo de competencias entre el nivel de oficial y el de maestro.
Boileau, É. (c. 1268). Le Livre des Métiers. Ed. moderna: Lespinasse, R., & Bonnardot, F. (1879). Les Métiers et corporations de la ville de Paris. Imprimerie Nationale, París. Compilación de los estatutos de los gremios parisinos bajo el preboste Étienne Boileau; fuente primaria fundamental para el estudio del sistema gremial medieval.
Blair, C., & Ramsay, N. (eds.) (1991). English Medieval Industries: Craftsmen, Techniques, Products. Hambledon Press, Londres. Capítulo sobre los sistemas de marcado y certificación de producto en los gremios ingleses medievales.
Mitchell, S. (2014). Hallmarks on Gold and Silver Plate. Antique Collectors’ Club, Woodbridge. Historia del sistema de hallmarking británico desde la ley de Eduardo I (1300) hasta la actualidad; el sistema de certificación de metales preciosos más antiguo en funcionamiento continuo del mundo.
Ogilvie, S. (2019). The European Guilds: An Economic Analysis. Princeton University Press. Capítulo 5: la obra maestra como mecanismo de evaluación de competencias — análisis de los criterios, procedimientos y evidencias documentadas en archivos gremiales de doce países europeos.
Bibliografía complementaria
Dyer, C. (2002). Making a Living in the Middle Ages: The People of Britain 850–1520. Yale University Press. Contexto económico y social del sistema gremial medieval inglés.
Richardson, G. (2004). Guilds, Laws, and Markets for Manufactured Merchandise in Late-Medieval England. Explorations in Economic History, 41(1), 1–25. Análisis del papel de los gremios como mecanismos de señalización de calidad en los mercados medievales.
Juran, J. M. (1995). A History of Managing for Quality. ASQC Quality Press, Milwaukee. Capítulo 5: los gremios medievales como sistemas de gestión de la calidad — análisis desde la perspectiva de la ingeniería de calidad moderna.
International Organization for Standardization. (2012). ISO/IEC 17024:2012 — Evaluación de la conformidad. Requisitos generales para los organismos que realizan la certificación de personas. ISO, Ginebra.
International Organization for Standardization. (2012). ISO/IEC 17020:2012 — Evaluación de la conformidad. Requisitos para el funcionamiento de diferentes tipos de organismos que realizan la inspección. ISO, Ginebra.
Mokyr, J. (2002). The Gifts of Athena: Historical Origins of the Knowledge Economy. Princeton University Press. Capítulo sobre la transferencia de conocimiento artesanal en los gremios medievales y su impacto en el desarrollo tecnológico preindustrial.
Palabras clave: gremios medievales, certificación, maestro, oficial, aprendiz, obra maestra, marca de calidad, hallmark, maestros juradores, ISO 17024, ISO 17020, ISO 9001, historia de la certificación, competencia profesional, inspección medieval.
Cómo citar este artículo: Carrillo Olivier, M. (2025). Los gremios medievales y las primeras certificaciones. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 3, Artículo 7. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.
Historia Universal de la Calidad, la Conformidad y la Auditoría
El Imperio Romano y las primeras auditorías gubernamentales
Roma, circa 509 a.C.–476 d.C. · Cuando el Estado aprendió a verificar lo que decían sus propios funcionarios
Prof. Marcelo Carrillo Olivier, Eng. MBA Artículo N.° 6 de la serie · Temporada 2 Serie: De Hammurabi a la Inteligencia Artificial
Todo sistema que maneja recursos ajenos enfrenta el mismo problema fundamental: ¿cómo sabe quien delega que quien ejecuta está actuando conforme a lo esperado? Roma, que recaudaba impuestos de cincuenta millones de personas distribuidas en tres continentes, fue el primer Estado en desarrollar una respuesta institucional sistemática a esa pregunta. Lo llamó de varias maneras. Hoy lo llamamos auditoría.
Recaudación: el problema que creó la auditoría
El sistema tributario romano era, en su complejidad, el más sofisticado del mundo antiguo. El tributum soli gravaba la tierra, el tributum capitis gravaba a las personas, los portoria eran aranceles aduaneros en los puertos y fronteras, y la vicesima hereditatium — introducida por Augusto — era un impuesto del cinco por ciento sobre las herencias. Cada categoría tenía su propia base imponible, su propio método de cálculo y sus propios agentes recaudadores.[1]
Durante la República, la recaudación se delegaba en los publicani — contratistas privados que pagaban al Estado una suma fija por el derecho a recaudar los impuestos de una provincia, quedándose con el excedente como ganancia. El sistema era eficiente en la recaudación pero estructuralmente corrupto: el incentivo del publicano era maximizar la extracción, no respetar las tasas legales. La ausencia de un mecanismo de verificación independiente hacía imposible distinguir entre una recaudación conforme y una extorsión sistemática.[2]
Cicerón — Verres II, 3.12, c. 70 a.C.[3]
«En tres años de gobierno, no dejó ningún tesoro intacto en ningún santuario, ninguna obra de arte en ninguna ciudad, ninguna propiedad privada de suficiente valor para escapar a su codicia. Todo lo que encontró lo tomó. Sus cuentas oficiales no reflejaban lo que había recaudado, sino lo que había decidido declarar.»
La acusación de Cicerón contra Verres — gobernador de Sicilia entre 73 y 71 a.C. — es el documento más detallado sobre la corrupción administrativa romana y, al mismo tiempo, la primera descripción explícita del problema que la auditoría gubernamental debe resolver: la divergencia sistemática entre los registros oficiales y la realidad de las operaciones. Verres no robaba al margen del sistema — manipulaba el sistema de registro para hacer invisible el robo. Lo que Roma necesitaba no era más leyes, sino un mecanismo de verificación independiente de los propios registros del recaudador.
El Imperio Romano desarrolló los primeros mecanismos formales de auditoría gubernamental: verificación de cuentas, inspección provincial y rendición de cuentas ante el Senado. Fuente ilustrativa: mundocalidad.com
Inspecciones: el nacimiento de la verificación independiente
La respuesta institucional de Roma al problema de la corrupción provincial fue la creación de mecanismos de inspección independientes de la cadena de mando administrativa ordinaria. El más importante fue el sistema de legationes — misiones de inspección enviadas directamente por el Senado o el Emperador a las provincias con mandato explícito de verificar la gestión financiera y administrativa del gobernador.[4]
La independencia de estos inspectores era estructural, no solo formal. Los legati Augusti respondían directamente al Emperador, no al gobernador provincial. Los curatores rei publicae — funcionarios especializados en la gestión financiera municipal, introducidos masivamente por Trajano a partir del año 98 d.C. — tenían autoridad para revisar las cuentas de cualquier ciudad provincial sin necesidad de autorización del gobernador local.[5]
El proceso de inspección seguía una metodología que los auditores modernos reconocerían sin dificultad. Los inspectores romanos comenzaban por la revisión documental — los registros de recaudación, los contratos de obras públicas, los estados financieros del municipio — y luego procedían a la verificación física: inspeccionaban las obras declaradas como ejecutadas, comparaban el estado real de los edificios públicos con los presupuestos aprobados, e interrogaban a testigos sobre las prácticas del funcionario inspeccionado. Era, en términos actuales, una auditoría combinada de escritorio y en campo.
«Roma inventó la auditoría gubernamental no por virtud cívica sino por necesidad imperial: un territorio de cinco millones de kilómetros cuadrados no puede gestionarse con confianza ciega. La verificación independiente no es un lujo ético — es un requisito operativo de cualquier sistema que delega autoridad.»— Prof. Marcelo Carrillo Olivier
Control financiero: el primer sistema de rendición de cuentas del Estado
El sistema de control financiero romano operaba en dos grandes niveles: el aerarium Saturni — el tesoro del Estado republicano, gestionado bajo supervisión senatorial — y el fiscus Caesaris — el tesoro imperial personal del Emperador, con sus propios contables, auditores y mecanismos de control interno. La coexistencia de estos dos sistemas creaba una estructura de controles cruzados que, en el mejor de los casos, limitaba la posibilidad de malversación unilateral.[6]
La figura del quaestor — magistrado financiero con funciones desde la República — es la más directamente comparable al auditor interno moderno. Los quaestores gestionaban las finanzas provinciales pero también debían presentar sus cuentas ante el Senado al término de su mandato en una ceremonia formal de ratio reddenda — literalmente, «devolución de cuentas» — de la que deriva etimológicamente el concepto moderno de «rendición de cuentas» (accountability).[7]
Sistema de control financiero romano — Estructura y equivalentes modernos
Figura / Mecanismo
Función romana
Equivalente moderno
Quaestor
Gestión y registro de finanzas provinciales
Director financiero / CFO provincial
Procurator fisci
Auditor independiente del Emperador en las provincias
Auditor interno independiente
Curator rei publicae
Inspector de finanzas municipales sin dependencia local
Auditor externo de tercera parte
Ratio reddenda
Presentación formal de cuentas al Senado al fin del mandato
Rendición de cuentas / accountability anual
Aerarium Saturni
Tesoro del Estado bajo supervisión senatorial
Tesorería pública con control parlamentario
Tabularium
Archivo central de documentos financieros del Estado
Sistema de información financiera gubernamental
Un elemento del sistema romano de control financiero merece atención especial por su extraordinaria modernidad: la práctica de conservar los registros originales de recaudación en el tabularium central de Roma, separados de las copias que operaban en las provincias. Esta separación física entre los registros del gestor y los registros del controlador — que imposibilitaba la modificación retroactiva de las cuentas sin dejar evidencia — es el equivalente funcional del principio moderno de inmutabilidad de los registros de auditoría, que los sistemas de blockchain intentan garantizar tecnológicamente hoy en día.[8]
El juicio de Verres: el primer caso documentado de auditoría forense
El proceso judicial contra Cayo Verres en el año 70 a.C. es, en términos modernos, el primer caso documentado de auditoría forense en la historia. Cicerón, actuando como abogado acusador, utilizó una metodología de investigación que los auditores forenses contemporáneos reconocerían como propia: recopiló testimonios de testigos directos en Sicilia durante cincuenta días, obtuvo copias de los registros contables de las ciudades sicilianas, comparó las declaraciones oficiales de Verres con los registros independientes conservados por los municipios, e identificó las discrepancias como evidencia de fraude.[3]
La estrategia de Cicerón ilustra un principio que sigue siendo central en la auditoría moderna: la verificación cruzada entre fuentes independientes. Verres había manipulado los registros oficiales bajo su control, pero no podía modificar simultáneamente los registros conservados por los municipios sicilianos, los libros de los comerciantes que habían interactuado con su administración, y la memoria de los testigos que habían presenciado sus operaciones. La convergencia de múltiples evidencias independientes hacia la misma conclusión es exactamente el método que ISO 19011:2018 describe como «triangulación de evidencia de auditoría.»
Cicerón — Verres II, 1.6, c. 70 a.C.[3]
«En cincuenta días recorrí toda Sicilia, interrogué a los testigos, examiné los archivos públicos y privados, confronté las cuentas de las ciudades con las declaraciones del acusado. Donde sus registros decían una cosa y los de las ciudades decían otra, la verdad no era difícil de determinar: los únicos registros que tenía interés en falsificar eran los suyos propios.»
Relación con la auditoría interna moderna y la rendición de cuentas
El sistema romano de control financiero anticipa con notable precisión los principios que el Instituto de Auditores Internos (IIA) y las normas ISO codifican como fundamentos de la auditoría moderna:
Marco / Norma
Principio moderno
Precedente romano documentado
ISO 19011:2018 Principio de independencia
El auditor debe ser independiente del auditado y libre de conflictos de interés
Los procuratores fisci respondían al Emperador, no al gobernador provincial. Los curatores rei publicae eran designados desde Roma con mandato explícitamente independiente de la autoridad local que inspeccionaban.
ISO 19011:2018 Evidencia verificable
Las conclusiones del auditor deben basarse en evidencia verificable y suficiente
La metodología de Cicerón en el caso Verres — triangulación entre registros oficiales, archivos municipales independientes y testimonios directos — es el primer modelo documentado de recopilación de evidencia de auditoría por fuentes múltiples.
IIA — Marco Internacional Rendición de cuentas
Quien gestiona recursos ajenos debe rendir cuentas formalmente ante la autoridad delegante
La ratio reddenda romana — presentación formal de cuentas ante el Senado al término del mandato — es el primer mecanismo institucional de rendición de cuentas de la historia occidental. El término deriva etimológicamente del latín reddere rationem: devolver la razón de lo administrado.
ISO 37301:2021 Cultura de compliance
El tono de la dirección determina la cultura de cumplimiento de la organización
El deterioro del sistema de auditoría romano en el siglo III–IV d.C. fue directamente proporcional al deterioro del tono desde arriba: cuando los propios Emperadores comenzaron a ignorar los mecanismos de rendición de cuentas, el sistema de control colapsó desde la cúpula hacia abajo.
La lección permanente: la auditoría como acto de confianza institucional
Existe una paradoja que el sistema romano ilustra con mayor claridad que cualquier manual moderno: la auditoría no es una señal de desconfianza hacia las personas. Es una señal de confianza en el sistema. Un gobernador romano al que nunca se le revisaban las cuentas no estaba siendo honrado — estaba siendo abandonado a la tentación por un sistema que había renunciado a su propia integridad.
La distinción es crucial y sigue siendo incomprendida dos mil años después. Las organizaciones que resisten las auditorías internas como intromisiones o señales de sospecha están cometiendo exactamente el mismo error que la Roma tardía: confundiendo la ausencia de verificación con la presencia de confianza. La confianza real, institucional y sostenible, se construye precisamente porque existe un mecanismo de verificación — no a pesar de él.
Cuando hoy un auditor interno revisa los registros financieros de una unidad de negocio, verifica los contratos con proveedores o comprueba que las aprobaciones requeridas fueron obtenidas, está realizando exactamente la misma operación que el curator rei publicae romano realizaba en los archivos de un municipio siciliano hace dos mil años. El formulario cambió. La función, no.
Notas y referencias
Neesen, L. (1980). Untersuchungen zu den direkten Staatsabgaben der römischen Kaiserzeit. Habelt, Bonn. Estudio sistemático del sistema tributario imperial romano: categorías, bases imponibles, tasas y mecanismos de recaudación.
Badian, E. (1972). Publicans and Sinners: Private Enterprise in the Service of the Roman Republic. Cornell University Press, Ithaca. Análisis del sistema de arrendamiento de impuestos a los publicani y sus consecuencias para la corrupción administrativa.
Cicerón, M. T. (70 a.C.). In Verrem (Actio secunda, 5 libros). Ed. y trad.: Greenwood, L. H. G. (1928–1935). Loeb Classical Library, Harvard University Press. Texto latino completo en: The Latin Library, www.thelatinlibrary.com/cicero.html. Los discursos contra Verres son la fuente primaria más completa sobre corrupción administrativa y metodología de investigación financiera en Roma.
Millar, F. (1977). The Emperor in the Roman World, 31 BC–AD 337. Duckworth, Londres. Capítulo 4: el sistema de supervisión imperial, los legati Augusti y los mecanismos de control sobre los gobernadores provinciales.
Burton, G. P. (1979). The Curator Rei Publicae: Towards a Reappraisal. Chiron, 9, 465–487. Análisis de la función, competencias y metodología de trabajo de los curatores rei publicae como inspectores financieros independientes.
Lo Cascio, E. (2007). The Early Roman Empire: The State and the Economy. En: Scheidel, W., Morris, I., & Saller, R. (eds.), The Cambridge Economic History of the Greco-Roman World. Cambridge University Press. Capítulo sobre el sistema financiero dual (aerarium / fiscus) y sus mecanismos de control cruzado.
Lintott, A. (1999). The Constitution of the Roman Republic. Oxford University Press. Capítulo sobre la magistratura del quaestor y el procedimiento de ratio reddenda como mecanismo formal de rendición de cuentas.
Coarelli, F. (1985). Il Foro Romano. Vol. II: Periodo repubblicano e augusteo. Quasar, Roma. Descripción del Tabularium como archivo centralizado de documentos financieros del Estado romano y su función en la preservación de registros independientes de los gestores provinciales.
Bibliografía complementaria
Howgego, C. (1992). The Supply and Use of Money in the Roman World 200 B.C. to A.D. 300. Journal of Roman Studies, 82, 1–31. Análisis del sistema monetario romano y sus implicaciones para el control financiero provincial.
Saller, R. P. (1982). Personal Patronage under the Early Empire. Cambridge University Press. Capítulo sobre las redes de patronazgo y su interacción con los mecanismos formales de control financiero romano.
The Institute of Internal Auditors. (2024). Global Internal Audit Standards. IIA, Lake Mary, Florida. Marco de referencia moderno para la auditoría interna, especialmente los principios de independencia, objetividad y evidencia suficiente.
International Organization for Standardization. (2018). ISO 19011:2018 — Directrices para la auditoría de sistemas de gestión. ISO, Ginebra. Especialmente sección 4 (principios de auditoría) y sección 6 (realización de actividades de auditoría).
International Organization for Standardization. (2021). ISO 37301:2021 — Sistemas de gestión de compliance. Requisitos con orientación para su uso. ISO, Ginebra. Cláusula 5.1: liderazgo, tono desde arriba y cultura de compliance.
Power, M. (1997). The Audit Society: Rituals of Verification. Oxford University Press. Análisis crítico de la función social de la auditoría en las sociedades modernas y su evolución histórica desde los mecanismos de rendición de cuentas premodernos.
Palabras clave: auditoría gubernamental, Imperio Romano, recaudación fiscal, control financiero, rendición de cuentas, quaestor, procurator, curator rei publicae, ratio reddenda, Cicerón, Verres, ISO 19011, auditoría interna, accountability, historia de la auditoría.
Cómo citar este artículo: Carrillo Olivier, M. (2025). El Imperio Romano y las primeras auditorías gubernamentales. Historia Universal de la Calidad, la Conformidad y la Auditoría, Temporada 2, Artículo 6. mundocalidad.com
Autor: Prof. Marcelo Carrillo Olivier, Eng. MBA — Especialista en Sistemas de Gestión y Auditoría de Conformidad. Serie: De Hammurabi a la Inteligencia Artificial: 4.000 años construyendo confianza.