Categoría: Formación y cultura

Capacitación, entrevistas, cultura y marco legal.

  • Flixborough 1974: la modificación de una tubería que terminó en una de las mayores explosiones industriales de Inglaterra

    El 1 de junio de 1974, una planta química situada en Flixborough, Inglaterra, sufrió una explosión devastadora que causó la muerte de 28 trabajadores y dejó decenas de heridos.
    Flixborough 1974: la tubería que terminó en una explosión
    MundoCalidad · Historia industrial y seguridad de procesos

    Flixborough 1974: la modificación de una tubería que terminó en una de las mayores explosiones industriales de Inglaterra

    Una conexión provisional, sin cálculos ni prueba de presión, sostuvo la producción dos meses. El 1 de junio dejó 28 trabajadores muertos.

    155 °Ctemperatura de operación
    8,8 barpresión sobre la atmosférica
    16:53hora de la explosión
    28trabajadores fallecidos

    Una fábrica que producía una materia prima esencial

    En la década de 1970 la industria química británica atravesaba un período de crecimiento y modernización. En Flixborough, Lincolnshire, funcionaba una planta de Nypro (UK) Ltd. que participaba en la producción de caprolactama, compuesto usado para fabricar nailon 6.

    El proceso transformaba ciclohexano en seis reactores conectados en serie, a unos 155 °C y 8,8 bares de presión manométrica. Esas condiciones exigían equipos resistentes, tuberías bien diseñadas y controles rigurosos, porque el ciclohexano es altamente inflamable: una liberación importante podía formar una nube de vapor capaz de incendiarse.

    La industria había aprendido a trabajar con sustancias peligrosas, pero aún persistían debilidades al gestionar modificaciones temporales y analizar accidentes de consecuencias catastróficas. Flixborough mostraría hasta dónde podían llegar.

    De la grieta a la explosión

    1. 27 de marzo de 1974Se descubre una grieta vertical en el reactor 5, con fuga de ciclohexano. La planta se detiene y se decide retirar el reactor para repararlo.
    2. Fines de marzoCon seis recipientes en serie, quitar uno interrumpe el proceso. Se decide instalar una conexión provisional entre los reactores 4 y 6.
    3. 1 de abrilLa planta vuelve a operar. Durante unos dos meses la conexión funciona sin accidente.
    4. 1 de junio, ~16:53En plena puesta en marcha, el conjunto de tubería y fuelles se rompe. Se forma una nube inflamable que encuentra una fuente de ignición y explota.

    La solución temporal: una tubería para reemplazar un reactor

    Se fabricó una tubería de unas 20 pulgadas de diámetro. Como los puntos de unión estaban a distintas alturas, la pieza no podía ir recta: se construyó con cambios de dirección, un dog-leg o tubería acodada, con fuelles metálicos en los extremos. Estos elementos absorben movimientos y dilataciones, siempre que las cargas se mantengan dentro de su diseño.

    El problema fundamental: la conexión no tuvo una evaluación estructural rigurosa. No se calcularon las fuerzas sobre la tubería y sus fuelles, no se prepararon planos formales adecuados y no se hizo una prueba de presión del conjunto. Se apoyó sobre una estructura de andamios.

    Una modificación aparentemente pequeña

    Al retirar el reactor 5 cambió la configuración mecánica. La nueva tubería tenía otro diámetro y una geometría acodada, lo que alteró la distribución de las fuerzas de la presión interna. En un sistema presurizado, la presión no actúa solo sobre las paredes: también genera esfuerzos sobre codos, conexiones, soportes y elementos flexibles, y puede tender a desplazar o deformar la tubería. Los fuelles no necesariamente resisten grandes esfuerzos laterales o de flexión.

    El problema no era que se usara una tubería temporal. Era que la modificación entró al proceso sin demostrar su seguridad.

    Dos meses que generaron falsa confianza

    Que una instalación funcione un tiempo no demuestra que sea segura. Los esfuerzos pueden no causar una falla inmediata, y hay condiciones operativas que todavía no se han presentado. Una estructura insuficientemente calculada puede resistir ciertas condiciones y fallar cuando aparece otra combinación de cargas. Dos meses sin incidentes no probaban la integridad mecánica de la tubería.

    El 1 de junio de 1974: la tarde de la explosión

    Ese sábado la planta estaba en puesta en marcha tras otra parada de mantenimiento. Según la investigación oficial, el conjunto de tubería y fuelles perdió estabilidad y se rompió. Escapó ciclohexano caliente y presurizado, parte se vaporizó rápidamente y se formó una extensa nube inflamable. Hacia las 16:53 una explosión de enormes proporciones destruyó gran parte de la instalación. La onda expansiva alcanzó edificios, equipos y propiedades fuera del complejo, y los incendios posteriores dificultaron la emergencia.

    Las consecuencias

    28trabajadores fallecidos
    36heridos dentro de la planta
    53lesionados fuera del complejo
    18muertos en la sala de control

    También hubo daños en numerosas viviendas, comercios e instalaciones cercanas. Los dieciocho trabajadores de la sala de control murieron por los daños estructurales: desde allí se supervisaban las operaciones, pero no ofrecía protección suficiente frente a un accidente de esa magnitud.

    El desastre ocurrió un sábado, con menos personal en las oficinas. Las investigaciones señalaron que las víctimas podrían haber sido considerablemente más en una jornada ordinaria. Flixborough se convirtió en uno de los accidentes industriales más graves de la historia británica.

    La investigación: ¿cómo pudo ocurrir?

    El informe oficial se publicó en 1975. Concluyó que la explosión fue provocada por la ignición de una nube de vapor formada tras la liberación de ciclohexano, atribuida a la ruptura de la tubería provisional y sus conexiones. Pero no se limitó al componente que falló: examinó también las decisiones técnicas y organizacionales que permitieron instalarlo.

    • La modificación no tuvo una evaluación técnica completa.
    • No había cálculos adecuados para la tubería y los fuelles.
    • El soporte de la conexión provisional era insuficiente.
    • No se hizo una prueba de presión del conjunto.
    • No se consideraron suficientemente las consecuencias de una liberación masiva de sustancias inflamables.
    • La ubicación y resistencia de ciertos edificios ocupados eran inadecuadas frente a una explosión importante.

    Estudios posteriores han debatido detalles de la secuencia exacta de ruptura y la posible participación de otras tuberías. Aun así, las deficiencias de diseño y de control de modificaciones son enseñanzas ampliamente reconocidas.

    Lo temporal no necesita menos controles

    Se instala una conexión mientras llega un repuesto, se usa un soporte provisional, se modifica un procedimiento para evitar una parada. Parece práctico, pero una modificación temporal soporta las mismas presiones, temperaturas y peligros que una permanente, y a veces más riesgo. Debe tener criterios de diseño, revisión, autorización, inspección y seguimiento acordes con su peligrosidad. La duración prevista no sustituye la evaluación de seguridad.

    La gestión del cambio (MOC)

    La Management of Change asegura que las modificaciones en instalaciones, equipos, procesos, sustancias y condiciones operativas se evalúen antes de implementarse. Una gestión adecuada responde:

    Quién solicitó la modificación?

    Por qué es necesaria?

    Qué condiciones originales cambian?

    Qué nuevos peligros pueden aparecer?

    Se necesitan nuevos cálculos o pruebas?

    Quién tiene competencia para revisar y aprobar el diseño?

    Qué instrucciones deben actualizarse?

    Cuánto tiempo estará autorizada?

    Cómo se verificará que es seguro antes de reiniciar?

    Flixborough es hoy un caso de referencia para enseñar la importancia de los procedimientos formales de gestión del cambio.

    Producción, competencia y protección

    La presión por mantener la producción

    Las paradas generan pérdidas, y la necesidad de mantener el proceso contribuyó al contexto en que se decidió la conexión provisional. Productividad y seguridad no son objetivos independientes: una decisión que permite seguir produciendo es perjudicial si introduce riesgos inaceptables. La verdadera eficiencia es operar de manera controlada, confiable y segura.

    Personal técnicamente competente

    La modificación exigía conocimientos sobre tuberías a presión, esfuerzos mecánicos, soportes y fuelles, y las investigaciones identificaron deficiencias en la revisión especializada. La dirección debe asegurar que las decisiones técnicas sean tomadas y verificadas por personas competentes: la experiencia operativa no siempre sustituye la ingeniería específica.

    La sala de control también necesitaba protección

    La seguridad no depende solo de reactores y tuberías. Oficinas, salas de control y talleres deben ubicarse y resistir según los escenarios de explosión posibles. La protección de las personas forma parte de la planificación de toda la instalación.

    ¿Qué cambió después de Flixborough?

    El desastre transformó la manera en que la industria química británica abordaba los accidentes graves: más atención a los grandes inventarios de sustancias inflamables, a la evaluación de modificaciones, a los especialistas competentes y a las consecuencias de explosiones e incendios. Con el tiempo el Reino Unido desarrolló un marco más completo; hoy las instalaciones bajo las regulaciones COMAH deben prevenir accidentes mayores y limitar sus consecuencias. Flixborough fue un antecedente importante, pero no la única causa: la seguridad de procesos evolucionó con múltiples investigaciones, avances técnicos y accidentes en distintos países.

    La relación con las normas ISO

    Las normas ISO modernas no existían en su forma actual en 1974, pero el caso ilustra principios aplicables a los sistemas de gestión.

    ISO 9001:2015Gestión de la calidad

    Exige controlar procesos y, cuando corresponde, diseño y cambios. Un diseño provisional necesita criterios de aceptación, revisiones y evidencias de verificación.

    ISO 45001:2018Seguridad y salud en el trabajo

    Gestión del cambio, competencia, controles operacionales y preparación ante emergencias son muy relevantes. La seguridad de procesos químicos requiere además normas y metodologías específicas.

    ISO 31000:2018Gestión del riesgo

    Analizar no solo la probabilidad de una falla sino sus consecuencias: un cambio pequeño puede alterar el riesgo global.

    ISO 14001:2015Gestión ambiental

    Liberaciones, incendios y explosiones tienen consecuencias ambientales; prevenirlos también protege el entorno.

    Cinco enseñanzas para las empresas actuales

    1. Ninguna modificación sin evaluar sus consecuencias.Equipos, materiales, conexiones y condiciones operativas pueden crear peligros que el diseño original no tenía.
    2. Las soluciones temporales también necesitan controles formales.La urgencia no elimina cálculos, verificaciones ni autorizaciones.
    3. La competencia técnica es una barrera de seguridad.Los trabajos complejos deben revisarlos profesionales con conocimientos adecuados.
    4. Considerar las consecuencias de los accidentes mayores.No basta evitar las fallas frecuentes: hay que contemplar escenarios improbables con daños catastróficos.
    5. Equilibrar productividad y prevención.Mantener la planta operativa no es un éxito si compromete a los trabajadores y a la comunidad.

    Una falla técnica que comenzó como decisión organizacional

    Se recuerda como el desastre de una tubería provisional, pero reducirlo a ese componente sería una simplificación. Su diseño fue decidido, su construcción autorizada, su funcionamiento aceptado, y la planta siguió operando sin demostrar la seguridad del conjunto. Los accidentes graves rara vez se entienden mirando solo la última pieza que se rompió: hay que investigar las decisiones, la organización del trabajo, las competencias y los controles que hicieron posible la falla.

    Cuando una solución temporal se convirtió en una tragedia permanente

    Una modificación provisional destinada a mantener la producción terminó vinculada con una explosión que destruyó gran parte de la planta y mató a 28 trabajadores. Las investigaciones revelaron deficiencias de diseño, verificación y control de cambios. La seguridad industrial exige además procedimientos rigurosos, profesionales competentes y decisiones basadas en la evaluación de riesgos.

    Más de cincuenta años después, Flixborough sigue siendo estudiado por ingenieros, auditores y especialistas en seguridad de procesos.

    Una modificación temporal nunca debe convertirse en una excepción a la seguridad.

    En la industria, el costo de una decisión no se mide solo por el tiempo que ahorra, sino por los riesgos que introduce. Ninguna continuidad operativa justifica aceptar peligros que no han sido comprendidos ni controlados.
    MundoCalidad — Historias que transformaron la calidad, la ingeniería y la gestión empresarial
  • Elisha Otis: el inventor que hizo posible la ciudad vertical

    Cuando subir varios pisos era un desafío

    Hoy resulta completamente normal entrar en un edificio de veinte, treinta o cincuenta pisos, presionar un botón y llegar al destino en pocos segundos.

    Elisha Otis: el inventor que hizo posible la ciudad vertical

    MundoCalidad · Historia de la ingeniería, innovación, seguridad y gestión de la calidad

    Elisha Otis: el inventor que hizo posible la ciudad vertical

    La verdadera innovación no consistía solo en levantar una carga, sino en impedir que cayera cuando algo saliera mal.

    1811Nace en Halifax, Vermont
    1852Yonkers: el problema de la cuerda
    1854Crystal Palace, Nueva York
    1857Primer ascensor en Broadway

    Cuando subir varios pisos era un desafío

    Hoy resulta completamente normal entrar en un edificio de veinte, treinta o cincuenta pisos, presionar un botón y llegar al destino en pocos segundos.

    Los ascensores forman parte de nuestra vida cotidiana. Están presentes en:

    • Hospitales
    • Centros comerciales
    • Hoteles
    • Fábricas
    • Edificios residenciales
    • Oficinas

    Sin embargo, durante gran parte de la historia, trasladarse verticalmente dentro de una construcción representaba un desafío físico y tecnológico. Antes del desarrollo de los ascensores modernos, las personas dependían principalmente de las escaleras. Los edificios de varios pisos existían, pero sus niveles superiores resultaban menos atractivos debido al esfuerzo necesario para acceder a ellos.

    Los mecanismos de elevación tampoco eran completamente nuevos. Desde la Antigüedad se habían utilizado dispositivos con poleas, cuerdas y contrapesos para levantar cargas, y durante la Revolución Industrial comenzaron a incorporarse a fábricas y almacenes.

    El problema era la seguridad.

    Si una cuerda se rompía o fallaba el mecanismo de elevación, la plataforma podía precipitarse. Esta posibilidad limitaba enormemente la confianza en los elevadores, especialmente para transportar personas.

    La solución llegaría gracias a un inventor que comprendió que la verdadera innovación no consistía solamente en levantar una carga, sino en impedir que cayera cuando algo saliera mal.

    Elisha Graves Otis: un inventor que buscaba soluciones prácticas

    3 de agosto de 1811

    Elisha Graves Otis nació en Halifax, Vermont, Estados Unidos. Su vida estuvo marcada por distintos trabajos relacionados con la mecánica, la fabricación y el mantenimiento de maquinaria.

    No siguió una trayectoria académica tradicional como ingeniero: su conocimiento provenía principalmente de la experiencia práctica. Trabajó en actividades industriales y desarrolló habilidades para identificar problemas mecánicos y proponer soluciones.

    1852

    Mientras trabajaba en una fábrica de Yonkers, Nueva York, se enfrentó a una necesidad concreta: la empresa requería trasladar equipos y materiales entre diferentes niveles de sus instalaciones, y para ello necesitaba una plataforma elevadora.

    Pero existía una preocupación evidente: ¿qué sucedería si la cuerda que sostenía la plataforma se rompía?

    Otis decidió desarrollar un mecanismo que evitara una caída descontrolada. Aquella decisión terminaría transformando la historia de la construcción.

    El invento que cambió las reglas de la seguridad

    La innovación de Otis consistió en incorporar un dispositivo de seguridad capaz de detener la plataforma cuando se perdía la tensión del sistema de elevación. Su mecanismo utilizaba elementos mecánicos que podían engancharse a las guías laterales.

    1. Mientras la plataforma permanece correctamente suspendida, el dispositivo permite su desplazamiento normal.
    2. Si la cuerda pierde tensión repentinamente, el mecanismo de seguridad se activa.
    3. Los elementos de retención se acoplan a las guías e impiden que la plataforma continúe cayendo.

    El principio era extraordinariamente importante. El sistema no dependía exclusivamente de que la cuerda nunca fallara: estaba diseñado para responder cuando esa falla ocurriera.

    Una de las bases de la ingeniería de seguridad moderna: incorporar mecanismos capaces de reducir las consecuencias de un fallo.

    Otis no inventó el primer dispositivo de elevación ni fue el primero en explorar mecanismos de seguridad. Su contribución decisiva fue desarrollar, demostrar y comercializar con éxito un sistema de seguridad que ayudó a hacer viable el transporte vertical de personas.

    1854: la demostración que sorprendió a Nueva York

    1854 · Crystal Palace

    Otis presentó públicamente su mecanismo durante una exposición celebrada en el Crystal Palace de Nueva York. La demostración se convertiría en uno de los episodios más recordados de la historia de la ingeniería.

    Frente a los espectadores, Otis se colocó sobre una plataforma elevada, suspendida mediante una cuerda. Entonces ordenó que la cortaran. La plataforma descendió ligeramente, pero, en lugar de precipitarse, quedó detenida gracias al dispositivo de seguridad.

    El público pudo observar directamente el funcionamiento del invento. La escena transmitió un mensaje poderoso: un elevador podía incorporar una protección capaz de detener una caída aunque fallara el elemento principal de suspensión.

    La demostración no fue solamente un espectáculo: fue una prueba pública del funcionamiento de una tecnología. Otis comprendió que para convencer a los posibles compradores no bastaba con describir las características de su producto. Necesitaba demostrar su desempeño.

    La confianza como elemento de la innovación

    Uno de los mayores obstáculos para introducir nuevas tecnologías es la falta de confianza. Las personas pueden reconocer la utilidad de un invento y, al mismo tiempo, sentir temor por sus posibles fallas. Esto era precisamente lo que ocurría con los ascensores: los mecanismos de elevación existían, pero el riesgo de caída limitaba su utilización para transportar pasajeros.

    La demostración de Otis ayudó a cambiar esa percepción. El dispositivo no eliminaba todos los riesgos, pero incorporaba una protección específica frente a uno de los escenarios más peligrosos. La innovación permitió que el público y los propietarios de edificios comenzaran a considerar el ascensor como una alternativa viable.

    Desde la perspectiva de la gestión de la calidad, esta historia muestra que la confianza debe apoyarse en características verificables del producto.

    La publicidad puede generar interés. Pero la seguridad necesita pruebas.

    1857: uno de los primeros ascensores comerciales para pasajeros

    1857 · Broadway, Nueva York

    Otis instaló un ascensor de pasajeros en el edificio comercial E. V. Haughwout & Co. Este acontecimiento representó un paso importante hacia la utilización comercial de ascensores seguros.

    El equipo funcionaba mediante energía de vapor. Su velocidad era modesta comparada con la de los ascensores actuales, pero permitía transportar personas entre distintos pisos sin depender exclusivamente de las escaleras.

    • Los clientes accedían con más facilidad a los niveles superiores
    • Los propietarios hallaron nuevas formas de distribuir sus espacios
    • Los arquitectos consideraron diseños antes poco prácticos

    El ascensor se convirtió progresivamente en un elemento fundamental de la arquitectura moderna.

    MundoCalidad · Historia de la ingeniería, innovación, seguridad y gestión de la calidad
  • Cleveland, 1944: la explosión de gas que destruyó un barrio y transformó la seguridad industrial

    Cleveland, 1944: la explosión de gas que destruyó un barrio y transformó la seguridad industrial
    MundoCalidad · Historia industrial · Seguridad de procesos

    Cleveland 1944: la explosión de gas que destruyó un barrio

    Un tanque criogénico, un acero que no resistió el frío extremo y una tarde de viernes que transformó la seguridad industrial.

    −162°Gas natural licuado · Ohio, EE. UU.
    • ≈ 130personas fallecidas
    • 20 OCTviernes, 14:30
    • 3,5 % Niacero del tanque
    • 2fábricas destruidas

    Una ciudad industrial que no imaginaba el peligro

    En octubre de 1944, Estados Unidos se encontraba inmerso en la Segunda Guerra Mundial.

    Cleveland, en el estado de Ohio, era uno de los centros industriales que contribuían al esfuerzo productivo del país. Sus fábricas necesitaban grandes cantidades de energía para mantener funcionando sus instalaciones.

    El gas natural era un recurso fundamental.

    Sin embargo, existía un problema: la demanda de gas no era constante. Durante determinados períodos, especialmente en invierno, el consumo aumentaba considerablemente.

    Para responder a esas necesidades, la empresa East Ohio Gas Company había desarrollado una instalación destinada a almacenar gas natural licuado.

    El procedimiento consistía en enfriar el gas hasta aproximadamente −162 °C, transformándolo en líquido y reduciendo enormemente su volumen.

    Esta tecnología permitía almacenar grandes cantidades de energía en espacios relativamente reducidos.

    Era una solución innovadora.

    Pero también planteaba desafíos técnicos extraordinarios.

    Los materiales debían resistir temperaturas extremadamente bajas y los depósitos necesitaban sistemas capaces de contener posibles derrames.

    La instalación se encontraba cerca de viviendas, comercios y otras actividades industriales.

    Nadie imaginaba que una falla en uno de sus tanques terminaría convirtiendo varias calles en un escenario de destrucción.

    El 20 de octubre de 1944: una tarde que cambió Cleveland

    Era viernes.

    Alrededor de las 14:30, trabajadores y vecinos observaron que una nube blanca comenzaba a escapar de uno de los depósitos de la empresa.

    El tanque número 4, una estructura cilíndrica incorporada a la instalación durante la expansión del sistema, había sufrido una falla.

    En su interior se almacenaba gas natural licuado a temperaturas criogénicas.

    Cuando el tanque perdió su integridad, una enorme cantidad de líquido comenzó a derramarse.

    El gas natural licuado se evaporó rápidamente al entrar en contacto con un ambiente mucho más cálido.

    La nube de vapor se extendió por el terreno y alcanzó calles próximas.

    Pocos minutos después, encontró una fuente de ignición.

    El fuego se propagó violentamente.

    Las llamas alcanzaron viviendas y edificios industriales.

    Pero lo peor todavía estaba por ocurrir.

    El peligro que avanzó por debajo de las calles

    1. La nube blancaEl tanque número 4 pierde su integridad y el líquido criogénico comienza a derramarse.
    2. El vapor llega a las callesLa nube se extiende por el terreno y encuentra una fuente de ignición.
    3. Explosiones subterráneasEl gas entra en desagües y alcantarillas, se mezcla con el aire y se enciende.
    4. Cede otro tanqueEl calor afecta a otro depósito, sus soportes ceden y libera más gas natural licuado.

    Una parte del gas liberado ingresó en desagües y alcantarillas.

    Dentro de esos espacios confinados, el gas pudo mezclarse con el aire y formar atmósferas inflamables.

    Cuando esas mezclas se encendieron, se produjeron explosiones subterráneas.

    Las tapas de alcantarillas salieron despedidas.

    El pavimento se levantó.

    Las explosiones dañaron servicios públicos y propagaron la destrucción más allá de la instalación original.

    Los bomberos intentaban controlar un incendio que avanzaba tanto por la superficie como por la infraestructura subterránea.

    Aproximadamente veinte minutos después del primer episodio, otro tanque de almacenamiento resultó afectado por el calor.

    Sus soportes cedieron y liberaron más gas natural licuado.

    El incendio adquirió una magnitud todavía mayor.

    Lo que había comenzado como una falla en un depósito industrial se había convertido en una emergencia que afectaba a todo un vecindario.

    Las consecuencias: aproximadamente 130 personas fallecidas

    La tragedia provocó una enorme pérdida de vidas humanas.

    Los registros históricos presentan pequeñas diferencias en el número final de víctimas, pero las reconstrucciones más utilizadas sitúan la cifra alrededor de 130 fallecidos.

    También se registraron centenares de personas heridas y desplazadas.

    Decenas de viviendas quedaron destruidas.

    Dos fábricas y numerosos vehículos sufrieron daños irreparables.

    Familias enteras perdieron sus hogares.

    Los equipos de emergencia trabajaron durante horas para controlar las llamas, rescatar sobrevivientes y asistir a los afectados.

    El desastre se convirtió en uno de los incendios más devastadores de la historia de Cleveland.

    Sin embargo, más allá de las consecuencias humanas y materiales, dejó una pregunta fundamental:

    ¿Cómo pudo fallar de manera tan catastrófica una instalación diseñada para almacenar energía?

    El problema estaba en el material del tanque

    Las investigaciones posteriores identificaron una debilidad decisiva en la construcción del depósito cilíndrico.

    Su recipiente interior estaba fabricado con un acero que contenía aproximadamente un 3,5 % de níquel.

    En aquel momento, este material había sido considerado adecuado para las condiciones previstas.

    Sin embargo, su comportamiento a temperaturas extremadamente bajas resultó insuficiente.

    Cuando determinados metales se enfrían, pueden perder tenacidad y volverse más susceptibles a fracturas frágiles.

    Esto significa que pueden romperse repentinamente, sin presentar grandes deformaciones previas.

    El fenómeno es especialmente peligroso en instalaciones que almacenan sustancias criogénicas.

    En Cleveland, el material del tanque no proporcionó la resistencia necesaria para evitar la fractura.

    La investigación del Bureau of Mines de Estados Unidos identificó la fragilización del acero a baja temperatura como una causa fundamental de la falla.

    Las vibraciones procedentes de actividades ferroviarias e industriales cercanas también fueron consideradas como posibles factores que contribuyeron a la propagación de grietas.

    La lección técnica fue contundente:

    Un material puede funcionar adecuadamente en condiciones normales y resultar peligroso cuando se utiliza fuera de sus límites reales de desempeño.

    La importancia de seleccionar correctamente los materiales

    El desastre demostró que la selección de materiales no puede basarse únicamente en su resistencia mecánica a temperatura ambiente.

    También deben considerarse las condiciones reales de operación.

    En el almacenamiento de gas natural licuado, la resistencia a temperaturas criogénicas es fundamental.

    Después de Cleveland, la industria avanzó hacia materiales con mejores propiedades a bajas temperaturas.

    Entre ellos se encuentra el acero con aproximadamente un 9 % de níquel, ampliamente utilizado en determinadas aplicaciones de almacenamiento criogénico.

    La evolución de los materiales permitió mejorar la seguridad de los tanques.

    Pero Cleveland dejó otra enseñanza igualmente importante.

    La resistencia del depósito no era la única barrera que debía existir.

    Tres barreras, tres fallas

    TANQUEGNL −162 °C EL BARRIO 1 · MATERIAL2 · CONTENCIÓN3 · UBICACIÓN
    1 · El material

    Un acero que perdió tenacidad a temperaturas criogénicas.

    2 · La contención

    Sin una barrera secundaria que frenara el derrame.

    3 · La ubicación

    Viviendas demasiado cerca de la instalación.

    El segundo problema: la ausencia de contención suficiente

    Cuando el tanque falló, el gas natural licuado pudo desplazarse fuera del área de almacenamiento.

    La instalación no contaba con un sistema de contención secundaria adecuado para impedir que una liberación de esa magnitud alcanzara las calles próximas.

    Esta deficiencia amplificó enormemente las consecuencias.

    En instalaciones modernas que almacenan grandes cantidades de sustancias peligrosas, los sistemas de contención secundaria cumplen una función esencial.

    Su propósito es limitar la propagación de un derrame incluso cuando el recipiente principal falla.

    El principio es sencillo:

    Una organización no debe depender exclusivamente de que su equipo principal nunca falle.

    También necesita prepararse para las consecuencias de una posible falla.

    En Cleveland, la ausencia de una barrera de contención eficaz permitió que el accidente superara los límites de la instalación.

    El tercer problema: una fábrica demasiado cerca de las viviendas

    La ubicación de instalaciones peligrosas constituye un aspecto fundamental de la planificación industrial.

    En Cleveland, los depósitos estaban próximos a zonas residenciales y otras instalaciones.

    Cuando el gas escapó, la distancia entre el origen del accidente y las viviendas resultó insuficiente para evitar consecuencias graves.

    Este aspecto demostró que la seguridad industrial no termina en los límites de una propiedad.

    Las empresas deben considerar los riesgos que sus actividades pueden generar para trabajadores, contratistas, visitantes y comunidades cercanas.

    La ubicación de una instalación debe evaluarse considerando escenarios de accidentes graves.

    No basta con analizar las condiciones de funcionamiento normal.

    También deben contemplarse situaciones extraordinarias, aunque su probabilidad sea reducida.

    Una tecnología innovadora que necesitaba controles más rigurosos

    El almacenamiento de gas natural licuado representaba un avance importante para la industria energética.

    La posibilidad de transformar grandes volúmenes de gas en líquido permitía gestionar mejor la demanda y el suministro.

    Pero la innovación tecnológica también requiere comprender nuevos peligros.

    Las experiencias anteriores de funcionamiento sin incidentes no garantizaban que todos los diseños fueran igualmente seguros.

    En Cleveland, los depósitos esféricos iniciales habían funcionado durante un período considerable.

    La incorporación de un tanque cilíndrico de mayor capacidad introdujo características constructivas diferentes.

    La falla mostró que la experiencia satisfactoria con un diseño no demuestra automáticamente la seguridad de otro.

    Cada modificación importante necesita una evaluación técnica propia.

    Este principio continúa siendo esencial en la ingeniería moderna.

    Cleveland y la evolución de la seguridad del gas natural licuado

    La tragedia generó investigaciones sobre el diseño y funcionamiento de las instalaciones de almacenamiento.

    Los estudios posteriores contribuyeron a mejorar el conocimiento de los materiales criogénicos y de los sistemas de contención.

    La industria desarrolló prácticas más rigurosas para seleccionar materiales, diseñar depósitos y controlar posibles liberaciones.

    Con el tiempo, el sector incorporó requisitos técnicos y marcos regulatorios más avanzados.

    Entre las referencias actuales se encuentra la norma NFPA 59A, relacionada con la producción, almacenamiento y manejo de gas natural licuado.

    Es importante señalar que estas disposiciones modernas no existían en su forma actual en 1944.

    Su desarrollo forma parte de una evolución técnica y regulatoria que incorporó las enseñanzas de distintos accidentes e investigaciones.

    ¿Qué relación tiene Cleveland con las normas ISO?

    Aunque la tragedia ocurrió antes del desarrollo de los sistemas modernos de gestión, permite comprender varios principios fundamentales.

    ISO 9001:2015 · Gestión de la calidad

    La ISO 9001 establece requisitos para gestionar procesos y asegurar la conformidad de productos y servicios.

    En el contexto de la ingeniería, sus principios permiten destacar la importancia de controlar los requisitos de diseño, verificar las especificaciones y gestionar los cambios.

    Un material no debe seleccionarse únicamente porque cumple una especificación general.

    Debe verificarse que sea adecuado para las condiciones reales de utilización.

    ISO 45001:2018 · Seguridad y salud en el trabajo

    La ISO 45001 exige identificar peligros y establecer controles para reducir los riesgos relacionados con la seguridad y salud de los trabajadores.

    En instalaciones energéticas, los peligros asociados a incendios, explosiones y sustancias criogénicas requieren medidas preventivas específicas.

    La preparación ante emergencias y la competencia del personal también son aspectos fundamentales.

    ISO 14001:2015 · Gestión ambiental

    La ISO 14001 permite gestionar los aspectos ambientales de las actividades de una organización.

    Una liberación industrial puede generar consecuencias fuera de las instalaciones y afectar al entorno.

    Por ello, la identificación de situaciones de emergencia y la planificación de respuestas adecuadas forman parte de una gestión ambiental responsable.

    ISO 31000:2018 · Gestión del riesgo

    La ISO 31000 proporciona directrices para integrar la gestión del riesgo en las decisiones organizacionales.

    Cleveland demuestra la necesidad de evaluar no solamente la probabilidad de una falla, sino también sus posibles consecuencias.

    Un evento poco frecuente puede requerir controles extraordinariamente rigurosos cuando tiene capacidad de provocar numerosas víctimas.

    Cinco enseñanzas para las empresas actuales

    1. Primera: los materiales deben seleccionarse considerando las condiciones reales de operaciónTemperatura, presión, vibraciones, corrosión y cargas deben formar parte de la evaluación técnica.
    2. Segunda: las modificaciones de diseño requieren una nueva evaluación de riesgosLa experiencia positiva con una instalación anterior no garantiza que un diseño diferente tenga el mismo nivel de seguridad.
    3. Tercera: las barreras de protección deben funcionar de manera independienteLa falla de un tanque no debería provocar automáticamente una catástrofe fuera de las instalaciones.
    4. Cuarta: la ubicación industrial es una decisión de seguridadLa proximidad de viviendas y otras actividades debe considerarse desde las primeras etapas de planificación.
    5. Quinta: la seguridad debe verificarse durante todo el ciclo de vida de la instalaciónDiseño, fabricación, construcción, inspección, mantenimiento y modificaciones necesitan controles adecuados.

    El error de pensar que una instalación es segura porque nunca falló

    Uno de los aprendizajes más importantes de Cleveland es que la ausencia de accidentes no demuestra necesariamente que los riesgos estén controlados.

    Una instalación puede operar durante años sin incidentes graves.

    Sin embargo, eso no significa que sus materiales, procedimientos y sistemas de protección sean suficientes frente a todos los escenarios razonablemente previsibles.

    La seguridad necesita evidencias.

    Requiere cálculos, inspecciones, ensayos, verificaciones y análisis técnicos.

    También necesita una cultura organizacional dispuesta a revisar decisiones anteriores cuando aparece nueva información.

    La verdadera prevención consiste en identificar y corregir debilidades antes de que produzcan consecuencias.

    Conclusión: la ingeniería debe anticiparse a la tragedia

    El desastre de Cleveland de 1944 marcó profundamente la historia del almacenamiento de gas natural licuado.

    Una falla de material permitió que una enorme cantidad de gas escapara de su depósito.

    La falta de contención suficiente y la proximidad de viviendas transformaron el accidente en una catástrofe humana.

    Aproximadamente 130 personas perdieron la vida.

    El acontecimiento demostró que la innovación industrial necesita avanzar acompañada de controles técnicos rigurosos.

    También puso de manifiesto que la seguridad no depende de una sola decisión.

    Es el resultado de múltiples barreras que deben funcionar de manera coordinada.

    Más de ocho décadas después, Cleveland continúa siendo una referencia fundamental para comprender los riesgos asociados al almacenamiento de sustancias peligrosas.

    La excelencia en ingeniería no consiste solamente en construir instalaciones capaces de funcionar, sino en diseñarlas para que una falla no se convierta en una tragedia.

    Porque el verdadero valor de la prevención no se mide por los accidentes que logra explicar después de ocurridos, sino por aquellos que consigue evitar.

    MundoCalidad — Historias que transformaron la calidad, la ingeniería y la gestión empresarial.
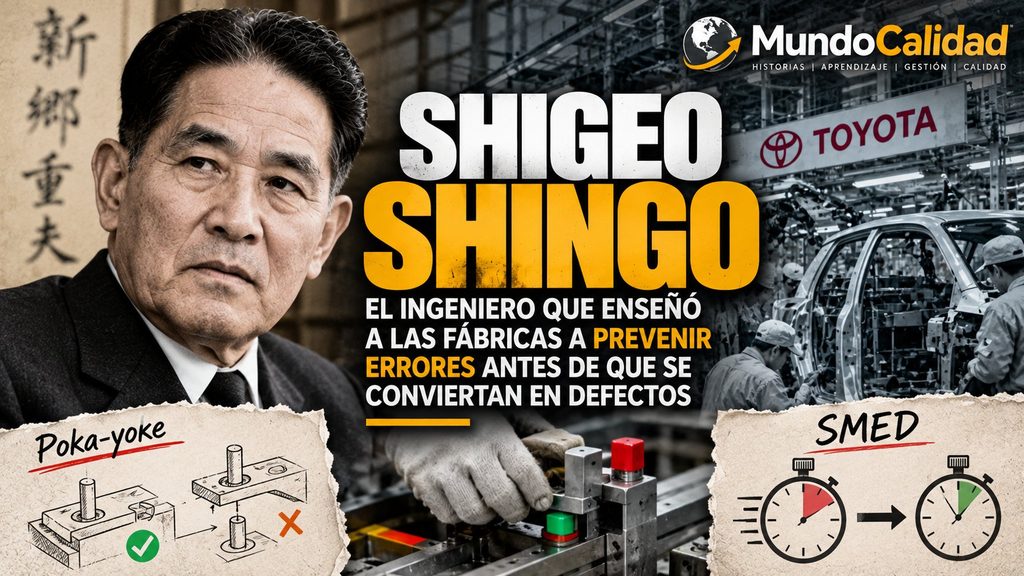
  • Shigeo Shingo: el ingeniero japonés que enseñó al mundo a prevenir errores antes de que se conviertan en defectos

    Mientras las industrias se concentraban en inspeccionar productos terminados y corregir fallas, un ingeniero japonés impulsó una manera diferente de comprender la calidad: diseñar procesos capaces de evitar que los errores llegaran al cliente. Sus aportaciones al poka-yoke, al sistema SMED y a la mejora de los procesos industriales transformaron la producción moderna y continúan influyendo en las empresas de todo el mundo.

    Shigeo Shingo: prevenir errores antes de que sean defectos
    Historia de la calidad

    Shigeo Shingo: prevenir el error antes de que sea defecto

    El ingeniero japonés que enseñó a la industria a diseñar procesos capaces de impedir que los errores lleguen al cliente.

    1909Nace en Saga, Japón
    1930Se gradúa en ingeniería mecánica
    1990Fallece el 14 de noviembre

    La idea centralUn hombre que cambió la manera de entender la calidad

    Durante gran parte del siglo XX, la calidad dependía de la inspección: se fabricaba, se examinaba y se separaba lo conforme de lo defectuoso.

    Ese enfoque detectaba errores, pero no evitaba que volvieran a ocurrir. Shingo propuso otra cosa: los errores humanos pueden suceder, pero los procesos deben diseñarse para que esos errores no generen defectos.

    Formado como ingeniero mecánico en la Escuela Técnica Superior de Yamanashi, buscó siempre soluciones prácticas para problemas reales de fábrica, y colaboró con numerosas organizaciones japonesas, entre ellas Toyota.

    Aporte n.º 1Poka-yoke: prevención de errores

    El término suele traducirse como «mecanismo a prueba de equivocaciones». Su meta es que productos, herramientas o procesos impidan ciertos errores o los detecten de inmediato, sin depender de la memoria o la concentración de nadie.

    Diseño físico

    Una pieza que solo encaja en la posición correcta.

    Sensores

    Un equipo que no arranca si falta un componente.

    Sistemas

    Una transacción bloqueada si faltan datos obligatorios.

    Señal inmediata

    Aviso en el origen del error, antes del siguiente paso.

    Ejemplo: cuatro tornillos

    Sistema tradicionalEl operario ensambla, un inspector revisa al final y, si falta un tornillo, el producto vuelve a corregirse.
    Enfoque ShingoUn dispositivo entrega exactamente cuatro tornillos. Si sobra uno, la señal es inmediata; o un sensor impide avanzar.

    Ningún poka-yoke elimina por completo los errores, pero reduce de forma significativa su frecuencia y sus consecuencias.

    Aporte n.º 2Cero defectos: una aspiración que cambió la industria

    Shingo cuestionó la idea de que cierto porcentaje de defectos era inevitable. Promovió la inspección en la fuente y la retroalimentación inmediata para investigar causas y modificar las condiciones que permitían el error.

    Distinción clave: el error humano y el defecto no son lo mismo. Una persona puede equivocarse sin que eso se convierta en un producto no conforme; la diferencia está en los controles incorporados al proceso.

    Aporte n.º 3SMED: preparar en minutos, no en horas

    Single-Minute Exchange of Die reduce el tiempo de preparación de máquinas al cambiar de un producto a otro. Antes, preparar una máquina tomaba horas, lo que empujaba a fabricar lotes enormes, con más inventario y menos flexibilidad.

    Actividades internas

    Solo pueden hacerse con la máquina detenida.

    Actividades externas

    Pueden hacerse con el equipo en funcionamiento.

    Al separar, reorganizar y convertir tareas internas en externas, preparaciones de horas pasaron a minutos. El resultado: lotes pequeños, respuesta rápida a la demanda y menores costos de inventario. El SMED es hoy una herramienta central de la producción ajustada (Lean Manufacturing).

    ContextoToyota y la industria automotriz

    En el Japón de posguerra, con fuertes restricciones de recursos, Toyota se volvió un laboratorio de gestión de la producción. Shingo contribuyó con formación, métodos de mejora y herramientas como la reducción de preparaciones y la prevención de errores.

    Conviene ser justos: el Sistema de Producción Toyota fue obra de muchos, entre ellos Taiichi Ohno, Eiji Toyoda y Sakichi Toyoda. Shingo ayudó a sistematizarlo y difundirlo más allá de Japón.

    Una mirada actualLa calidad no depende de encontrar culpables

    Cuando ocurre un error, la reacción habitual es buscar al responsable y pedir «más atención». Shingo miraba el proceso: si una pieza puede colocarse mal, quizá el problema es el diseño; si todo depende de recordar una secuencia compleja, falta verificación.

    Esto no elimina la responsabilidad individual, pero reconoce que la confiabilidad de una organización no puede apoyarse en que nadie se equivoque jamás. Por eso su pensamiento sigue vigente en la industria automotriz, aeronáutica, farmacéutica, alimentaria y electrónica.

    Gestión modernaShingo e ISO 9001:2015

    La norma no exige poka-yoke ni SMED, pero ambos ayudan a cumplir sus objetivos: enfoque a procesos, gestión de riesgos, control operacional y mejora continua. Tener procedimientos documentados no garantiza que los errores no ocurran; hay que analizar cómo funcionan realmente los procesos.

    Si una organización detecta una y otra vez el mismo problema, la respuesta rara vez es sumar inspectores. Suele ser más eficaz modificar el proceso para que el resultado correcto sea el más probable y, cuando se pueda, el único permitido.

    LegadoUn impacto que trascendió las fábricas

    Obras clave
    «A Study of the Toyota Production System from an Industrial Engineering Viewpoint» y «Zero Quality Control: Source Inspection and the Poka-Yoke System».
    1988
    La Universidad Estatal de Utah crea el Shingo Prize, que luego dio lugar al Shingo Institute.
    14 de noviembre de 1990
    Fallece Shigeo Shingo; sus ideas siguen presentes en innumerables organizaciones.

    No inventó la calidad ni desarrolló solo la producción moderna. Su mérito fue convertir conocimiento de ingeniería industrial en métodos prácticos para mejorar la productividad y prevenir defectos.

    La verdadera calidad no consiste únicamente en descubrir que algo salió mal, sino en diseñar procesos capaces de impedir que vuelva a suceder.

    MundoCalidad — Historia de la calidad, ingeniería industrial, innovación y excelencia empresarial.
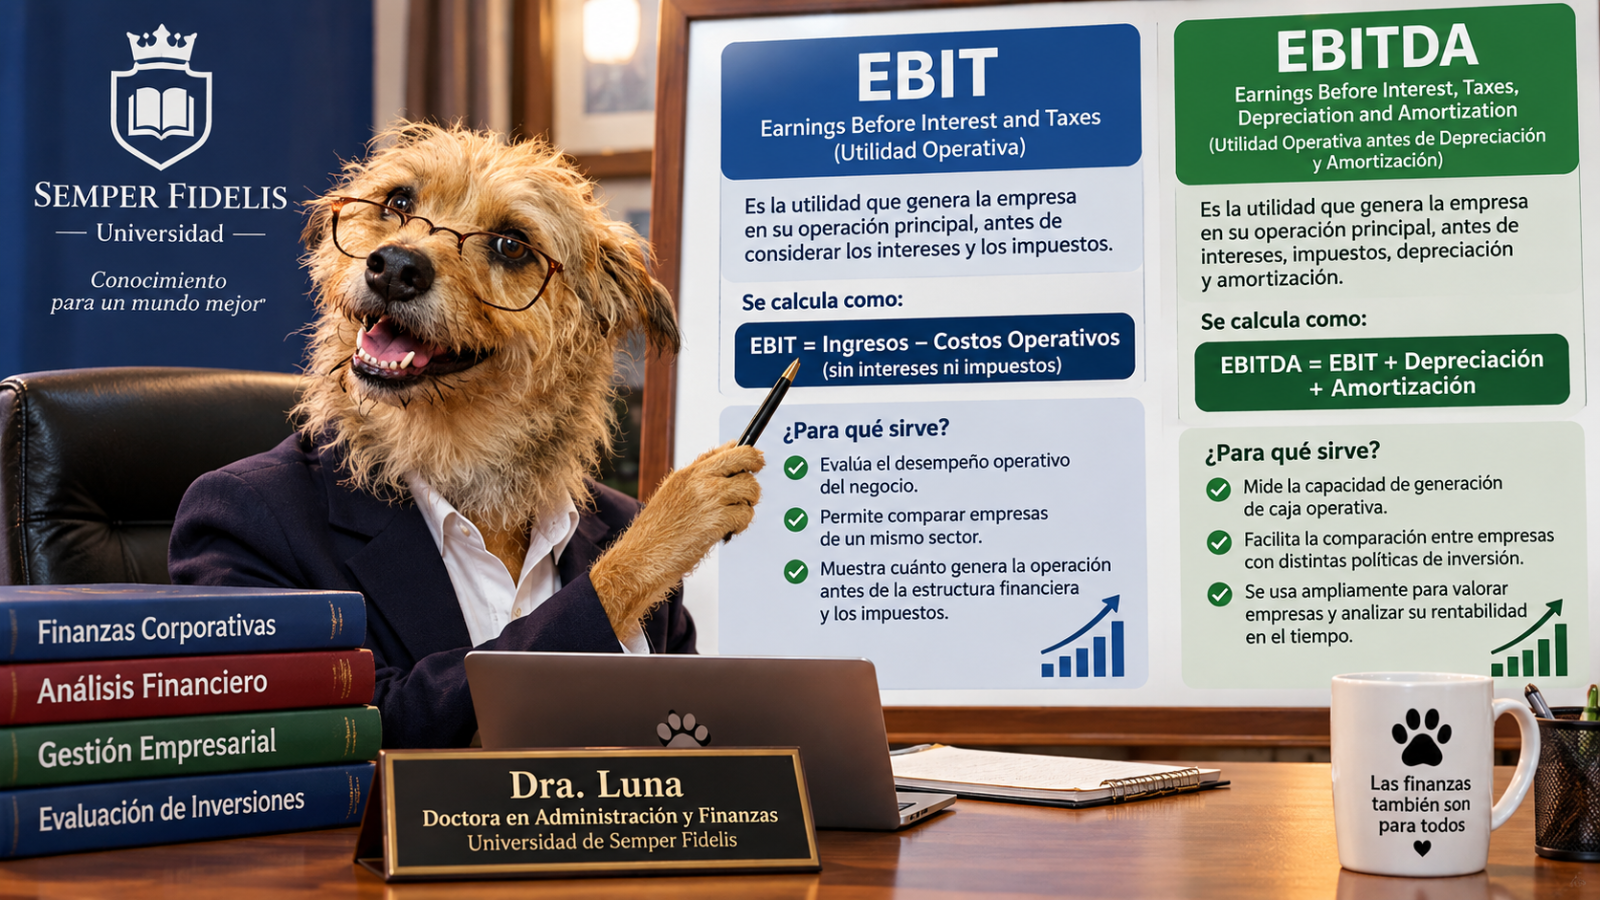
  • EBIT y EBITDA: qué son, cómo se calculan y cuándo conviene utilizar cada indicador financiero

    EBIT y EBITDA: qué son, cómo se calculan y cuándo conviene utilizar cada indicador financiero

    Por la Dra. Luna
    Doctora en Administración y Finanzas — Universidad de Semper Fidelis

    Introducción

    En la administración financiera existen dos indicadores fundamentales para evaluar el desempeño económico de una empresa: el EBIT y el EBITDA.

    Aunque ambos se utilizan para analizar la rentabilidad y comparar organizaciones, responden a preguntas diferentes. Su interpretación incorrecta puede conducir a decisiones equivocadas sobre inversiones, financiamiento, valoración de empresas y gestión empresarial.

    Por eso, un buen administrador no solamente debe saber calcular estos indicadores, sino también comprender cuándo utilizarlos y, especialmente, cuándo no son apropiados.

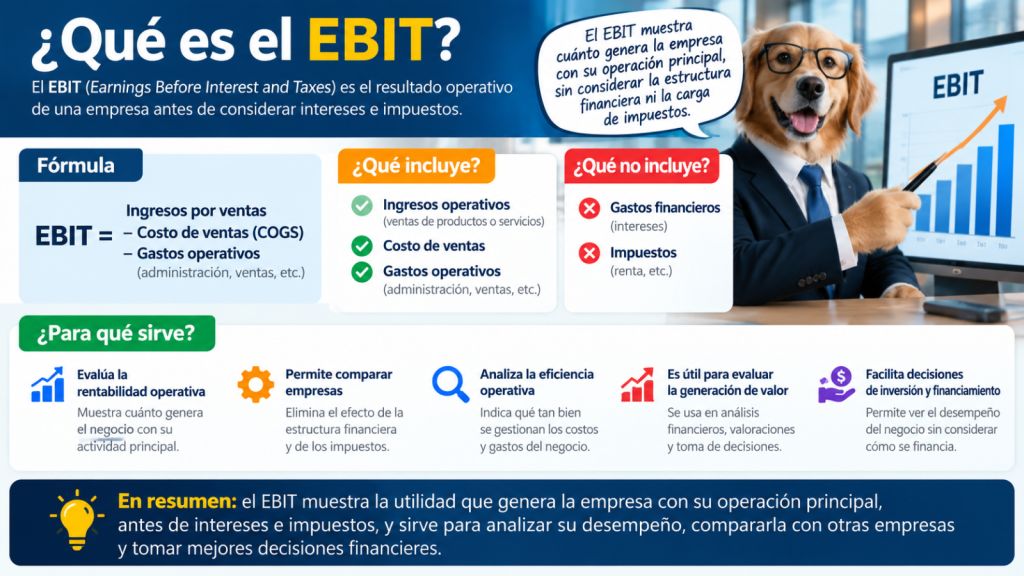
    1. ¿Qué es el EBIT?

    EBIT corresponde a la expresión inglesa Earnings Before Interest and Taxes, que significa beneficio antes de intereses e impuestos.

    Este indicador permite conocer el resultado económico generado por la empresa antes de considerar los gastos financieros y los impuestos sobre las ganancias.

    En su interpretación habitual como resultado operativo, el EBIT incluye el efecto de la depreciación y la amortización.

    ¿Cómo se calcula?

    Una fórmula habitual es:

    EBIT = Ingresos operativos − Costos y gastos operativos

    En esta fórmula, los gastos operativos incluyen la depreciación y amortización correspondientes.

    También puede calcularse a partir de la utilidad antes de impuestos:

    EBIT = Utilidad antes de impuestos + Gastos por intereses − Ingresos por intereses

    Esta segunda fórmula supone que se están eliminando los efectos financieros pertinentes. Según la estructura del estado de resultados, pueden requerirse ajustes adicionales.

    Ejemplo práctico

    Supongamos que una empresa presenta los siguientes resultados anuales:

    ConceptoImporte (USD)
    Ingresos por ventas500.000
    Costos de ventas250.000
    Gastos administrativos y comerciales100.000
    Depreciación y amortización30.000
    EBIT120.000
    Gastos por intereses20.000
    Utilidad antes de impuestos100.000

    El EBIT de esta empresa es de USD 120.000.

    Esto significa que, antes de considerar los intereses y los impuestos, la empresa obtuvo un resultado de USD 120.000.

    ¿Para qué sirve el EBIT?

    El EBIT resulta especialmente útil para:

    • Evaluar la rentabilidad operativa del negocio.
    • Analizar la eficiencia de la administración.
    • Comparar empresas con diferentes estructuras de financiamiento.
    • Examinar la evolución del resultado operativo.
    • Evaluar negocios donde la depreciación de los activos representa un costo económico importante.

    ¿Cuándo conviene utilizarlo?

    Es recomendable utilizar el EBIT cuando se desea analizar el desempeño operativo considerando el desgaste contable de los activos.

    Por ejemplo, una empresa de transporte que utiliza una flota de camiones debe reconocer que esos vehículos pierden valor con el uso y el paso del tiempo.

    En este caso, el EBIT puede proporcionar una visión más representativa del resultado operativo que el EBITDA, porque incorpora la depreciación.

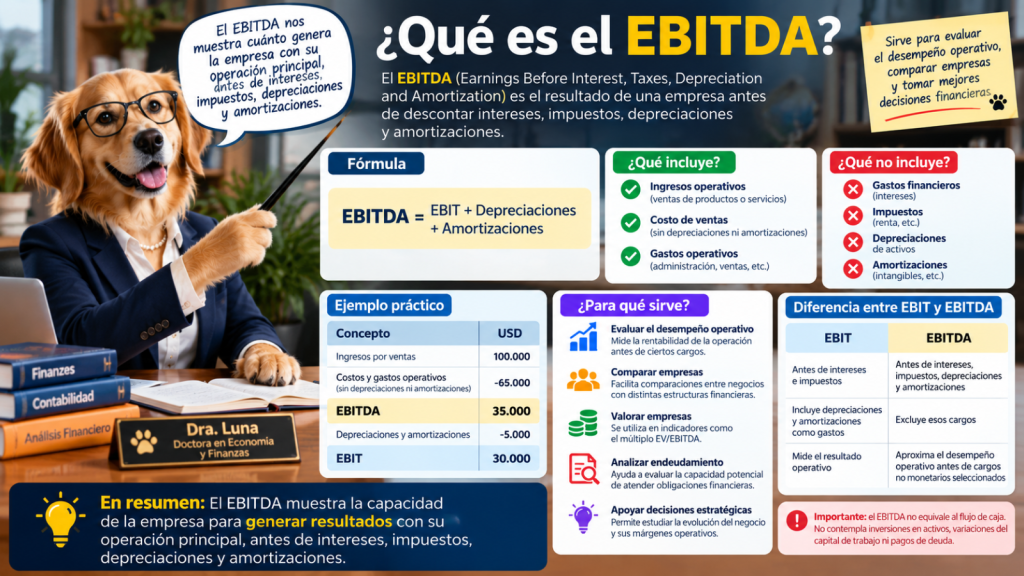
    2. ¿Qué es el EBITDA?

    EBITDA corresponde a Earnings Before Interest, Taxes, Depreciation and Amortization.

    En español significa beneficio antes de intereses, impuestos, depreciación y amortización.

    Este indicador busca aproximar el resultado operativo antes de considerar determinados gastos contables que no representan una salida de efectivo en el período, especialmente la depreciación y la amortización.

    Sin embargo, es importante comprender que el EBITDA no equivale al flujo de caja ni representa necesariamente el dinero disponible en la empresa.

    ¿Cómo se calcula?

    EBITDA = EBIT + Depreciación + Amortización

    Utilizando el ejemplo anterior:

    ConceptoImporte (USD)
    EBIT120.000
    Depreciación y amortización30.000
    EBITDA150.000

    La empresa presenta un EBITDA anual de USD 150.000.

    Este resultado permite observar el desempeño operativo antes de descontar los gastos por depreciación y amortización.

    ¿Para qué sirve el EBITDA?

    El EBITDA se utiliza principalmente para:

    • Comparar el desempeño operativo de empresas.
    • Analizar tendencias de rentabilidad.
    • Evaluar negocios con diferentes políticas de depreciación.
    • Realizar valoraciones empresariales mediante múltiplos financieros.
    • Examinar preliminarmente la capacidad de generación operativa de recursos.
    • Apoyar el análisis financiero de adquisiciones y fusiones.

    ¿Cuándo conviene utilizarlo?

    El EBITDA resulta particularmente útil cuando se comparan empresas con estructuras de activos, políticas de depreciación o antigüedad de inversiones diferentes.

    También se utiliza ampliamente en operaciones de compraventa de empresas.

    Por ejemplo, un inversionista podría valorar preliminarmente un negocio aplicando un múltiplo de cinco veces su EBITDA anual.

    Si la empresa genera un EBITDA de USD 150.000:

    Valor empresarial estimado = USD 150.000 × 5 = USD 750.000

    Este cálculo representa una estimación del valor de la empresa como negocio operativo (Enterprise Value), no necesariamente el valor de sus acciones ni el importe que recibirían sus propietarios.

    Para estimar el valor del patrimonio deben considerarse, entre otros elementos, la deuda financiera y el efectivo. Además, el múltiplo utilizado debe justificarse con información del mercado y empresas comparables.

    3. Diferencias entre EBIT y EBITDA

    CriterioEBITEBITDA
    Considera depreciaciónSíNo
    Considera amortizaciónSíNo
    Excluye interesesSíSí
    Excluye impuestos sobre gananciasSíSí
    Evalúa resultados operativosSíSí
    Es útil para valorar empresasSíSí
    Equivale al flujo de cajaNoNo
    Refleja el desgaste contable de activosSíNo

    La diferencia fundamental consiste en que el EBIT reconoce la depreciación y amortización como gastos, mientras que el EBITDA los agrega nuevamente al resultado.

    4. ¿Cuándo NO es apropiado utilizar el EBITDA?

    Este es uno de los aspectos más importantes del análisis financiero.

    El EBITDA es útil, pero puede convertirse en un indicador engañoso cuando se utiliza fuera de contexto.

    Caso 1. Empresas que necesitan grandes inversiones en activos

    Pensemos en una empresa de transporte marítimo que opera buques comerciales.

    Sus embarcaciones requieren mantenimiento, reparaciones, renovación de equipos e inversiones periódicas.

    El EBITDA puede mostrar resultados elevados porque excluye la depreciación. Sin embargo, los buques siguen deteriorándose y eventualmente deberán ser reparados o reemplazados.

    Conclusión: no sería apropiado utilizar únicamente el EBITDA para determinar la verdadera capacidad económica de esta empresa.

    En este escenario conviene complementar el análisis con EBIT, inversiones de capital (CAPEX) y flujo de caja libre.

    Caso 2. Empresas con endeudamiento elevado

    Una empresa puede presentar un EBITDA excelente y, simultáneamente, enfrentar dificultades para pagar sus obligaciones financieras.

    Ejemplo:

    ConceptoUSD
    EBITDA200.000
    Depreciación y amortización40.000
    EBIT160.000
    Gastos por intereses140.000
    Utilidad antes de impuestos20.000

    Aunque el EBITDA alcanza USD 200.000, los intereses consumen una parte considerable del resultado operativo.

    Además, todavía deben considerarse los pagos de capital de la deuda.

    Conclusión: el EBITDA no debe utilizarse de manera aislada para determinar la solvencia o capacidad de pago de una empresa.

    Caso 3. Empresas con problemas de liquidez

    Una organización puede registrar ventas y utilidades, pero no haber cobrado todavía a sus clientes.

    Por ejemplo:

    Una empresa factura USD 300.000, pero mantiene USD 250.000 pendientes de cobro.

    Aunque presente un EBITDA positivo, podría no disponer del efectivo necesario para pagar salarios, proveedores e impuestos.

    Conclusión: el EBITDA no reemplaza al estado de flujos de efectivo.

    Caso 4. Empresas con importantes necesidades de capital de trabajo

    Un negocio en crecimiento puede necesitar comprar inventarios, financiar cuentas por cobrar y sostener operaciones antes de recibir el dinero de sus ventas.

    Estas necesidades no quedan adecuadamente representadas por el EBITDA.

    Por tanto, utilizarlo como único indicador de disponibilidad financiera puede generar una falsa sensación de seguridad.

    5. ¿Cuándo NO es apropiado utilizar el EBIT?

    El EBIT también presenta limitaciones.

    Caso 1. Cuando se necesita conocer la liquidez real

    El EBIT es un resultado contable. No informa directamente cuánto dinero ingresó o salió de la empresa.

    Para analizar liquidez debe utilizarse el estado de flujos de efectivo, complementado con información sobre vencimientos y capital de trabajo.

    Caso 2. Cuando se evalúa la capacidad de pagar deudas

    Aunque el EBIT permite observar la rentabilidad antes de intereses, no considera directamente los pagos de capital de préstamos.

    Para evaluar obligaciones financieras deben utilizarse indicadores adicionales, como la cobertura del servicio de la deuda (DSCR).

    Caso 3. Cuando se pretende comparar empresas sin revisar sus políticas contables

    Dos empresas pueden tener activos similares, pero aplicar diferentes estimaciones de vida útil y métodos de depreciación.

    Estas diferencias pueden afectar sus resultados operativos.

    Por tanto, una comparación basada exclusivamente en EBIT podría conducir a conclusiones incorrectas.

    6. Ejemplo comparativo: dos empresas con el mismo EBITDA

    Consideremos dos organizaciones que presentan los siguientes resultados:

    ConceptoEmpresa AEmpresa B
    EBITDA200.000200.000
    Depreciación y amortización20.000100.000
    EBIT180.000100.000

    Ambas empresas presentan exactamente el mismo EBITDA.

    Sin embargo, la empresa B registra gastos por depreciación y amortización considerablemente superiores.

    Esto podría explicarse por una mayor inversión en activos, diferencias en las políticas contables o características propias de su actividad económica.

    Si solamente observáramos el EBITDA, concluiríamos que ambas empresas tienen un desempeño similar.

    Pero al examinar el EBIT descubrimos diferencias relevantes.

    Lección financiera: dos empresas con el mismo EBITDA no necesariamente tienen la misma rentabilidad económica, capacidad de generar efectivo o necesidad futura de inversiones.

    7. ¿Qué indicador debería utilizar un administrador?

    La elección depende de la pregunta que se desea responder.

    Pregunta empresarialIndicador recomendado
    ¿Qué resultado genera la operación considerando depreciaciones?EBIT
    ¿Cómo comparar el desempeño antes de depreciación y amortización?EBITDA
    ¿Cuánto efectivo genera realmente la empresa?Flujo de caja operativo
    ¿Cuánto efectivo queda después de inversiones?Flujo de caja libre
    ¿Puede pagar sus obligaciones financieras?DSCR y proyecciones de tesorería
    ¿Cuánto podría valer la empresa?Múltiplos EV/EBITDA, EV/EBIT y flujos descontados
    ¿Es rentable para sus accionistas?Utilidad neta, ROE y otros indicadores patrimoniales

    La administración financiera moderna exige combinar diferentes herramientas.

    Ningún indicador, considerado aisladamente, permite comprender completamente la situación económica y financiera de una organización.

    8. Una advertencia importante sobre el EBITDA

    En la práctica empresarial, el EBITDA suele recibir una atención excesiva.

    Algunos administradores lo presentan como si representara la capacidad real de una empresa para generar efectivo.

    Esta interpretación es incorrecta.

    El EBITDA no descuenta necesariamente:

    • Las inversiones en activos fijos.
    • Los incrementos en capital de trabajo.
    • Los pagos de intereses.
    • Los impuestos efectivamente pagados.
    • La amortización del capital de los préstamos.

    Por lo tanto, una empresa puede presentar un EBITDA positivo y, al mismo tiempo, experimentar un flujo de caja negativo.

    Asimismo, el EBITDA no es una medida contable universalmente estandarizada: su definición y ajustes pueden variar. Al comparar empresas debe verificarse cómo fue calculado, especialmente cuando se presenta un EBITDA ajustado.

    9. Conclusiones

    El EBIT y el EBITDA son dos herramientas esenciales del análisis financiero, pero tienen finalidades diferentes.

    El EBIT permite estudiar el resultado operativo incorporando el efecto de la depreciación y amortización.

    El EBITDA facilita determinadas comparaciones operativas y valoraciones empresariales, al excluir estos gastos.

    No obstante, ninguno reemplaza al análisis del flujo de caja, el endeudamiento, las inversiones necesarias o la rentabilidad del patrimonio.

    Una gestión financiera responsable exige interpretar estos indicadores conjuntamente y considerar las características del sector económico, el modelo de negocio y la estructura financiera de cada organización.

    La regla fundamental es sencilla:

    El EBIT ayuda a comprender cuánto gana la operación antes de intereses e impuestos. El EBITDA muestra ese resultado antes de depreciación y amortización. El flujo de caja permite analizar cuánto efectivo se genera realmente.

    Confundir estos conceptos puede llevar a decisiones de inversión, endeudamiento o valoración empresarial incorrectas.


    Reflexión final de la Dra. Luna

    **«Una empresa puede mostrar un EBITDA extraordinario y, sin embargo, no tener dinero para pagar sus obligaciones. Por eso, antes de celebrar los

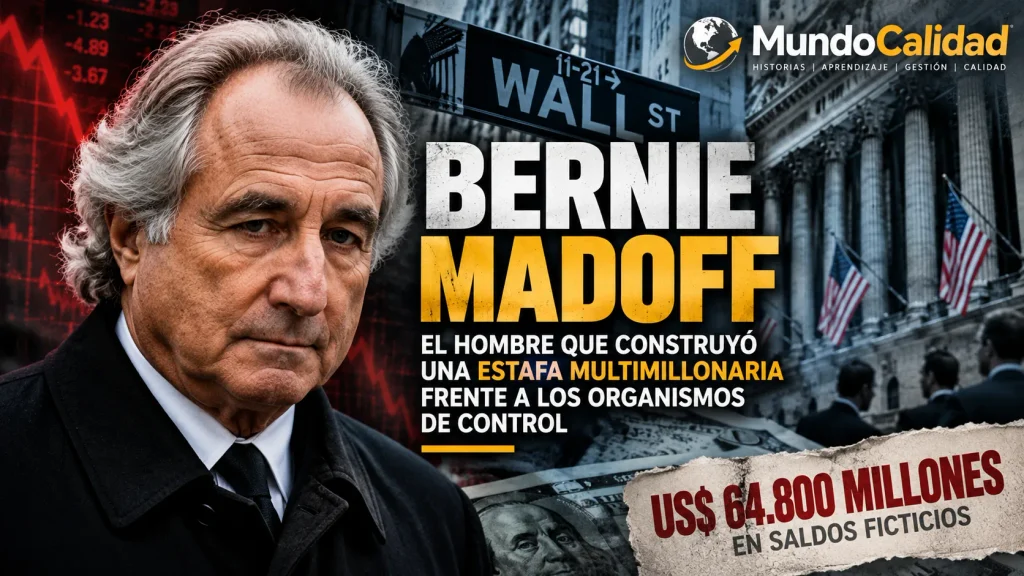
  • Bernie Madoff: el hombre que construyó una estafa multimillonaria frente a los organismos de control

    Durante décadas, uno de los hombres más respetados de Wall Street dirigió un gigantesco fraude financiero mientras inversionistas, instituciones y organismos reguladores confiaban en su reputación. Su caída, en diciembre de 2008, reveló uno de los mayores esquemas Ponzi de la historia y dejó una pregunta que todavía incomoda al mundo empresarial: ¿cómo pudo mantenerse semejante engaño durante tantos años sin ser descubierto?


    Bernie Madoff: el hombre que construyó una estafa multimillonaria frente a los organismos de control | MundoCalidad
    MundoCalidad
    Auditoría · Ética · Control interno

    Bernie Madoff: el hombre que construyó una estafa multimillonaria frente a los organismos de control

    Durante décadas, uno de los hombres más respetados de Wall Street dirigió un gigantesco fraude mientras inversionistas, instituciones y reguladores confiaban en su reputación. ¿Cómo pudo sostenerse el engaño durante tantos años sin ser descubierto?

    Estado de cuenta declaradoRendimiento constanteDic. 2008: colapso
    64.800 millones
    de dólares en saldos declarados, en su mayoría ficticios

    El hombre que parecía tener la fórmula perfecta

    En el mundo financiero, la confianza puede valer millones. Una trayectoria exitosa, una reputación impecable y relaciones con instituciones prestigiosas abren puertas que permanecen cerradas para la mayoría de los inversionistas. Bernard Lawrence Madoff comprendió perfectamente el valor de esa confianza.

    Nacido en Nueva York en 1938, fundó su empresa, Bernard L. Madoff Investment Securities, en 1960. Con los años se convirtió en una figura reconocida de Wall Street, participó en el desarrollo de los sistemas electrónicos de negociación bursátil y llegó a presidir el consejo de administración de Nasdaq. Su nombre estaba asociado con experiencia, profesionalismo y éxito.

    Para muchos, confiarle dinero no era una decisión arriesgada, sino una oportunidad exclusiva. Sus cuentas mostraban rendimientos positivos y relativamente constantes incluso cuando los mercados atravesaban incertidumbre. Los clientes recibían estados financieros detallados y registros de operaciones que transmitían seguridad. Todo parecía funcionar.

    Pero las ganancias de esos documentos no provenían de las operaciones bursátiles que Madoff decía realizar. Una parte fundamental de su negocio de asesoramiento era una gigantesca mentira.

    Una estafa que necesitaba dinero nuevo para sobrevivir

    El mecanismo era un esquema Ponzi: los pagos a inversionistas anteriores se realizan con recursos aportados por nuevos participantes. En una inversión legítima, los rendimientos proceden de actividades económicas o activos capaces de generar beneficios. En el sistema de Madoff, los rendimientos declarados eran principalmente ficticios.

    Cuando un cliente pedía retirar dinero, se le pagaba con fondos de otros inversionistas. Eso creaba apariencia de normalidad: quienes cobraban interpretaban el pago como prueba de que su inversión era auténtica, y la reputación de Madoff seguía atrayendo nuevos recursos.

    El punto débil

    No existía una cartera real que respaldara los saldos declarados. Mientras el dinero ingresara y los retiros fueran manejables, el fraude se sostenía. Cuando demasiados clientes quisieran recuperar sus fondos a la vez, quedaría expuesto. Ese momento llegó en 2008.

    El prestigio como herramienta para ocultar el fraude

    Madoff no se presentó como un desconocido que prometía enriquecimiento inmediato. Aprovechó su trayectoria dentro del sistema financiero: su empresa mantenía actividades legítimas de intermediación, y cultivó relaciones con inversionistas de alto patrimonio, organizaciones benéficas y personas vinculadas a instituciones importantes.

    Invertir con él se presentaba, en ciertos círculos, como una oportunidad limitada. Esa exclusividad tenía un efecto psicológico poderoso: muchos sentían que accedían a algo reservado para privilegiados, y confiaban porque otros inversionistas importantes también confiaban.

    El prestigio terminó convirtiéndose en un sustituto de la verificación.

    La reputación de una persona no es evidencia suficiente de que sus operaciones sean legítimas. Esa diferencia, evidente desde la auditoría, fue uno de los aspectos más importantes del escándalo.

    Las primeras sospechas: cuando los números no tenían sentido

    Mucho antes de la caída, algunos profesionales cuestionaron los resultados. Destacó Harry Markopolos, analista financiero que estudió la estrategia declarada y observó que los rendimientos eran difíciles de explicar con los métodos que Madoff afirmaba usar. La regularidad de los resultados, incluso con mercados adversos, despertó sus sospechas.

    En el año 2000 comenzó a advertir a la Comisión de Bolsa y Valores de Estados Unidos (SEC), y después presentó nuevas denuncias y análisis, incluido un informe de 2005 que explicaba por qué las operaciones podían constituir un fraude.

    Las investigaciones no descubrieron a tiempo la verdadera naturaleza del negocio. La SEC recibió información relevante y realizó revisiones, pero no verificó de forma independiente las operaciones que Madoff decía ejecutar. El informe de su Oficina del Inspector General (2009) documentó múltiples oportunidades desaprovechadas e identificó seis denuncias sustantivas recibidas entre 1992 y diciembre de 2008.

    No bastaba con recibir alertas

    El problema no fue solo la falta de advertencias, sino las deficiencias al investigar y comprobar la información disponible. Recibir una denuncia no significa que exista un sistema eficaz para evaluarla.

    Los organismos de control frente a uno de los mayores fraudes

    La magnitud del escándalo abrió una profunda discusión sobre la responsabilidad de los reguladores. La SEC tenía facultades para investigar y aun así no descubrió el esquema durante años. Una auditoría rigurosa debía ir más allá de aceptar documentos producidos por la propia organización: contrastar con fuentes independientes, confirmar la existencia de activos y verificar que las operaciones se hubieran realizado.

    También quedó en evidencia la importancia de la independencia de quienes revisan la información. La firma de auditoría utilizada para ciertas actividades de Madoff era extremadamente pequeña frente a los activos que supuestamente administraba: una señal de riesgo que merecía una evaluación más profunda.

    Conviene distinguir responsabilidades. Las deficiencias de supervisión no implican que todos los organismos o profesionales participaran conscientemente en el fraude; el Inspector General de la SEC no encontró pruebas de que los funcionarios involucrados actuaran por intereses financieros inapropiados. Lo demostrado es que los mecanismos de control fueron insuficientes.

    Diciembre de 2008: cuando la mentira dejó de funcionar

    La crisis financiera de 2008 provocó una situación que el sistema no podía soportar: los mercados caían y muchos inversionistas necesitaban recuperar su dinero. Un administrador legítimo habría vendido activos para atender los retiros. Madoff no tenía las inversiones que figuraban en los estados de cuenta.

    • Marzo-diciembre 2008Las solicitudes de retiro aumentan y superan el dinero disponible.
    • Diciembre 2008Madoff reconoce ante sus hijos que su negocio de asesoramiento es un fraude.
    • 11 de diciembre de 2008Es arrestado por las autoridades federales. Miles de inversionistas descubren que sus saldos no eran dinero real.

    Los 64.800 millones de dólares: una cifra que conmocionó al mundo

    El fraude se asoció con unos 64.800 millones de dólares, pero esa cifra no era solo el efectivo entregado por los inversionistas: incluía los saldos ficticios acumulados mediante ganancias que nunca existieron. Las pérdidas de capital real fueron considerablemente menores, aunque igualmente extraordinarias.

    Así funciona un esquema Ponzi: las ganancias inventadas se acumulan en los registros y crean la apariencia de un patrimonio creciente. Al descubrirse el fraude, las víctimas comprenden que parte importante de su riqueza existía únicamente en documentos.

    La condena

    12 mar. 2009Se declara culpable de once delitos federales: fraude de valores, fraude electrónico, lavado de dinero y otros.
    150 añosCondena dictada el 29 de junio de 2009 por un tribunal federal.
    14 abr. 2021Muere a los 82 años, cumpliendo su condena.

    Su muerte no cerró las consecuencias: los procesos para recuperar activos y compensar a las víctimas continuaron durante años, y se recuperaron miles de millones de dólares mediante procedimientos legales y acuerdos de restitución. Aun así, el impacto personal, institucional y económico fue mucho más difícil de reparar.

    Las víctimas que confiaron sus ahorros a una mentira

    Aunque suele asociarse con grandes fortunas, el caso alcanzó a inversionistas particulares, jubilados, organizaciones benéficas, fundaciones y entidades que invirtieron directamente o mediante intermediarios. Algunos perdieron ahorros de décadas; otros descubrieron comprometidos los recursos de su jubilación; varias organizaciones tuvieron que revisar sus programas de asistencia.

    El fraude destruyó también proyectos personales, expectativas familiares y la confianza en las instituciones financieras. Cuando fallan los controles de una organización, las consecuencias llegan a personas que nunca participaron en sus decisiones.

    ¿Qué habría detectado una auditoría verdaderamente eficaz?

    Una auditoría no debe limitarse a comprobar que existen documentos: debe evaluar si reflejan la realidad. Un estado de cuenta no demuestra por sí solo que los activos sean reales. Aquí habría sido necesario examinar la existencia de las inversiones, confirmar operaciones con terceros independientes y analizar las inconsistencias entre los rendimientos declarados y el comportamiento del mercado.

    Segregación de funciones

    Cuando una misma persona controla la operación, los registros y gran parte de la información que justifica sus resultados, el riesgo de manipulación aumenta. Ninguna organización debería depender exclusivamente de la palabra de una persona, sin importar su experiencia o prestigio.

    Lecciones para los sistemas de gestión ISO

    Aunque el fraude es financiero, sus enseñanzas se conectan con principios de los sistemas de gestión: ISO 9001:2015 (gestión de procesos, evaluación de resultados y mejora continua), ISO 37301:2021 (sistemas de gestión del cumplimiento) e ISO 37001:2025 (prevención, detección y respuesta frente al soborno). El fraude de Madoff no debe confundirse automáticamente con un caso de soborno, pero estas normas permiten analizar ética, controles, supervisión y responsabilidad de la dirección.

    1. La reputación no sustituye la evidencia.
    2. Los controles deben ser independientes y proporcionales a los riesgos.
    3. Las advertencias deben investigarse de manera rigurosa.
    4. Los documentos solo valen cuando representan hechos verificables.
    5. Se necesitan mecanismos capaces de detectar irregularidades incluso cuando involucran a quienes ocupan posiciones de autoridad.

    Un sistema de gestión no es eficaz solo porque existan procedimientos escritos: su eficacia se demuestra con resultados, controles y evidencias.

    El peligro de confiar demasiado en una sola persona

    Esto no es exclusivo del sector financiero: ocurre en empresas industriales, organizaciones de servicios e instituciones públicas. Algunas personas acumulan tanta autoridad que sus decisiones dejan de cuestionarse. Los procedimientos se flexibilizan por confianza en su experiencia, las verificaciones se reducen porque nunca hubo problemas y las advertencias se interpretan como exageraciones o ataques personales.

    Los controles no se diseñan solo para personas poco confiables: existen porque nadie está exento de errores, malas decisiones o fraude. La fortaleza institucional aparece cuando los controles funcionan independientemente de quién ocupe el cargo.

    Una advertencia para las empresas modernas

    Las condiciones que facilitaron este fraude pueden aparecer hoy: dependencia excesiva de ciertos directivos, ausencia de verificaciones independientes, controles insuficientes y falta de respuesta ante advertencias. La tecnología permite sistemas de análisis cada vez más avanzados, pero tener información no garantiza interpretarla bien, y los controles automatizados también fallan con datos manipulados o resultados sin examen crítico.

    Prevenir el fraude exige liderazgo ético, independencia, competencia profesional y cultura de cumplimiento, además de disposición para cuestionar resultados extraordinarios. Cuando una actividad parece demasiado estable, demasiado rentable o demasiado perfecta, puede ser necesario investigar a fondo. La ausencia de problemas visibles puede significar, simplemente, que todavía no se hicieron las preguntas adecuadas.

    Conclusión: la confianza necesita evidencias

    Madoff no usó una tecnología desconocida ni un mecanismo particularmente complejo, sino un esquema conocido desde hacía décadas. Lo extraordinario fue sostenerlo tanto tiempo dentro de uno de los sistemas financieros más supervisados del mundo. Su reputación abrió puertas, sus resultados aparentes generaron confianza, los registros falsos dieron imagen de legitimidad y las fallas de control impidieron que las alertas llevaran a descubrir el fraude a tiempo.

    Una organización sólida no es aquella cuyos responsables nunca son cuestionados, sino la que dispone de mecanismos para comprobar sus afirmaciones, identificar irregularidades y actuar ante las señales de riesgo.

    Bernie Madoff demostró que una mentira puede mantenerse durante décadas cuando la reputación pesa más que las evidencias.

    La confianza puede construir una relación empresarial, pero solamente la evidencia puede demostrar que esa confianza está justificada.

    MundoCalidadHistoria empresarial, auditoría, ética, control interno y gestión de riesgos.
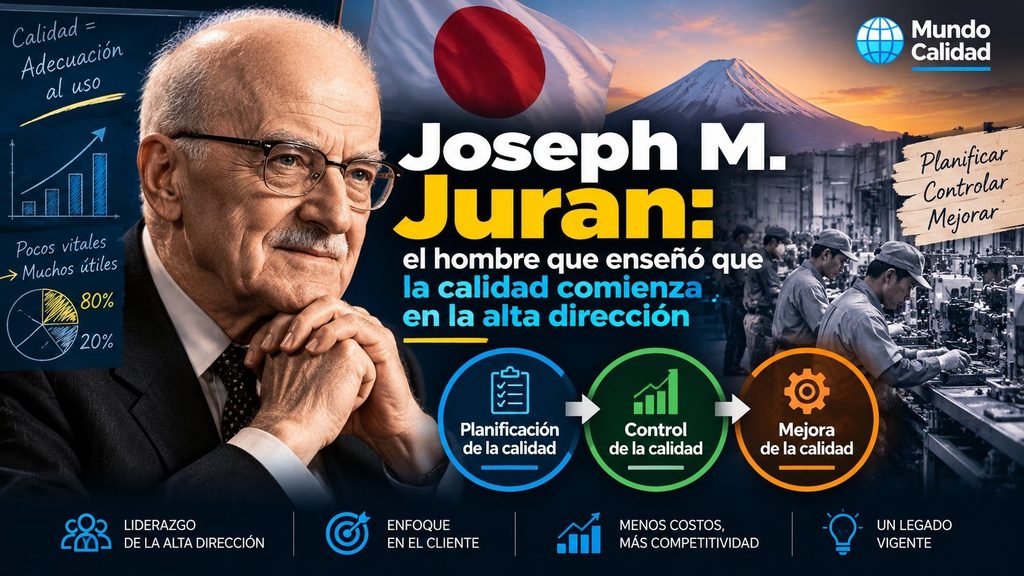
  • Joseph M. Juran: el hombre que enseñó que la calidad comienza en la alta dirección

    Mientras muchas empresas consideraban que la calidad era responsabilidad de los inspectores y los trabajadores, un ingeniero nacido en Rumania defendía una idea que cambiaría la administración empresarial: los problemas de calidad no podían resolverse únicamente en las fábricas. Era necesario transformar la manera en que los directivos planificaban, controlaban y mejoraban sus organizaciones.


    Joseph M. Juran: la calidad comienza en la alta dirección

    MUNDO CALIDAD · HISTORIAS QUE TRANSFORMARON LA GESTIÓN

    Joseph M. Juran: la calidad comienza en la alta dirección

    Mientras muchas empresas creían que la calidad era cosa de inspectores y trabajadores, un ingeniero nacido en Rumania defendió que los problemas no se resolvían solo en las fábricas: había que transformar cómo planifican, controlan y mejoran los directivos.

    Planificarhacer las cosas bien desde el principio
    Controlarmantener los resultados
    Mejoraravanzar a un desempeño superior
    1. 1904Nace en Brăila, Rumania (24 de diciembre).
    2. 1912Llega a Minneapolis con su familia.
    3. 1924Ingeniero eléctrico; entra a Western Electric.
    4. 1951Publica el Quality Control Handbook.
    5. 1954Viaja a Japón invitado por JUSE.
    6. 1979Funda el Juran Institute.
    7. 2008Fallece el 28 de febrero, a los 103 años.

    El hombre que cambió la responsabilidad de la calidad

    Durante gran parte del siglo XX, los trabajadores fabricaban, los supervisores controlaban, los inspectores detectaban defectos y los directivos miraban sobre todo costos, ventas y resultados financieros. Ante un problema de calidad, se reforzaban las inspecciones, se exigía más atención a los operarios o se corregía el producto. Joseph Moses Juran cuestionó esa forma de administrar: los defectos no nacían solo de errores individuales, sino de decisiones previas a la fabricación, como especificaciones incorrectas, procesos mal diseñados, falta de capacitación, proveedores inadecuados o planificación deficiente.

    La calidad no puede ser responsabilidad exclusiva de quienes fabrican o inspeccionan: debe ser responsabilidad directa de la alta dirección.

    ¿Quién fue Joseph M. Juran?

    Nació el 24 de diciembre de 1904 en Brăila, Rumania, en una familia de origen judío que emigró a Estados Unidos: en 1912 llegó a Minneapolis, Minnesota. Su infancia estuvo marcada por las dificultades económicas y por trabajar desde pequeño, lo que forjó una personalidad disciplinada, práctica y orientada a resolver problemas. Estudió en la Universidad de Minnesota, donde obtuvo el título de ingeniería eléctrica en 1924, y ese año entró a Western Electric, vinculada al sistema telefónico estadounidense.

    Western Electric: donde empezó su revolución

    En los años 20, Western Electric fabricaba equipos y componentes que exigían alta precisión y confiabilidad: una pieza defectuosa podía afectar equipos complejos y el servicio. En la planta de Hawthorne, cerca de Chicago, Juran conoció los primeros desarrollos del control estadístico, con figuras como Walter A. Shewhart, y aprendió a usar herramientas estadísticas para identificar problemas, estudiar variaciones y mejorar procesos. Con el tiempo vio algo que cambió su pensamiento:

    Las herramientas técnicas ayudan a controlar procesos, pero no bastan cuando el problema nace en las decisiones administrativas.

    Una empresa con inspectores competentes y métodos avanzados seguiría con mala calidad si la dirección fijaba especificaciones erróneas, no daba recursos o ignoraba problemas recurrentes. Había que llevar la calidad más allá de las áreas técnicas e involucrar a quienes decidían.

    La gran pregunta: ¿quién es responsable de los defectos?

    Imaginemos un fabricante de electrodomésticos cuyos clientes reclaman porque ciertos componentes fallan pronto. La dirección exige más cuidado, aumenta las inspecciones y sanciona errores, pero los problemas siguen. La causa podría ser un material de baja calidad elegido por compras, un diseño inadecuado o equipos sin mantenimiento, condiciones que los trabajadores no tienen autoridad para cambiar. Para Juran, muchos problemas venían del sistema de gestión y requerían decisiones directivas. La calidad dejó de verse como inspección y empezó a reconocerse como una función de gestión: dirigir una empresa también es dirigir su calidad.

    1951: el manual que transformó la gestión de la calidad

    En 1951 publicó la primera edición del Quality Control Handbook, referencia para profesionales, ingenieros y directivos. No presentaba solo técnicas de inspección y herramientas estadísticas: reunía conocimientos y métodos para abordar la calidad de forma sistemática, con procesos organizados, responsabilidades definidas y objetivos ligados a las necesidades del cliente y a las decisiones empresariales. Con los años se amplió y actualizó hasta ser una de las obras más influyentes del campo. La calidad ya no era una característica del producto terminado, sino el resultado de una cadena de decisiones.

    Japón, 1954: la calidad llega a los directivos

    Tras la guerra, Japón necesitaba reconstruirse, aumentar su productividad y competir internacionalmente. En 1950, Deming había dado conferencias sobre control estadístico; en 1954, Juran viajó invitado por JUSE. Si Deming difundió conocimientos estadísticos y una filosofía de transformación, Juran puso el acento en las responsabilidades administrativas de la calidad y habló a gerentes y altos responsables: la calidad debía entrar en la planificación, la organización del trabajo y las decisiones estratégicas. No bastaba enseñar a inspectores a detectar defectos; los directivos debían entender cómo prevenirlos. La transformación japonesa tuvo muchas causas y protagonistas (empresarios, ingenieros, trabajadores, instituciones y especialistas como Deming y Juran), pero la contribución de Juran fue clave para consolidar que la calidad se administra desde los niveles más altos.

    La Trilogía de Juran

    Su modelo más conocido organiza la gestión de la calidad en tres procesos relacionados.

    1Planificación de la calidadAntes de fabricar o prestar un servicio: identificar clientes y necesidades, traducirlas en características del producto, fijar objetivos, diseñar procesos capaces de lograrlos y transferir los planes a quienes los ejecutan. La calidad no debe improvisarse en la producción.
    2Control de la calidadEvaluar el desempeño real, compararlo con los objetivos y actuar ante diferencias. Si un proceso debe mantener una tasa de defectos dentro de ciertos límites, se mide, se investigan las desviaciones y se adoptan medidas. Mantiene la estabilidad, pero un proceso estable puede seguir dando resultados insatisfactorios.
    3Mejora de la calidadLograr avances significativos: identificar problemas crónicos, analizar causas y desarrollar soluciones. Una tasa estable de devoluciones puede esconder pérdidas importantes. Juran pedía administrar la mejora con proyectos, responsabilidades, recursos y seguimiento.
    Planificación para fijar el rumbo, control para mantener los resultados y mejora para avanzar.

    El principio de Pareto: concentrarse en lo que más importa

    Vilfredo Pareto había observado una distribución desigual de la riqueza. Juran ayudó a popularizar su aplicación a la calidad con la distinción entre los “pocos vitales” y los “muchos triviales” (luego “muchos útiles”): una proporción pequeña de causas suele explicar buena parte de los efectos. Suele resumirse en la regla 80/20, pero no es una ley matemática universal: no todos los problemas siguen exactamente esa proporción, y su utilidad es ayudar a fijar prioridades. Un ejemplo con 100 reclamaciones en un mes:

    80 % 45301510 RetrasosErrores pedidoFacturaciónOtras 75 %

    Los retrasos en entregas (45) y los errores en pedidos (30) suman el 75 % de las reclamaciones.

    En lugar de repartir recursos por igual, la empresa priorizaría investigar esos dos grupos. Eso no es ignorar los demás: es orientar los esfuerzos hacia las oportunidades más relevantes. El análisis de Pareto se extendió a la industria, los servicios, la logística y el mantenimiento, y sigue siendo una herramienta básica.

    El costo de la mala calidad

    Juran impulsó el análisis económico de la calidad. En una fábrica de muebles, una mesa defectuosa no cuesta solo el material desperdiciado: hay reparaciones, transporte, mano de obra adicional, retrasos, devoluciones, atención de reclamaciones y la pérdida de confianza de los clientes, más difícil de medir. Al expresar los problemas en el lenguaje de la dirección (costos, pérdidas, productividad y rentabilidad), hizo que los directivos comprendieran su impacto. La mala calidad consume recursos, reduce la eficiencia y puede dañar la reputación. Invertir en prevención, capacitación y mejora puede dar beneficios económicos, aunque cada inversión debe evaluarse según sus circunstancias y resultados.

    La calidad como adecuación al uso

    Su definición más conocida es fitness for use: un producto o servicio debe ser apropiado para las necesidades reales de quien lo usa. Un producto puede cumplir especificaciones técnicas y no satisfacer al cliente. Una computadora de excelente acabado pensada para entornos industriales no sirve si no resiste las temperaturas o vibraciones donde se usará; un servicio ejecutado conforme a un procedimiento puede quedarse corto si no responde a lo que el usuario necesita. La calidad no se evalúa solo desde el fabricante, sino desde la experiencia del cliente.

    Juran y Deming: enfoques complementarios

    DemingComprender los sistemas, estudiar la variación, transformar el liderazgo y construir una cultura de aprendizaje.
    JuranPlanificación, control y mejora como procesos administrativos; compromiso directo de la alta dirección y consecuencias económicas de la mala calidad.

    Ambos eran estadounidenses, influyeron en Japón y cuestionaron la dependencia de la inspección final. Sus diferencias no los vuelven opuestos: muestran dimensiones distintas de un mismo desafío. La calidad exige conocimiento técnico y capacidad de gestión.

    El Juran Institute y la calidad en los servicios

    En 1979 fundó el Juran Institute para difundir métodos de gestión de la calidad mediante capacitación, consultoría y formación, convencido de que debía enseñarse y administrarse de forma sistemática y de que hacían falta capacidades en toda la organización, en especial entre los directivos. Así ayudó a profesionalizar la gestión de la calidad y a ampliarla más allá de la fábrica. En un hospital, la calidad no depende solo de la competencia individual, sino de la coordinación entre áreas, los recursos, los protocolos y la comunicación; en una institución educativa, de la planificación académica, la evaluación y el desarrollo docente; en la logística, de las rutas, los inventarios y el cumplimiento de compromisos. En todos, la dirección define objetivos, da recursos, evalúa resultados y desarrolla mejoras.

    Juran e ISO 9001

    Juran no escribió ISO 9001 y su Trilogía no es un conjunto de requisitos de certificación, pero hay relaciones conceptuales con ISO 9001:2015.

    • 5.1
      Liderazgo y compromisoLa alta dirección asume la responsabilidad de la calidad: promueve el enfoque a procesos, asegura recursos y apoya la eficacia del sistema.
    • 6.2
      Objetivos y planificaciónLa planificación es central en la Trilogía; la norma pide fijar objetivos pertinentes y planificar cómo lograrlos.
    • 7.2
      CompetenciaDesarrollar conocimientos y capacidades de quienes afectan el desempeño y la eficacia del sistema.
    • 9.1
      Seguimiento y mediciónEl control exige evaluar resultados y compararlos con los objetivos; la norma pide determinar qué medir y analizar la información.
    • 10.3
      Mejora continuaLa mejora, tercer componente de la Trilogía, mejora la conveniencia, adecuación y eficacia del sistema.

    Implementar un sistema de gestión es mucho más que elaborar documentos: es administrar procesos, fijar responsabilidades, evaluar resultados y promover mejoras reales.

    Siete errores que Juran ayudó a identificar

    1. Creer que la calidad es responsabilidad exclusiva del inspector: la inspección no sustituye una buena planificación.
    2. Exigir resultados sin dar recursos.
    3. Intentar mejorar todo a la vez, en lugar de priorizar.
    4. Corregir defectos sin investigar sus causas, de modo que se repiten.
    5. Ver la calidad solo como un gasto, cuando la prevención y la mejora pueden reducir pérdidas.
    6. Confundir cumplir especificaciones con satisfacer al cliente.
    7. Creer que se mejora sin proyectos organizados, con objetivos, responsables, métodos y seguimiento.

    Siete preguntas para las empresas de hoy

    1. ¿La alta dirección participa realmente en la gestión de la calidad?
    2. ¿Conocemos las necesidades reales de nuestros clientes?
    3. ¿Medimos el costo de nuestros problemas: defectos, devoluciones, retrasos y reprocesos?
    4. ¿Sabemos cuáles son nuestros problemas prioritarios?
    5. ¿Nuestros procesos se diseñaron para lograr los resultados esperados?
    6. ¿Hacemos proyectos de mejora con resultados verificables?
    7. ¿Desarrollamos las capacidades de responsables y trabajadores?

    El legado: más de un siglo dedicado a la calidad

    Juran falleció el 28 de febrero de 2008, a los 103 años. Nació cuando la producción industrial moderna se estaba formando y vivió la fabricación en serie, las guerras mundiales, la reconstrucción japonesa y el crecimiento de la economía global. Publicó libros, dio conferencias, asesoró organizaciones y ayudó a formar generaciones de profesionales. Pero su gran contribución fue cambiar cómo las empresas entendían la calidad: los resultados no dependen solo de inspeccionar lo terminado, sino de decisiones tomadas en toda la organización, y sobre todo por quienes la dirigen.

    La lección de Mundo Calidad

    La calidad no empieza cuando un trabajador ejecuta una tarea, sino cuando la dirección decide cómo debe funcionar la organización: cuando se identifican las necesidades de los clientes, se fijan objetivos realistas, se diseñan procesos adecuados, se dan recursos, se evalúan resultados y se decide mejorar. Una empresa puede contratar inspectores, comprar equipos de medición, escribir procedimientos y hacer auditorías, pero si la dirección no participa, el sistema puede quedar en una estructura documental sin capacidad de transformar resultados. Juran entendió que la calidad debía hablar el lenguaje de la administración: estrategia, costos, productividad, satisfacción del cliente y competitividad.

    La calidad tampoco se delega por completo: los especialistas asesoran, los auditores evalúan y los trabajadores ejecutan y proponen mejoras, pero a la alta dirección le toca crear las condiciones para que el sistema funcione. Obtener un certificado no garantiza la excelencia, ni tener procedimientos documentados significa que se esté mejorando. La verdadera calidad se ve en la capacidad de comprender a los clientes, gestionar procesos, prevenir problemas y lograr mejores resultados.

    Planificar para alcanzar la calidad. Controlar para mantener los resultados. Mejorar para avanzar hacia un desempeño superior.Joseph Juran ayudó a demostrar que la calidad no es simplemente una cuestión técnica: es, ante todo, una responsabilidad de gestión. Por eso su pensamiento sigue siendo relevante en el siglo XXI.
    Nota editorial: las relaciones con ISO 9001 son comparaciones conceptuales. No implican que Juran haya redactado la norma ni que sus métodos sean requisitos obligatorios de certificación.
    Fuentes y referencias
    Juran, J. M. (1951). Quality Control Handbook. McGraw-Hill.
    Juran, J. M. (1964). Managerial Breakthrough. McGraw-Hill.
    Juran, J. M. (1988). Juran on Planning for Quality. Free Press.
    Juran Institute: juran.com
    American Society for Quality (ASQ): asq.org
    ISO 9001:2015, Sistemas de gestión de la calidad. Requisitos.

    Mundo Calidad — Historias que transformaron la gestión empresarial y nos recuerdan que la excelencia comienza con decisiones responsables, procesos bien administrados y una cultura de mejora continua.

  • Google Glass: cuando estar adelantado al futuro no significa que el mercado esté preparado

    En 2012, Google mostró al mundo algo que parecía sacado de una película de ciencia ficción.

    Unas gafas capaces de colocar información digital delante de nuestros ojos.

    Sin sacar el teléfono del bolsillo.


    Google Glass: adelantado al futuro, sin mercado preparado

    Google Glass

    Cuando estar adelantado al futuro no significa que el mercado esté preparado.

    1. Abril 2012Google presenta públicamente Project Glass.
    2. Junio 2012En Google I/O, Sergey Brin muestra Glass con paracaidistas que transmiten en vivo.
    3. 2013Programa Glass Explorer: los primeros usuarios pagan unos USD 1.500.

    En 2012, Google mostró algo que parecía de ciencia ficción: unas gafas capaces de poner información digital delante de nuestros ojos, sin sacar el teléfono del bolsillo. Caminar recibiendo indicaciones, tomar una foto con solo mirar, grabar video, leer mensajes, buscar en Internet con la voz. La computadora ya no estaría sobre un escritorio, ni siquiera en nuestra mano: estaría frente a nuestros ojos.

    Pocos años después, las gafas que prometían transformar nuestra relación con la tecnología prácticamente habían desaparecido del mercado de consumo. Decir que “Google Glass fracasó” es quedarse corto: fue un experimento extraordinario sobre innovación, clientes, expectativas, privacidad, diseño y aceptación social.

    ¿Que podamos fabricar un producto significa que el cliente está preparado para usarlo?

    El día en que Google mostró el futuro

    La idea de Project Glass era ambiciosa: acceder a información sin apartarnos del mundo que nos rodea. En lugar de mirar hacia abajo para consultar el teléfono, la información aparecería dentro del campo visual. Y Google sabía convertir la visión en espectáculo. Los paracaidistas de Google I/O parecían decir que aquello no era solo un prototipo, que el futuro ya estaba aquí. Los medios hablaron, los aficionados querían probarlo y las fotos de personas con Glass circularon por todas partes. Google consiguió lo que todo departamento de marketing desea: mucha expectativa.

    Una computadora colocada en el rostro

    Glass no era simplemente otro dispositivo: intentaba cambiar la manera de interactuar con la información. Cuando una empresa mejora un producto conocido, el cliente ya sabe más o menos cómo usarlo; un auto nuevo sigue siendo un auto. Pero al crear una categoría distinta aparece un desafío adicional: el cliente también tiene que aprender qué lugar ocupará ese producto en su vida.

    Glass incorporaba una pequeña pantalla frente al ojo, cámara, micrófono, conectividad y controles. Tecnológicamente era fascinante. Pero la pregunta de fondo no era si funcionaba, sino cómo sería vivir con algo así.

    Los primeros usuarios pagaron por entrar al futuro

    Con el programa Glass Explorer, personas seleccionadas se volvieron usuarios tempranos por unos USD 1.500. No era un producto convencional para millones de consumidores, sino una etapa experimental, y daba información invaluable: hay una enorme diferencia entre probar un producto en un laboratorio y ver qué pasa cuando sale a la calle. El laboratorio dice cuánto dura la batería, si la cámara funciona o si la pantalla muestra bien la información. El mundo real pregunta otras cosas:

    • ¿La gente quiere usarlo?
    • ¿Se siente cómoda?
    • ¿Los demás se sienten cómodos alrededor de quien lo usa?
    • ¿Es socialmente aceptable?
    • ¿Genera confianza?

    El producto funcionaba. El contexto era el problema.

    Imaginemos una conversación entre dos personas, y una lleva Glass. La otra ve una pequeña cámara apuntando más o menos hacia ella y surge la duda: ¿me está grabando? Quizá no, pero la duda ya existe. Los smartphones también tienen cámara, pero sabemos cuándo alguien levanta uno para grabarnos. Con unas gafas, esa señal social es mucho menos evidente, porque el dispositivo está siempre frente al rostro.

    Entró en juego la experiencia de quienes no habían comprado el producto.

    Es una idea clave para la calidad. Solemos pensar en el usuario como quien compra y usa el producto, pero algunos productos afectan también a terceros:

    • cámaras
    • vehículos autónomos
    • drones
    • reconocimiento facial
    • inteligencia artificial
    • dispositivos médicos
    • plataformas digitales

    En todos existe una segunda categoría de personas: las que no eligieron usar el producto, pero igualmente son afectadas por él. Google Glass hizo visible ese problema mucho antes de que fuera una discusión cotidiana.

    Cuando la privacidad se vuelve un requisito del producto

    Glass llegó en un momento muy sensible para la privacidad digital, y una cámara permanente generaba inquietud. Algunos establecimientos restringieron su uso, hubo debates sobre cines, bares y casinos, e incluso surgió un término despectivo para ciertos usuarios: “Glasshole”. Era una señal cultural, y las señales culturales importan: un producto puede cumplir sus especificaciones técnicas y aun así generar rechazo.

    Esto plantea una pregunta profunda para la gestión de la calidad: ¿quién define realmente los requisitos de un producto? Ingeniería define los técnicos, marketing los comerciales y la dirección los financieros. Pero el mercado agrega requisitos que quizá nunca estuvieron en el documento de diseño:

    • aceptación social
    • confianza
    • privacidad
    • comodidad
    • estética
    • percepción
    • contexto
    Un producto puede aprobar todas las pruebas internas y fracasar precisamente en aquellas variables que…
  • Barry Marshall: el médico que bebió bacterias para demostrar su teoría

    Durante décadas, millones de personas con úlceras estomacales escucharon explicaciones parecidas.


    Barry Marshall: el médico que bebió bacterias para demostrar su teoría
    Historia de la ciencia · Mundo Calidad

    Barry Marshall: el médico que bebió bacterias para demostrar su teoría

    Durante décadas, millones de personas con úlceras estomacales escucharon explicaciones parecidas.

    Estrés.

    Comidas irritantes.

    Demasiado ácido.

    Un estilo de vida inadecuado.

    La medicina podía reducir la acidez y aliviar los síntomas, pero las úlceras frecuentemente regresaban.

    Entonces, a comienzos de la década de 1980, dos médicos australianos comenzaron a considerar una posibilidad que parecía difícil de aceptar:

    ¿Y si una de las principales causas de las úlceras no fuera el estrés, sino una infección?

    La idea contradecía buena parte del pensamiento médico de la época.

    Y uno de aquellos investigadores terminaría haciendo algo extraordinario para demostrar que estaban ante algo importante:

    bebió deliberadamente un cultivo de bacterias.

    Su nombre era Barry Marshall.

    Una bacteria donde supuestamente no debía estar

    La historia comenzó en el Royal Perth Hospital, en Australia.

    El patólogo J. Robin Warren había observado algo extraño en biopsias tomadas del estómago de algunos pacientes.

    Había pequeñas bacterias curvas adheridas a la mucosa gástrica.

    Y Warren notó además algo importante: alrededor de aquellas bacterias aparecían signos de inflamación.

    Barry Marshall, entonces un joven médico, se interesó por sus observaciones.

    Los dos comenzaron a investigar.

    En un estudio con biopsias de pacientes sometidos a gastroscopia consiguieron encontrar una fuerte asociación entre aquellas bacterias, la gastritis y la enfermedad ulcerosa.

    Pero había un problema.

    La idea chocaba con una creencia muy extendida.

    El estómago parecía un lugar imposible para una bacteria

    El estómago humano contiene un ambiente extremadamente ácido.

    Por eso, durante mucho tiempo resultaba difícil imaginar que una bacteria pudiera vivir allí de manera persistente y, además, provocar una enfermedad.

    Marshall y Warren sostenían precisamente eso.

    La bacteria —que posteriormente recibiría el nombre de Helicobacter pylori— podía colonizar el estómago y producir inflamación crónica.

    Sus resultados comenzaron a acumularse.

    Pero convencer a la comunidad médica no fue sencillo.

    Muchos especialistas consideraban que las bacterias podían ser simplemente organismos inofensivos presentes en pacientes que ya tenían problemas gástricos.

    En otras palabras:

    correlación no significaba necesariamente causalidad.

    Marshall necesitaba evidencia más convincente.

    Primero intentaron demostrarlo con animales

    Una de las maneras clásicas de demostrar que un microorganismo provoca una enfermedad consiste en infectar experimentalmente un organismo susceptible y observar qué sucede.

    Marshall intentó desarrollar un modelo animal.

    No funcionó como esperaba.

    Y entonces decidió utilizar un organismo diferente.

    Él mismo.

    El experimento

    Era 1984.

    Antes de comenzar, Marshall se sometió a una endoscopia para comprobar que su estómago no presentaba gastritis y que no estaba infectado por la bacteria.

    Después cultivó Helicobacter pylori procedente de un paciente.

    Y bebió el cultivo.

    No sabía exactamente qué ocurriría.

    Durante los primeros días se sintió relativamente bien.

    Pero poco después comenzaron los síntomas.

    Náuseas.

    Malestar.

    Vómitos.

    Y un fuerte olor en el aliento que incluso su familia comenzó a notar.

    Marshall volvió a someterse a estudios.

    Las biopsias mostraron algo fundamental:

    la bacteria había colonizado su estómago y había desarrollado gastritis.

    Había conseguido reproducir experimentalmente una parte esencial de la enfermedad en una persona previamente sana.

    Él mismo.

    Pero hay un detalle importante

    La historia suele resumirse diciendo:

    “Barry Marshall bebió bacterias y se provocó una úlcera.”

    Es una versión atractiva, pero no es completamente precisa.

    El experimento demostró directamente que Helicobacter pylori podía infectar un estómago sano y provocar gastritis aguda.

    Marshall no esperó durante meses o años para comprobar si finalmente desarrollaría una úlcera.

    Después de documentar la infección y los cambios en su estómago, recibió tratamiento.

    La relación entre H. pylori y la enfermedad ulcerosa se consolidaría mediante muchos otros estudios clínicos, epidemiológicos y terapéuticos.

    Y esos estudios mostrarían algo todavía más importante.

    Si eliminaban la bacteria, las úlceras dejaban de regresar

    Hasta entonces, muchos tratamientos estaban concentrados principalmente en reducir la producción de ácido.

    El problema era que los pacientes podían mejorar y posteriormente volver a desarrollar la enfermedad.

    Marshall, Warren y otros investigadores comenzaron a demostrar que cuando se eliminaba H. pylori mediante tratamiento antibiótico, las posibilidades de recurrencia de determinadas úlceras disminuían de manera extraordinaria.

    Aquello transformó el enfoque.

    Ya no se trataba únicamente de controlar el ácido.

    Había que tratar la infección.

    Una enfermedad que durante años podía convertirse en un problema crónico pasó, en muchos casos relacionados con H. pylori, a ser tratable mediante la erradicación de la bacteria.

    La medicina terminó aceptando la evidencia

    La resistencia no desapareció inmediatamente.

    Durante los años siguientes continuaron acumulándose investigaciones.

    Finalmente, la relación entre Helicobacter pylori, la gastritis y gran parte de la enfermedad ulcerosa quedó firmemente establecida.

    Lo que inicialmente parecía improbable terminó convirtiéndose en conocimiento médico aceptado.

    Y más de veinte años después de aquellas primeras investigaciones llegó uno de los mayores reconocimientos científicos posibles.

    El Nobel

    El 3 de octubre de 2005, el Instituto Karolinska anunció el Premio Nobel de Fisiología o Medicina.

    Los ganadores fueron:

    Barry J. Marshall y J. Robin Warren.

    La motivación oficial fue su descubrimiento de:

    “la bacteria Helicobacter pylori y su papel en la gastritis y la enfermedad ulcerosa péptica”.

    Aquella bacteria que muchos habían considerado irrelevante había cambiado la comprensión de una de las enfermedades gastrointestinales más comunes.

    Una historia que no pertenece solamente a Barry Marshall

    El espectacular experimento de Marshall suele dominar los titulares.

    Pero reducir toda la historia a un hombre bebiendo bacterias sería injusto.

    Robin Warren había realizado la observación fundamental.

    Fue él quien encontró aquellas bacterias curvas en las biopsias gástricas y reconoció su asociación con la inflamación.

    Marshall ayudó posteriormente a cultivarlas, investigarlas y demostrar su importancia clínica.

    El descubrimiento fue el resultado de la combinación de:

    observación + hipótesis + experimentación + evidencia clínica.

    Y por eso el Nobel fue otorgado a ambos.

    La verdadera revolución fue cambiar la pregunta

    Durante mucho tiempo, la medicina preguntaba:

    ¿Cómo podemos reducir el ácido y controlar la úlcera?

    Marshall y Warren ayudaron a introducir otra pregunta:

    ¿Qué está causando realmente la enfermedad?

    Parece una diferencia pequeña.

    Pero cambiar la pregunta puede cambiar completamente la solución.

    Si el problema era solamente el exceso de ácido, el tratamiento debía controlar el ácido.

    Si existía una infección bacteriana detrás de muchos casos, entonces era necesario eliminar la bacteria.

    El diagnóstico de la causa modificó el tratamiento.

    La lección de Mundo Calidad

    La historia de Barry Marshall y Robin Warren contiene una enseñanza que va mucho más allá de la medicina.

    En cualquier organización puede ocurrir lo mismo.

    Un problema aparece repetidamente.

    Se corrige.

    Desaparece durante un tiempo.

    Y después vuelve.

    Entonces se vuelve a corregir.

    Pero quizás estamos tratando el síntoma y no la causa.

    En gestión de calidad existe una diferencia fundamental entre:

    corregir un problema
    eliminar la causa que permite que vuelva a ocurrir.

    Durante años, reducir el ácido podía aliviar determinados síntomas y ayudar a cicatrizar las úlceras.

    Pero cuando Helicobacter pylori estaba involucrada, la infección podía permanecer.

    La gran transformación ocurrió cuando la investigación permitió identificar y tratar una causa subyacente.

    Eso mismo sucede en una empresa.

    Una devolución puede reemplazarse.

    Una máquina puede reiniciarse.

    Un producto defectuoso puede descartarse.

    Una queja puede cerrarse.

    Pero si nadie pregunta “¿por qué ocurrió?”, el problema puede regresar.

    La mejora comienza cuando dejamos de conformarnos con solucionar lo visible y buscamos comprender el sistema que lo produjo.

    Marshall y Warren hicieron precisamente eso.

    Observaron algo que otros habían visto.

    Se hicieron una pregunta diferente.

    Reunieron evidencia.

    Desafiaron una explicación aceptada.

    Y terminaron cambiando la medicina.

    A veces, una gran transformación comienza con algo aparentemente insignificante observado bajo un microscopio.

    Y con alguien dispuesto a preguntar:

    “¿Y si la causa que todos damos por cierta no es realmente la causa?”

  • La computadora de 2.000 años encontrada en el fondo del mar


    La computadora de 2.000 años encontrada en el fondo del mar | Mundo Calidad
    Mundo Calidad
    Calidad que inspira historias

    EL MECANISMO DE ANTICITERA

    La computadora de 2.000 años encontrada en el fondo del mar

    El artefacto que cambió lo que creíamos saber sobre la tecnología del mundo antiguo.

    En el año 1900, un grupo de buzos griegos buscaba esponjas en el Mediterráneo cuando una tormenta los obligó a refugiarse cerca de una pequeña isla situada entre Creta y el Peloponeso. La isla se llamaba Anticitera.

    Uno de los buzos descendió. Cuando regresó a la superficie contó algo extraordinario: en el fondo del mar había visto lo que parecían ser cuerpos humanos y caballos. No eran cadáveres. Eran estatuas. Acababan de encontrar los restos de un antiguo naufragio romano cargado de objetos que habían permanecido bajo el agua durante aproximadamente dos mil años.

    Durante los meses siguientes recuperaron estatuas, cerámicas, monedas y joyas. Pero entre todos aquellos tesoros apareció algo aparentemente mucho menos impresionante: un bloque corroído de bronce y madera. Parecía poco más que un fragmento deteriorado, hasta que alguien observó algo en su interior.

    Había engranajes.

    Y no eran unos pocos. Formaban parte de una máquina de una complejidad que nadie esperaba encontrar en un objeto del mundo antiguo. Había comenzado uno de los mayores misterios de la historia de la tecnología.

    Ubicación de la isla de Anticitera Esquema del sur de Grecia: la pequeña isla de Anticitera se encuentra entre el Peloponeso, al norte, y Creta, al sur. Peloponeso Citera Anticitera naufragio hallado en 1900 Creta Mar Mediterráneo
    Un refugio durante la tormentaLa pequeña isla de Anticitera, entre el Peloponeso y Creta, donde los buzos de esponjas encontraron el naufragio. Mapa esquemático, no a escala.

    Una máquina que no debería estar allí

    El objeto terminó siendo conocido como el mecanismo de Anticitera. Sus restos fueron trasladados al Museo Arqueológico Nacional de Atenas, y durante años fue difícil comprender exactamente qué era.

    El agua salada había destruido gran parte del mecanismo. La madera prácticamente había desaparecido, el bronce estaba corroído y el aparato se encontraba fragmentado. Sin embargo, los investigadores podían observar algo extraordinario: ruedas dentadas de bronce cuidadosamente fabricadas. No estaban frente a un simple instrumento. Era una máquina, y una máquina sorprendentemente sofisticada.

    1. S. II–I a. C.Construcción del mecanismoDatación aproximada; su origen exacto sigue siendo investigado.
    2. Hace ≈ 2.000 añosEl naufragioEl barco se hunde cerca de Anticitera con su carga, incluida la máquina.
    3. 1900Los buzos de esponjasUna tormenta los lleva hasta el lugar del naufragio.
    4. Meses despuésRecuperaciónEstatuas, cerámicas, monedas, joyas… y un bloque corroído de bronce y madera.
    5. Siglo XXRadiografíasAparecen engranajes ocultos bajo las capas de corrosión.
    6. DespuésTomografías de alta resoluciónSe reconstruye el funcionamiento y se leen inscripciones casi invisibles.
    Dos mil años de silencio y un siglo de investigaciónDel taller helenístico al fondo del mar, y del fondo del mar a los laboratorios de imagen.

    ¿Qué hacía?

    Tras décadas de radiografías, fotografías, modelos matemáticos y tomografías de alta resolución, los científicos reconstruyeron su funcionamiento. El mecanismo estaba diseñado para representar y calcular ciclos astronómicos: mediante una compleja combinación de engranajes relacionaba los movimientos del Sol y de la Luna con calendarios, e incorporaba información sobre eclipses.

    En la parte posterior había escalas asociadas con el ciclo metónico, de aproximadamente 19 años, que relaciona los meses lunares con el año solar, y con el ciclo de Saros, de aproximadamente 18 años, que representa la repetición periódica de los eclipses. El usuario giraba el mecanismo y observaba cómo los indicadores se desplazaban sobre sus escalas. En términos modernos, una calculadora astronómica mecánica.

    Caras del mecanismo: frente y dorso El frente muestra un gran dial con el zodíaco y el calendario, con indicadores del Sol y la Luna. El dorso muestra dos espirales: arriba el ciclo metónico con el calendario de los juegos, abajo el ciclo de Saros de eclipses. Frente Zodíaco y calendario Indicadores del Sol y de la Luna Dorso Ciclo metónico (≈ 19 años) · juegos Ciclo de Saros (≈ 18 años) · eclipses juegos
    Dos caras, varios ciclosReconstrucción simplificada de la disposición de las escalas. Al girar una manivela lateral, todos los indicadores se movían a la vez, cada uno a su propio ritmo.

    Cada vuelta del tiempo mueve todos los indicadores a la vez. Observe cómo el ciclo metónico se cierra a los 19 años y el de Saros a los 223 meses.

    Meses lunares transcurridos0
    Fase de la LunaNueva
    Ciclo metónico (235 meses)0 %
    Ciclo de Saros (223 meses)0 %
    Metónico Saros
    Una calculadora de engranajesSimulación didáctica basada en las relaciones conocidas: 235 meses lunares equivalen a unos 19 años solares (ciclo metónico) y los eclipses se repiten aproximadamente cada 223 meses (Saros). No reproduce el tren de engranajes real.

    ¿Era realmente una computadora?

    Aquí conviene hacer una precisión. El mecanismo suele recibir un título espectacular: “la primera computadora del mundo”. La comparación ayuda a comprender su importancia, pero no significa que funcionara como una computadora electrónica moderna.

    Era una máquina analógica mecánica especializada. Sus engranajes representaban relaciones matemáticas y astronómicas: al mover una parte del sistema, otras ruedas giraban siguiendo relaciones determinadas por el número de dientes de cada engranaje. Por eso algunos investigadores lo describen como una de las máquinas de cálculo analógico más antiguas conocidas. Y eso ya es suficientemente extraordinario.

    Mecanismo de Anticitera

    • Máquina analógica mecánica
    • Engranajes de bronce que representan relaciones numéricas
    • Diseñada para un propósito: ciclos astronómicos
    • El “cálculo” está fijado en el número de dientes

    Computadora moderna

    • Máquina electrónica digital
    • Tiene memoria digital y software
    • Ejecuta programas de propósito general
    • El cálculo cambia según el programa
    Una comparación útil, con maticesLlamarla “computadora” ayuda a dimensionar su ambición, pero su naturaleza es la de una calculadora mecánica especializada.

    Más de treinta engranajes

    Los fragmentos conservados muestran un sistema con decenas de ruedas dentadas. Se han identificado más de treinta engranajes supervivientes, y las reconstrucciones del mecanismo completo incluyen otros que probablemente se perdieron.

    Cada rueda tenía un número específico de dientes, y ese número no era arbitrario: permitía reproducir relaciones matemáticas entre distintos ciclos astronómicos. Los constructores no solo necesitaban metalurgia. Necesitaban astronomía, geometría, matemáticas y mecánica de precisión, y convertir todo ese conocimiento en una máquina física.

    30+engranajes supervivientes identificados
    ≈ 19años del ciclo metónico
    223meses del ciclo de Saros
    Milesde pequeños caracteres griegos grabados
    El mecanismo en cifrasDatos de los fragmentos conservados y de sus escalas.

    Siglos II–I a. C.Una tecnología adelantada a lo que imaginábamos

    El mecanismo suele fecharse entre los siglos II y I antes de nuestra era, aunque la datación exacta y algunos aspectos de su origen siguen en estudio. Fue construido hace alrededor de dos mil años.

    La sorpresa no está en que los griegos conocieran astronomía avanzada; sabemos que poseían conocimientos matemáticos y astronómicos extraordinarios. La sorpresa está en encontrar ese conocimiento convertido en un sistema mecánico de engranajes de enorme sofisticación. Durante mucho tiempo no se conocieron mecanismos conservados de complejidad comparable de aquella época.

    ¿Era una pieza excepcional o parte de una tradición tecnológica de la que apenas sobrevivieron rastros?

    El naufragio conservó algo que normalmente habría desaparecido

    Aquí aparece una paradoja: el mecanismo sobrevivió precisamente porque el barco se hundió. En tierra, un objeto de bronce tenía muchas posibilidades de desaparecer. El metal podía fundirse y convertirse en herramientas, armas, monedas u otros objetos. Durante siglos, innumerables piezas antiguas de metal fueron recicladas.

    Este mecanismo, en cambio, terminó en el fondo del Mediterráneo. Allí quedó protegido, aunque gravemente deteriorado, durante casi dos milenios. El accidente que destruyó el barco terminó preservando parte de su tecnología.

    Si se hubiera quedado en tierra

    1. El bronce tiene valor como materia prima.
    2. Se funde y se reutiliza.
    3. Se convierte en herramientas, armas o monedas.
    4. No queda rastro de la máquina.

    Porque terminó en el mar

    1. El barco naufraga cerca de Anticitera.
    2. El mecanismo queda bajo el agua, lejos de todo reciclaje.
    3. Se corroe, pero no desaparece.
    4. En 1900, vuelve a la superficie.
    La paradoja del naufragioLo que conocemos del pasado depende de lo que logró sobrevivir, no necesariamente de lo que existió.

    El misterio comenzó a revelarse con rayos X

    Durante el siglo XX, nuevas tecnologías permitieron mirar dentro de los fragmentos sin destruirlos. Las radiografías revelaron engranajes ocultos bajo la corrosión, y técnicas de imagen mucho más avanzadas permitieron identificar estructuras internas y estudiar inscripciones casi invisibles.

    Esas inscripciones fueron fundamentales. El mecanismo no solo contenía engranajes: también tenía texto. Miles de pequeños caracteres griegos grabados sobre distintas superficies, algunos de ellos con aspecto de instrucciones o explicaciones sobre el aparato y los fenómenos que representaba. Era como encontrar parte del manual de una máquina de dos mil años.

    Incluso podía representar eclipses

    Los antiguos astrónomos sabían que los eclipses no ocurrían de manera completamente aleatoria: existían ciclos. Uno de ellos era el Saros. Después de aproximadamente 223 meses sinódicos, algo más de 18 años, las configuraciones relacionadas con eclipses vuelven a repetirse de manera aproximada.

    El mecanismo incorporaba ese conocimiento en una escala mecánica que permitía representar los períodos en los que podían producirse eclipses. No era una predicción moderna con coordenadas exactas, pero sí una extraordinaria integración de observación astronómica, matemáticas y tecnología mecánica.

    También aparecía el calendario de los juegos

    Una de las escalas incluía referencias a importantes juegos del mundo griego, entre ellos los Juegos Olímpicos y otros festivales atléticos. El aparato no estaba dedicado únicamente a observar el cielo: conectaba los ciclos astronómicos y calendáricos con la vida social griega. El cielo, el calendario y la sociedad cabían dentro de la misma máquina.

    ¿Quién lo construyó?

    No lo sabemos con certeza, y esa es una de las partes más fascinantes de la historia. Se han propuesto conexiones con distintos centros científicos del mundo helenístico y con tradiciones astronómicas asociadas a figuras como Hiparco. También se ha discutido una posible relación intelectual con la tradición de Arquímedes, de quien fuentes antiguas describen dispositivos capaces de representar movimientos celestes.

    Pero atribuir directamente el mecanismo a una figura famosa sería ir más allá de lo que permite la evidencia disponible. El constructor sigue siendo desconocido. Lo que sí podemos afirmar es que quien diseñó aquella máquina poseía conocimientos extraordinarios.

    El problema de estudiar el pasado

    Nuestro conocimiento del pasado depende de aquello que logró sobrevivir, y eso puede generar una ilusión: si no encontramos una tecnología antigua, podemos pensar que nunca existió. Pero la madera, el hierro o el bronce pueden desaparecer, corroerse o reutilizarse. Un único hallazgo arqueológico puede cambiar radicalmente nuestra percepción de una época.

    Antes del mecanismo de Anticitera era difícil imaginar una máquina de engranajes de semejante complejidad en el mundo helenístico. Después de encontrarla, sabemos que fue posible. La pregunta ahora es cuántas otras existieron.

    Una máquina perdida durante casi dos mil años

    Imagine el momento en que fue construida. Un artesano corta cuidadosamente pequeños dientes en una rueda de bronce. Un matemático determina relaciones numéricas. Un astrónomo aporta observaciones acumuladas durante generaciones. Alguien diseña las escalas; otro graba diminutas instrucciones sobre el metal. Finalmente, todas las piezas se ensamblan.

    El usuario gira una manivela. Los engranajes comienzan a moverse, las agujas recorren las escalas y una pequeña caja mecánica representa el movimiento del cielo.

    Después, por razones que nunca conoceremos del todo, el mecanismo termina a bordo de un barco. Una tormenta o algún otro desastre provoca el naufragio y la máquina desaparece bajo el agua. Pasan cien años. Quinientos. Mil. Dos mil. Hasta que unos buzos que buscaban esponjas llegan al lugar correcto.

    Integración de conocimientos en el mecanismo Un sistema que funciona
    Eso es ingenieríaNinguna de estas disciplinas, por separado, habría producido el mecanismo. La innovación apareció cuando lograron integrarse en una sola máquina.

    La lección de Mundo Calidad

    El mecanismo de Anticitera demuestra algo que también ocurre cuando analizamos organizaciones, tecnologías y procesos:

    No debemos confundir ausencia de evidencia con evidencia de ausencia.

    Durante siglos no conocíamos una máquina semejante de aquella época. Eso no significaba que fuera imposible; simplemente faltaba una pieza de información. En una auditoría, en un análisis de causas o en una revisión de procesos, lo que no aparece en los registros no siempre es lo que no ocurrió.

    También muestra algo todavía más importante: las grandes innovaciones aparecen cuando diferentes conocimientos logran integrarse. El mecanismo necesitaba astronomía, matemáticas, metalurgia, fabricación de precisión y diseño, y necesitaba transformar todo ese conocimiento en un sistema que funcionara. Eso es ingeniería.

    Dos mil años después, seguimos haciendo esencialmente lo mismo: convertir conocimiento en procesos, mecanismos y soluciones capaces de producir resultados predecibles.

    El mecanismo de Anticitera pasó siglos oculto bajo el Mediterráneo. Cuando finalmente volvió a aparecer, no solamente reveló una máquina. Reveló algo mucho más importante.

    Quizás el pasado fue tecnológicamente más sofisticado

    de lo que estábamos preparados para imaginar.

    Mundo Calidad: calidad que inspira historias.